


Въведение
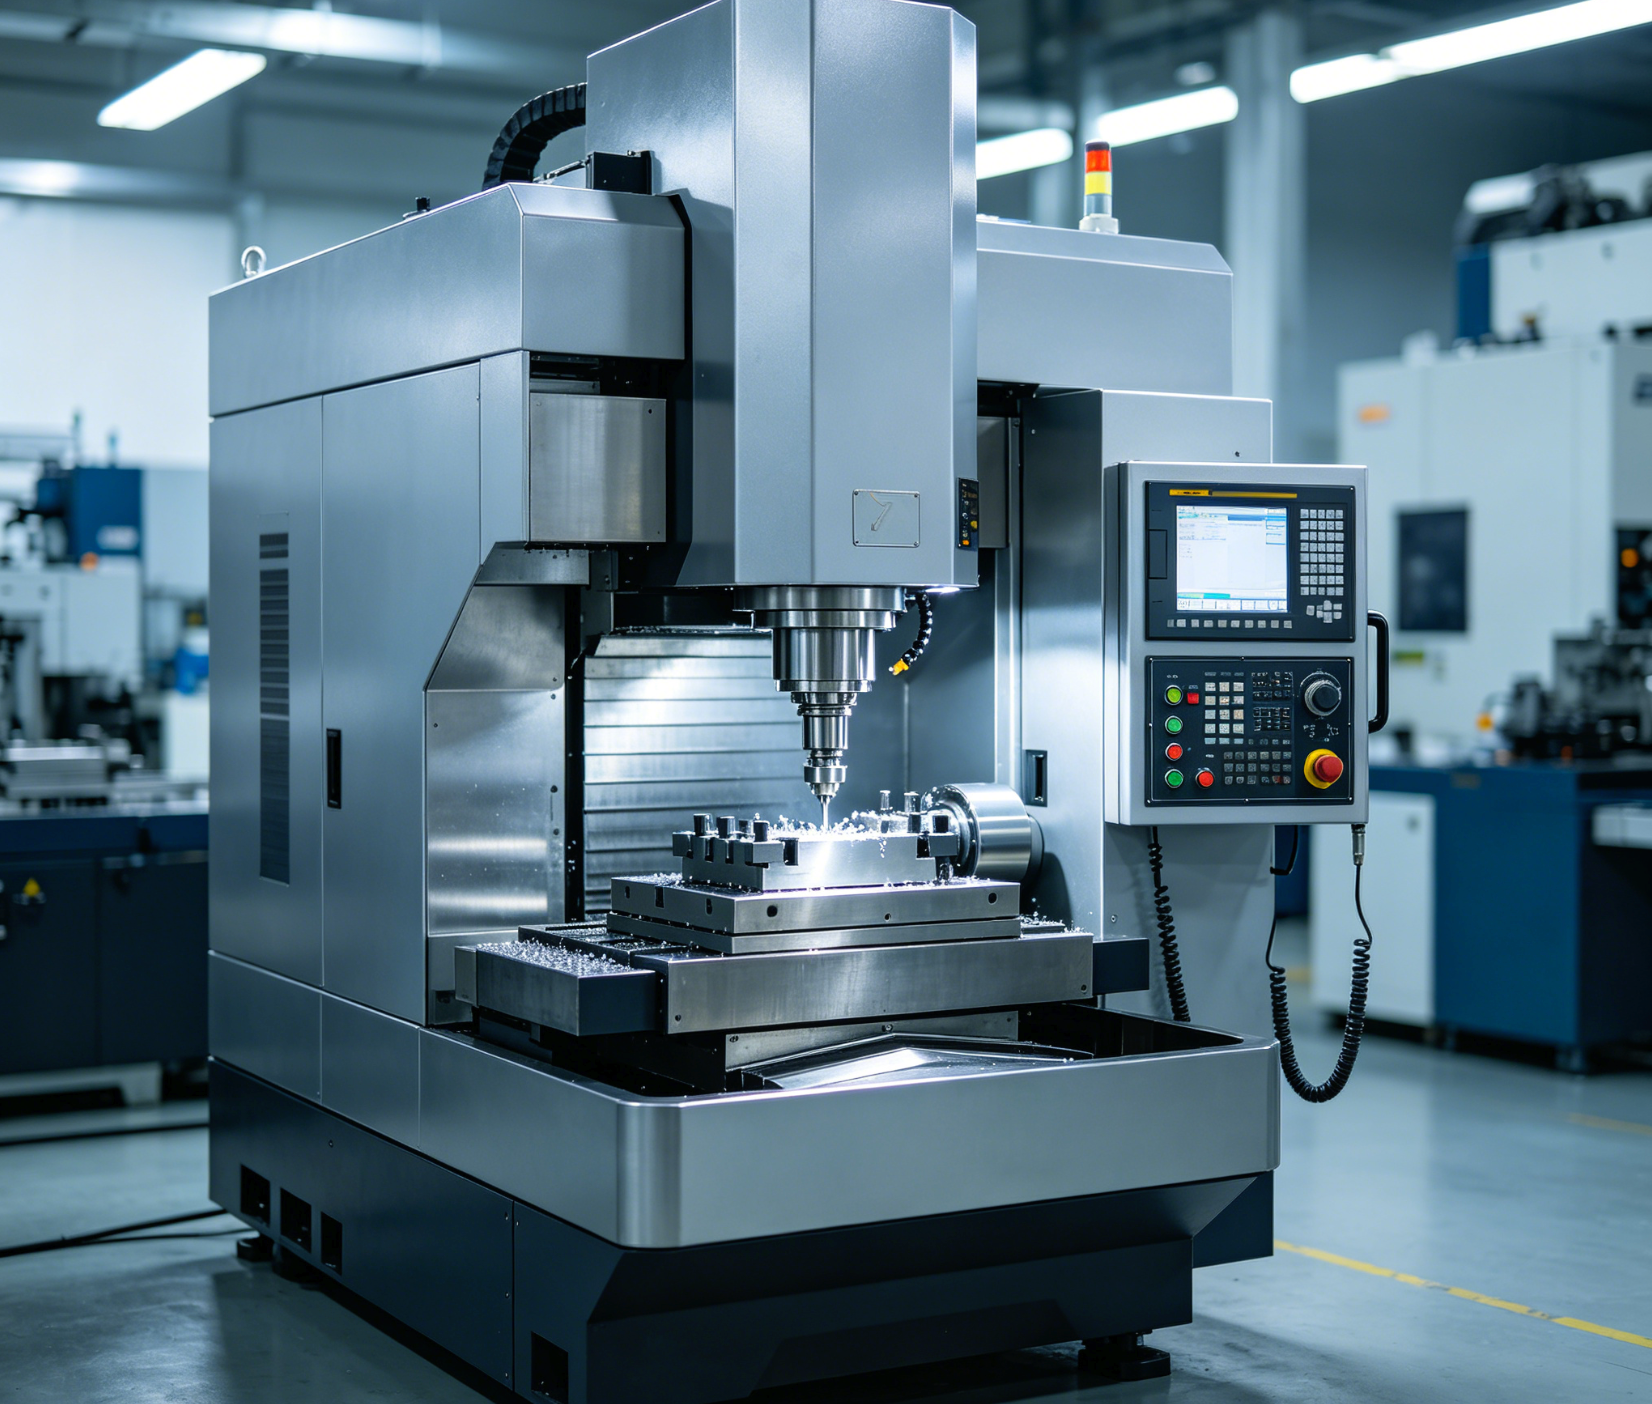
За цехове, обработващи големи плочи, форми, рамки и структурни компоненти, архитектурата на машината е от значение също толкова, колкото и мощността на шпиндела. Порталните CNC машини са проектирани да обработват дълги, тежки и трудни за поддържане детайли, като използват горен мост, който осигурява по-голям работен обхват и по-добра твърдост от конвенционалните C-образни рамки. Това ги прави особено ефективни, когато размерът и теглото на детайлите започват да представляват предизвикателство за точността, стабилността и ефективността на работния процес. Следващото обяснение обяснява как порталната конструкция поддържа мащабна обработка, къде тя превъзхожда стандартните вертикални машини и кои производствени условия я правят по-практичен избор.
Кога порталните CNC машини са правилният избор
Фундаменталната архитектура наCNC обработкадиктува физическите граници на това, което един производител може да произведе. Традиционните вертикални обработващи центрове (VMC) обикновено използват C-образна конструкция, която по своята същност ограничава размера и теглото на детайла. Порталните CNC машини разрешават тези ограничения, като използват надземна мостова конструкция, която обхваща работната маса. Тази конструкция разделя обхвата на обработка от ограничителната дълбочина на гърлото на C-образната рамка.
ПроизводителиОбикновено се преминава към портални системи при работа с детайли с дължина над 2000 мм или тегло над 5000 кг. Чрез поддържане на шпиндела върху здрава напречна греда на две колони, порталните машини разпределят силите на рязане симетрично. Тази структурна геометрия предотвратява отклонението и вибрациите, които иначе биха компрометирали точността на размерите на масивните части.
Размер на производството, тегло на детайлите и нужди от работен процес
Решението за използване на портална машина често зависи от взаимодействието между масата на детайла и динамичното позициониране. При порталните конструкции с фиксирана маса, детайлът остава неподвижен, докато мостът се движи по оста X. Тази конфигурация позволява на машината да поддържа екстремни натоварвания на масата – често надвишаващи 10 000 кг на квадратен метър – без да е необходимо серводвигателите да ускоряват или забавят масивното тегло на детайла. Следователно, динамичният отговор на машината остава постоянен, независимо дали реже лек композитен панел или основа от масивна стоманена матрица.
Изискванията към работния процес също диктуват приемането на портални системи с голям формат. Съоръженията, използващи махално обработване, могат да разделят обширната работна маса на отделни зони. Докато шпинделът работи върху детайл в една зона, операторите могат безопасно да зареждат, разтоварват или проверяват детайл в съседната зона. Тази непрекъсната работа значително намалява времето на престой на шпиндела и подобрява общата ефективност на оборудването (OEE).
Индустрии, които използват широкоформатни портални CNC машини
Аерокосмическият сектор разчита в голяма степен на портални CNC машини за фрезоване на структурни компоненти, като например лонжерони на крила, прегради на фюзелажа и части за колесници. Тези компоненти често изискват непрекъснато фрезоване.5-осна обработкавърху дължини над 10 метра, изискващи работен диапазон, който само система с подвижен портал може да осигури, като същевременно се поддържат строги аерокосмически допуски.
В енергийния сектор производството на главини за вятърни турбини, корпуси на генератори и тръбни листове за топлообменници изисква голямо отстраняване на материал при масивни изковки. Портални машини, оборудвани с шпиндели с висок въртящ момент и глави под прав ъгъл, позволяват на производителите да пробиват и фрезоват тези компоненти с големи размери с една установка. По подобен начин, автомобилната инструментална индустрия използва тези машини за изработване на големи щанцови матрици и шприцформи, където превъзходната повърхностна обработка и обемната точност са от решаващо значение.
Основни конструктивни характеристики на портални CNC машини
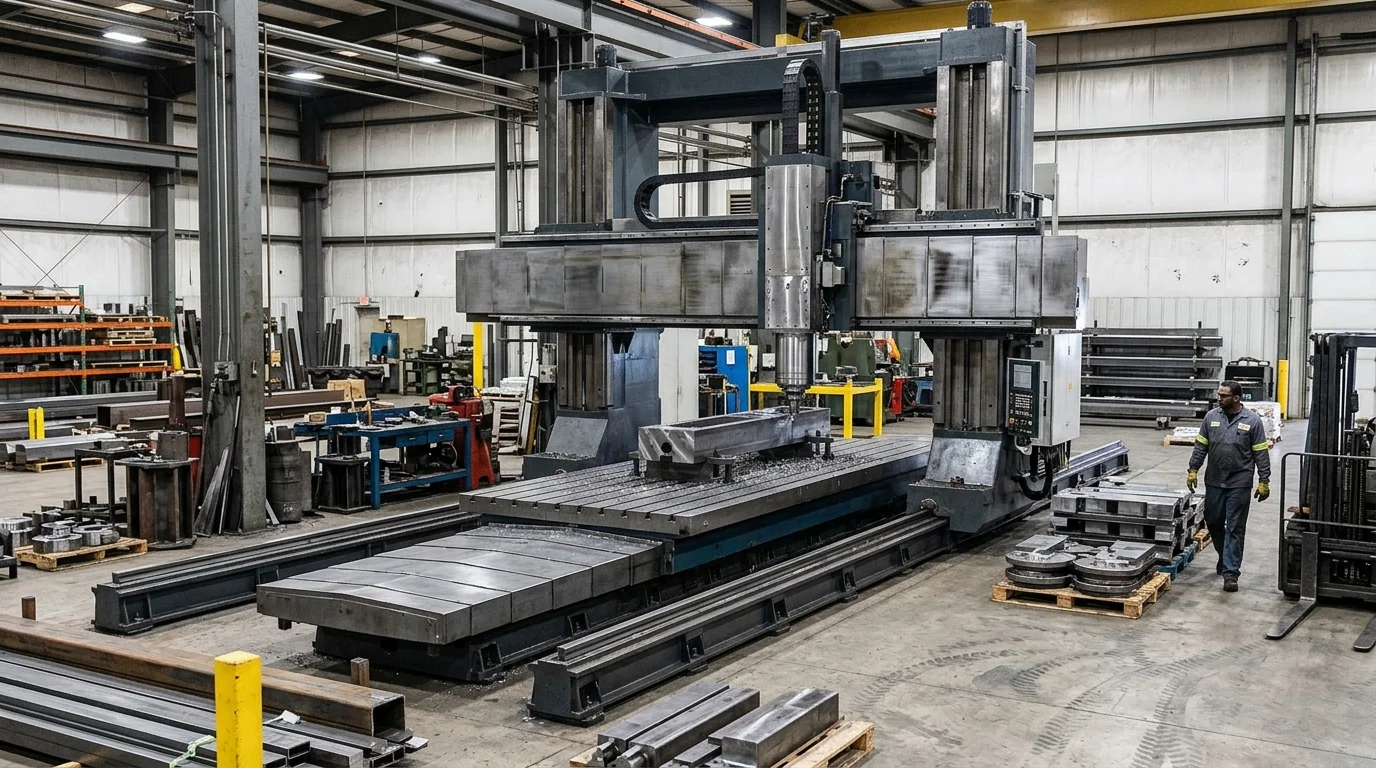
Производителността на портална CNC машина е пряко свързана с нейното структурно инженерство. За разлика от стандартните фрезови машини, порталните платформи трябва да поддържат твърдост при големи разстояния. За да постигнат това, производителите използват метод на крайни елементи (FEA), за да оптимизират конструкциите на отливките на колоните, напречната греда и основата, като гарантират, че машината може да абсорбира хармоничните вибрации, генерирани по време на отстраняване на тежки материали.
Дори с масивни структурни компоненти, съвременните портални машини постигат впечатляващи динамични характеристики. Усъвършенстваната технология на линейните двигатели и серво системите с двойно задвижване позволяват на тези тежкотоварни машини да достигнат бързи скорости на движение до 30 метра в минута, осигурявайки ефективно позициониране на инструмента на дълги разстояния.
Структура на моста, обхват на движение и конфигурация на масата
Най-определящата характеристика на порталната машина е нейната мостова конструкция, която може да бъде фиксирана или подвижна. Конструкцията с фиксиран портал (подвижна маса) предлага превъзходна твърдост, тъй като мостът е здраво закрепен към основата. Обаче, движението по оста X изисква масата да се движи напред-назад, което означава, че отпечатъкът на машината трябва да бъде повече от два пъти по-дълъг от дължината на хода ѝ по оста X. Обратно, конструкцията с подвижен портал държи масата неподвижна, осигурявайки високоефективно съотношение отпечатък-ход, идеално за екстремни дължини (често надвишаващи 4000 мм по оста X).
| Архитектура | Ефективност на отпечатъка | Ограничение на товароносимостта | Най-добро приложение |
|---|---|---|---|
| Преместващ се портал | Високо (Изисква дължина на хода + хлабина) | На практика неограничено (зависи от фондацията) | Аерокосмически лонжерони, лопатки на вятърни турбини |
| Фиксиран портал (подвижна маса) | Ниско (Изисква 2 пъти дължината на хода) | Ограничено от капацитета на серво/направляващите | Тежки форми,висока прецизностумира |
| Високорелсов портал | Максимум (колони, интегрирани в съоръжението) | Неограничен | Железопътни вагони, масивни аерокосмически конструкции |
Конфигурациите на масите допълнително персонализират машината към специфични работни процеси. Чугунените маси с Т-образни жлебове са стандартни за тежко фрезоване, докато вакуумните маси често се интегрират за закрепване на големи, плоски алуминиеви или композитни листове в аерокосмическата и морската промишленост.
Спецификации, които влияят на твърдостта и точността
Твърдостта и точността при обработката на голям формат се определят от направляващите на машината, спецификациите на шпиндела и системите за управление на температурата. Приложенията с голямо натоварване обикновено изискват направляващи с плъзгащи лагери, които осигуряват превъзходно амортизиране на вибрациите и товароносимост. За приложения, които дават приоритет на скоростта и високоскоростното контуриране, се предпочитат линейни направляващи с ролкови лагери за тежки условия на работа, предлагащи по-ниско триене и по-бързо ускорение.
Изборът на шпиндел също определя възможностите на машината. Обработката на твърди сплави изисква шпиндел с висок въртящ момент, задвижван от зъбно колело (често от 22 kW до 45+ kW) със здрава конусност на инструмента, като BT50 или HSK-100. За да се поддържа прецизност в широки диапазони на движение, трябва да се контролира термичното нарастване. Функции като охладени сачмени винтове, охлаждащи кожуси на шпиндела и линейни стъклени скали с резолюция 0,001 мм са от съществено значение. Когато е правилно оборудвана, висококачествена портална CNC машина може да поддържа точност на позициониране от ±0,015 мм при пълен 5-метров ход.
Портални CNC машини срещу други видове CNC машини
Изборът на правилната архитектура на машината изисква оценка на специфичната геометрия и изискванията за обработка на произвежданите части. Въпреки че вертикалните обработващи центрове (VMC), хоризонталните обработващи центрове (HMC) и хоризонталните пробивни фрези (HBM) се отличават в специфични сценарии, те поставят сериозни ограничения, когато мащабът на детайла надхвърля присъщите му проектни граници.
Стандартната C-образна верижна машина (VMC) обикновено достига максимум от около 1500 мм до 2000 мм ход по оста X. Преместването на C-образната конструкция отвъд тази граница води до прекомерен структурен надвес, което води до неприемливо отклонение на шпиндела. Порталните машини елиминират изцяло този надвес, осигурявайки стабилна и поддържана платформа за рязане, независимо от позицията на оста X или Y.
Кога портална CNC машина е по-добрият вариант
Портална CNC машина е оптималният избор, когато се работи с изключително дълги, широки и плоски части. Например, обработката на алуминиева вакуумна маса с размери 3 на 2 метра или масивна стоманена основна плоча е практически невъзможна на стандартна вертикална циркулярна машина (VMC) поради ограниченията на гърлото по оста Y. Докато HBM теоретично може да обработи дълга част, поставянето на плоска плоча вертикално върху ъглова плоча е опасно, отнема време и е силно податливо на вибрации.
Освен това, порталните кранове са по-добри, когато е необходим достъп отгоре надолу за тежки компоненти. Конструкцията с отворен връх позволява на мостовите кранове да спускат многотонови изковки или отливки директно върху работната маса. Този безпрепятствен достъп значително намалява времето за такелаж и подобрява безопасността в сравнение с маневрирането на тежки части в затворения корпус на HMC.
Основни точки за сравнение: размер, капацитет, цена и прецизност
За да се очертаят ясно оперативните разлики, е изключително важно да се сравнят порталните машини със стандартните VMC и HBM по отношение на основните ограничения на съоръжението: размер, капацитет, цена и прецизност.
| Тип машина | Максимален капацитет по оста X | Отпечатък срещу работна обвивка | Базов диапазон на разходите (USD) | Типична обемна прецизност |
|---|---|---|---|---|
| C-образна рамка VMC | ~2000 мм | Умерено | 60 000 – 150 000 долара | Отличен за малки части |
| Хоризонтална пробивна фреза | ~4000+ мм | Голям | $300 000 – $800 000+ | Висока (оптимизирана за дълбоко пробиване) |
| CNC подвижен портален робот | 10 000+ мм | Високоефективен | 250 000 – 1 000 000+ долара | Отличен за големи равни площи |
Въпреки че първоначалните капиталови разходи за портална CNC машина са високи, нейната ефективност на заеманото място е несравнима за дълги детайли. Подвижната портална машина изисква само малко по-голяма площ от максималния ѝ ход по оста X, докато вертикалните центри с подвижна маса и фиксираните портали изискват двойно повече площ, за да се побере движението на масата. Прецизността на портала е оптимизирана за равнинна точност върху големи площи, което го прави по-добър за контуриране на масивни матрици в сравнение с машината за обработка на отвори с подвижна маса (HBM), която е оптимизирана за подравняване на дълбоки отвори и многостранен достъп.
Как да изберете и внедрите портална CNC машина
Закупуването на широкоформатна портална CNC машина е сложен инженерен проект, който се простира далеч отвъд поръчката за покупка. За разлика от по-малките вертикални циркулярни машини (VMC), които могат да бъдат доставени, нивелирани и пуснати в експлоатация в рамките на няколко дни, порталните системи изискват щателна подготовка на съоръженията и прецизна логистична координация.
Срокът за внедряване на портална машина по поръчка или полу-поръчкова конструкция често е от 6 до 12 месеца. Този срок е необходим не само за производството на машината, но и за извършване на обширната подготовка на обекта, необходима за поддържане на оборудване, което може да тежи до 40 000 кг.
Оценка на размера на детайла, материалите и необходимите толеранси
Процесът на избор започва с обстоен анализ на максималните размери на детайла и специфичните материали, които ще се режат. Материалът диктува необходимия въртящ момент и скорост на шпиндела; високоскоростното фрезоване на алуминий изисква шпиндели с над 20 000 оборота в минута, докато обработката на Inconel или закалена инструментална стомана изисква шпиндели с висок въртящ момент и ниски обороти в минута с редуктор. Клирънсът по оста Z (разстоянието между върха на шпиндела и масата) също трябва да бъде внимателно изчислен, за да побере най-високата очаквана част плюс дължината на най-дългия режещ инструмент и държача на инструмента.
Изискванията за толеранси пряко влияят върху необходимите спецификации на машината. Ако дадено съоръжение изисква толеранси от аерокосмически клас за диапазон от 6 метра, машината трябва да бъде специфицирана с компенсация на обемните грешки, линейни стъклени скали и цялостни системи за термичен контрол. Тези функции за повишаване на прецизността могат да увеличат базовата цена на машината с 15% до 30%, което прави изключително важно спецификациите на машината да се съобразяват стриктно с инженерните изисквания, а не с теоретичните максимуми.
Източници, монтаж, поддръжка и обучение
Монтажът на портална CNC машина почти винаги изисква специализирани фундаментни работи. Обикновено съоръженията трябва да изкопаят съществуващия под и да излеят изолирана, стоманобетонна основа с дебелина от 500 мм до над 1000 мм. Тази основа изисква минимално време за втвърдяване от 28 дни, преди машината да може да бъде закотвена и лазерно калибрирана. Неосигуряването на подходяща основа ще доведе до слягане на машината, което ще доведе до трайно компрометиране на геометричната точност.
След инсталирането им, протоколите за поддръжка и обучение трябва да се адаптират към сложността на машината. Програмите за превантивна поддръжка трябва да включват редовна проверка на синхронизацията на двойното задвижване (за предотвратяване на изкривяване на портала), инспекции на охладителната система и автоматизирани проверки на смазването. Освен това, обучението на операторите е от решаващо значение. Тъй като срив на голяма портална машина може да доведе до катастрофални повреди на шпиндела и десетки хиляди долари разходи за ремонт, операторите трябва да бъдат обучени задълбочено в симулацията на усъвършенствани траектории на инструмента и софтуера за избягване на сблъсъци, преди да работят с части под напрежение.
Как да решите дали портална CNC машина е подходяща за вас
Определянето дали портална CNC машина е разумна капиталова инвестиция изисква цялостен анализ на производствените затруднения, разходите за аутсорсинг и дългосрочната бизнес стратегия. Тези машини представляват сериозен финансов ангажимент, често изискващ първоначална инвестиция над 300 000 долара, без да се броят модификациите на съоръженията и усъвършенстваните инструменти.
Финансовата обосновка обикновено се основава на постигането на високи коефициенти на използване. Индустриалните показатели показват, че една портална машина с голям формат трябва да поддържа коефициент на използване от поне 70%, за да осигури конкурентноспособност.възвръщаемост на инвестициите(ROI) в рамките на стандартен 3- до 5-годишен амортизационен график. Съоръженията трябва да оценят дали текущият или прогнозният обем на поръчките им може да поддържа това ниво на експлоатация.
Критерии за вземане на решения за обработка на големи детайли
Основният критерий за решение е цената и рискът, свързани със съвременните методи за производство на големи детайли. Съоръженията, които понастоящем възлагат на подизпълнители големи плочи, рамки или форми, трябва да изчислят годишните разходи за тези външни услуги, като вземат предвид скритите разходи за логистични забавяния, разходи за доставка и загуба на контрол върху качеството. Ако годишната цена на външните услуги се доближи до цената на финансиране на портална машина, внедряването на капацитета в предприятието става стратегически осъществимо.
Друг важен критерий е ефективността на настройката.
Ключови изводи
- Най-важните заключения и обосновка за CNC машините
- Спецификации, съответствие и проверки за риск, които си струва да се валидират, преди да се ангажирате
- Практически следващи стъпки и предупреждения, които читателите могат да приложат веднага
Често задавани въпроси
Кога производителят трябва да избере портална CNC машина?
Изберете портална CNC машина, когато детайлите обикновено са с дължина над 2000 мм, тегло над 5000 кг или се нуждаят от стабилна точност по време на тежко рязане.
Защо порталните CNC машини са по-добри за големи детайли?
Тяхната мостова структура разпределя силите на рязане върху две колони, намалявайки отклонението и вибрациите за по-добра твърдост, точност и повърхностна обработка на големи детайли.
Кой дизайн на портален портал е по-добър: подвижен портален портал или фиксиран портален портал?
Подвижният портал е подходящ за много дълги части и спестява място на пода. Фиксираният портал предлага по-висока твърдост за прецизна обработка на тежки форми и щанци.
В кои индустрии обикновено се използват портални CNC машини?
Аерокосмическата, енергийната и автомобилната промишленост ги използват за конструкции на крила, компоненти на турбини, корпуси на генератори, големи матрици и шприцформи.
Може ли OTURN Machinery да помогне с портални CNC решения за тежки металообработващи детайли?
Да. OTURN доставя портални и двуколонни CNC машини с твърди конструкции, богати конфигурации и поддръжка в чужбина за матрици, аерокосмическа индустрия, клапани и други приложения за големи части.
Време на публикуване: 22 април 2026 г.