


УспешенCNC стругов центърИнвестицията изисква идентифициране на основни фактори. Стратегическото планиране ръководи това придобиване. Световният пазар на CNC обработващи и стругови центрове прогнозира значителен растеж, с6,6% сложен годишен темп на растеж от 2024 до 2030 г.. Неговият високоскоростен сегмент очаква5,8% годишен темп на растеж (CAGR) между 2025 и 2035 г.Това разширяване подчертава необходимостта от информирани решения.Производител на многофункционални CNC струговепредоставя различни опции. РазбиранеПрецизност на струговия центъре от първостепенно значение. Купувачите често питат: „Каква е разликата между стругов център с CNC и струг с CNC?„и“Как да изберем между вертикални и хоризонтални стругови центри?„. Десет важни съображения ръководят информираната покупка.“
Ключови изводи
- Разберете вашите производствени нужди и изисквания за части. Това ви помага да изберете правилния размер и мощност на машината.
- Вижтеспецификации на машинатакато мощност на шпиндела и опции за инструменти. Тези характеристики влияят върху това колко добре работи машината.
- Проверете системата за управление и софтуера. Те правят машината лесна за използване и свързване с други системи.
- Вземете предвид точността на машината и как тя се справя с топлината и вибрациите. Това гарантирависококачествени части.
- Помислете за общите разходи, не само за цената. Това включва текущи разходи, поддръжка и бъдеща стойност.
Производствени нужди и изисквания за детайлите за вашия CNC стругов център
Избиране наCNC стругов центързапочва с ясно разбиране на производствените нужди и изискванията към частите. Тези фактори пряко влияят върху необходимите спецификации и възможности на машината.
Възможности за размер и тегло на частите
Физическите размери и теглото на частите, които един цех възнамерява да произвежда, са основни съображения. Капацитетът на машината трябва да побере най-големите и най-тежките компоненти. Например, CNC струговите операции обработват широк диапазон от размери на части.
| Категория на размера на частите | Размери (мм) | Размери (в инчове) |
|---|---|---|
| Минимум | 2×2 | 0,079×0,079 |
| Максимално | 200×500 | 7,9×19,7 |
Спецификациите на машината, като разстоянието между центровете, определят максималната дължина на детайла, често около 500 мм (19,7 инча). Люлеенето над леглото диктува максималния диаметър на детайла, обикновено около 200 мм (7,9 инча). Купувачите трябва да се уверят, че избраният CNC стругов център може физически да побере и обработи целевите им детайли.
Видове материали за обработка
Видовете материали, които цехът обработва, оказват значително влияние върху избора на машини и инструменти. Различните материали притежават различни нива на твърдост, което изисква специфична мощност на машината и режещи инструменти.
| Категория на твърдост на материала | Твърдост по Рокуел (HRC) | Типични видове CNC стругове |
|---|---|---|
| Труднообработваеми сплави | 45–70 HRC | CNC стругове с висок въртящ момент |
| Средно твърди промишлени материали | 25–45 HRC | Хоризонтални CNC стругове |
| Меки и лесно обработваеми метали | <25 HRC | Всеки CNC струг (включително машини за начинаещи, настолни, високоскоростни шпинделни машини) |
Стандартните CNC инструменти обикновено достигат практически лимит приHRC 40Обработката на материали над HRC 50 често изисква специализирани настройки, което може да удвои както времето за обработка, така и разходите. Например, въглеродни/легирани стомани като 4140 стандартно се обработват до HRC 35. Те стават трудни за обработка над HRC 40. Неръждаемите стомани като 304 са ефективни до HRC 30, а след HRC 35 стават трудни. Инструментални стомани като A2 са машинно обработваеми до HRC 45, но са необходими специализирани настройки над HRC 50. Алуминиевите сплави обикновено нямат ограничения за твърдост при CNC обработка.
Обем на производството и производителност
Обемът на производство и необходимата производителност диктуват скоростта, ефективността и потенциала на машината за автоматизация. Производството с голям обем изисква по-бързи цикли и надеждна работа. Цеховете, произвеждащи големи количества части, се възползват от функции като автоматични подаващи устройства за пръти и роботизирана интеграция. Тези допълнения минимизират ръчната намеса и увеличават максимално непрекъснатата работа. И обратно, работата с по-малък обем или прототипи може да не изисква толкова обширна автоматизация. Способността на машината да поддържа постоянна производителност за дълги периоди е от решаващо значение за постигане на производствените цели.
Спецификации на машината и възможности на CNC стругов център
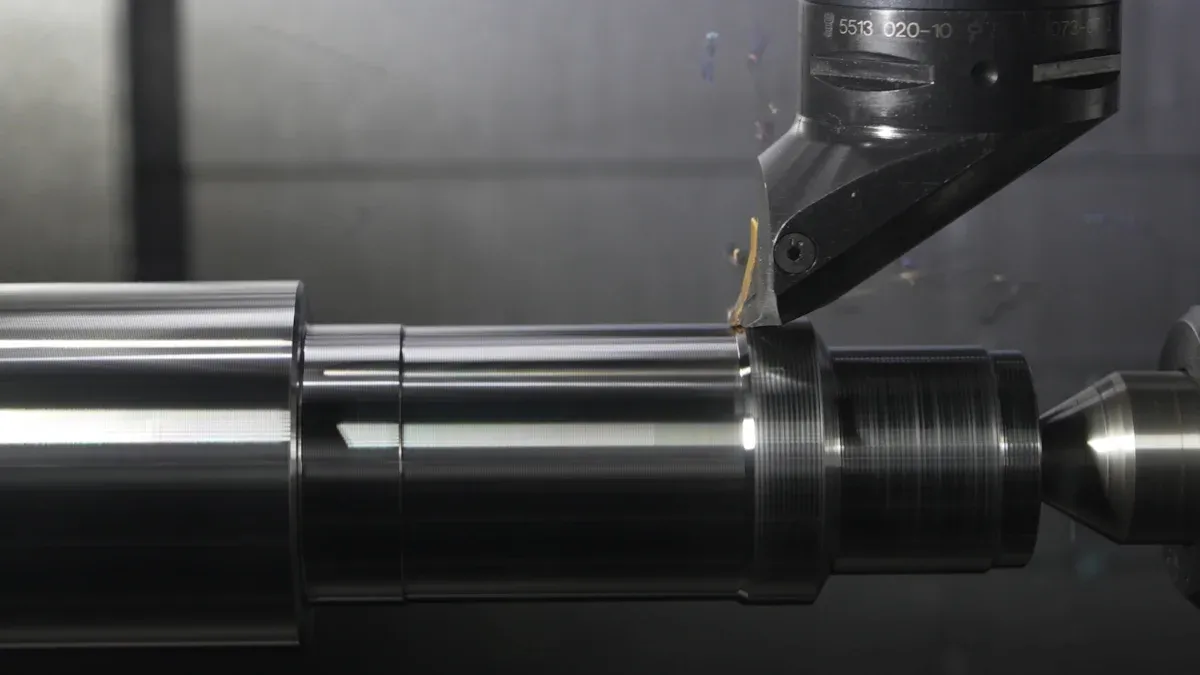
Спецификациите и възможностите на машините пряко влияят върху способността на цеха да произвежда части ефективно и точно. Купувачите трябва внимателно да оценят тези технически аспекти.
Конфигурация и мощност на шпиндела
Шпинделът е сърцето на всяка стругова операция. Неговата конфигурация и мощност определят режещата способност на машината. Скоростта на шпиндела, измерена в обороти в минута (RPM), диктува колко бързо се върти детайлът. Високите обороти са от решаващо значение за по-малки диаметри и по-меки материали. Въртящият момент на шпиндела, ротационната сила, е от съществено значение за обработка на по-големи диаметри и по-твърди материали. Мощният шпиндел осигурява ефективно отстраняване на материал и намалява времето за цикъл. Цеховете трябва да съобразят спецификациите на шпиндела с типичните размери на детайлите и видовете материали.
Опции за револверна глава и инструменти
Револверната глава държи режещите инструменти и ги подава към детайла. Нейният дизайн значително влияе върху гъвкавостта и ефективността на обработката. Револверните глави се предлагат в различни конфигурации, като VDI (Асоциация на немските инженери) или BMT (Инструментална екипировка, монтирана на база), като всяка от тях предлага различна твърдост и възможности за задържане на инструменти. Броят на инструменталните станции на револверната глава определя до колко различни инструмента може да има достъп машината без ръчна намеса. Повече инструменти позволяват извършването на сложни операции в една настройка, като се минимизира времето за престой за смяна на инструменти.
Конфигурация на оси и инструменти за задвижване
Конфигурацията на осите определя възможностите за движение на машината. Базов 2-осен струг извършва стругови операции по осите X и Z. По-усъвършенствани машини, като например многоосен стругCNC стругов център, предлагат допълнителни оси, като например ос Y за пробиване или фрезоване извън центъра. Инструментите за задвижване са значително подобрение за струговия център с ЦПУ. Те позволяват на машината да извършва операции по фрезоване, пробиване и нарязване на резба, без да се прехвърля детайлът към друга машина. Инструментите за задвижване предлагатпо-голяма гъвкавост при проектирането на прецизно обработени частиТова позволява по-сложни процеси на обработка в един цикъл, рационализирайки настройката и намалявайки труда. Тази възможност повишава точността и повторяемостта, като минимизира ненужните процедури за настройка. Цеховете постигатпо-бързо производство благодарение на усъвършенствани зъбни колела и лагери. Инструментална екипировка с живо движениезапазва данните, който често се губи при преместване на материал между машините, спестявайки време. Той също така позволява множество процеси на фрезоване директно на струга, като например заобляне на ръбове или добавяне на аксиални/радиални елементи. Това елиминира необходимостта от прехвърляне на части към CNC фреза.
Система за управление и софтуер за вашия CNC стругов център
Системата за управление и софтуерът формират мозъка на всяка съвременна машинна машина. Те диктуват как операторите взаимодействат с оборудването и как машината изпълнява сложни операции. Изборът на правилната система за управление осигурява ефективно програмиране, надеждна работа и безпроблемна интеграция в производствена среда.
Марка и характеристики на CNC контролера
Изборът на CNC управлениемарказначително влияе върху производителността на машината и потребителското изживяване. Различните производители предлагат различни предимства, съобразени с различните производствени нужди.
| Марка | Продукти за центрове за струговане на ключове | Основни характеристики на струговите центрове |
|---|---|---|
| Автоматизация на Haas | CNC стругове Haas серия ST | Удобни за потребителя интерфейси, висок въртящ момент, здрава конструкция, издръжливост, надеждност, достъпна цена. |
| ДМГ Мори | Универсални стругови центри от серия NLX | Висока твърдост, стабилност, прецизност, интегрирани решения за автоматизация, дигитализация, готовност за Индустрия 4.0. |
| Мазак | Многозадачни машини от серията INTEGREX | Комбинира струговане, фрезоване, пробиване, нарязване на резба; идеален за сложни части; концепция iSMART Factory (интеграция с IoT), богато обслужване и поддръжка. |
| Окума | CNC стругове серия LB | Мощност, прецизност, гъвкавост, термоустойчива концепция (термична стабилност), система за управление OSP-P с отворена архитектура (персонализиране, софтуерна интеграция). |
| Doosan/DN Solutions | CNC стругове | Прецизни стругови операции, многоосни възможности, високи скорости на шпиндела, усъвършенствани системи за управление. |
Всяка марка предлага уникални характеристики. Haas Automation се фокусира върху удобството за потребителя и достъпността. DMG Mori набляга на твърдостта и готовността за Industry 4.0. Mazak предлага многозадачни възможности за сложни части. Okuma осигурява термична стабилност и управление с отворена архитектура. Doosan/DN Solutions предоставя прецизност и многоосна функционалност.
Програмиране и потребителски интерфейс
Интуитивният интерфейс за програмиране опростява настройката и работата на машината. Операторите се нуждаят от система, която позволява ефективно програмиране с G-код или диалогово програмиране, в зависимост от нивото им на умения и сложността на частите. Добре проектираният потребителски интерфейс намалява времето за обучение и минимизира грешките. Той също така повишава производителността, като прави създаването и модифицирането на програми лесно.
Интеграция със съществуващи системи
Безпроблемната интеграция със съществуващите системи за управление на производството (MES) или системи за планиране на ресурсите на предприятието (ERP) е от решаващо значение за съвременните магазини. Тази свързаност позволява обмен на данни в реално време, подобрявайки мониторинга на производството и цялостната ефективност.Успешната интеграция изисква внимателно планиране.
- Внимателно картографирайте процесите преди дигитализиране, за да избегнете неефективността при автоматизиране.
- Започнете с малък пилотен проект, за да ограничите риска и да се поучите от опита.
- За компании с модерни машини, започнете със свързаност на машините и наблюдение на OEE (обща ефективност на оборудването), за да получите информация в реално време за оптимизация.
- Признайте, че внедряването на MES променя начина, по който хората работят, и изисква внимателно ръководство.
- Включете екипа от самото начало, като обясните необходимостта и ползите.
- Инвестирайте в обучение, за да сте сигурни, че всички разбират новите системи.
- Назначете „дигитални шампиони“, които да предоставят допълнителна подкрепа и обучение на колегите.
Тези практики осигуряват плавен преход и максимизират предимствата на свързаната производствена среда.
Точност и прецизност на CNC струговия център

Постигането на висококачествени части постоянно зависи до голяма степен от точността и прецизността на машината. Тези качества пряко влияят върху съответствието на частите и цялостната ефективност на производството.
Повторяемост и позиционна точност
Повторяемостта се отнася до способността на машината да се връща последователно в програмирана позиция.Позиционна точностописва колко точно машината може да достигне целевата позиция. И двете са от решаващо значение за производството на идентични части в рамките на тесни допуски. Машина с висока повторяемост гарантира, че всяка част съответства на последната, минимизирайки брака и преработката. Високата точност на позициониране означава, че машината поставя инструментите точно там, където са програмирани, което е от съществено значение за сложни геометрии и критични размери. Производителите често предоставят тези спецификации, а купувачите трябва да гарантират, че те отговарят на техните производствени изисквания.
Съображения за термична стабилност
Температурните колебания влияят значително върху точността на машините. Тъй като машинните компоненти се нагряват по време на работа, те се разширяват, причинявайки размерни промени. Това термично разширение може да доведе до неточности в обработваните детайли. Ефективните стратегии смекчават тези ефекти. Магазиниподдържайте контролирани температурни настройки в зоните за обработка, често изолирайки пространството и използвайки сложни ОВК системи.Усъвършенстваните системи за охлаждане и оптимизираните параметри на струговане минимизират генерирането на топлинапо време на машинна обработка. Някои системи използват усъвършенствани алгоритми за прогнозиране и коригиране на термични грешки в реално време, използвайки температурни сензори и компенсационни модели. Например, аерокосмическа фирма постигна точност от ±0,01 мм върху дискове от Inconel, използвайки криогенно охлаждане, докато производител на колянови валове поддържаше части в рамките на допуски от 0,05 мм със стандартно охлаждане.
Механизми за гасене на вибрации
Вибрациите по време на обработка влошават качеството на повърхността, намаляват живота на инструмента и компрометират точността на детайлите. Следователно ефективните механизми за гасене на вибрациите са от решаващо значение.Използване на държачи за инструменти с челен и конусен контакт значително повишава твърдосттаи намалява вибрациите. Високопрецизното захващане на детайла с висока сила елиминира вибрациите на детайлите. Регулирането на скоростите на обработка и подаванията към стабилни зони на диаграмата на лобовете също може да елиминира вибрациите. Това включва внимателно управление на натоварването на стружките, като същевременно се увеличава или намалява скоростта. Използването на по-дебели опашки на инструмента или намаляване на удължението на инструмента от закрепения край увеличава твърдостта, намалява отклонението и измества честотата на вибрациите към по-стабилни зони.Дръжки за инструменти с антивибрационно действие, проектирани с усъвършенствани материали, абсорбират и разсейват вибрациите, предотвратявайки прехвърлянето им от инструмента към детайла.
Площ и работно пространство за струговия център с ЦПУ
Физическото пространство, налично в производственото съоръжение, влияе значително върху избора на машини. Работните помещения трябва внимателно да обмислят размера на машината и изискванията към нея. Това планиране осигурява ефективна работа и безопасна работна среда.
Размери и разположение на машината
Действителните размери на самата машина са от основно значение. Производителите предоставят подробни спецификации относно дължина, ширина и височина. Цеховете трябва да гарантират, че избраната машина се побира в определената зона. Освен това, разположението трябва да побира периферно оборудване, като например конвейери за стружки, резервоари за охлаждаща течност и електрически шкафове. Оптималното разположение улеснява работния процес и предотвратява затруднения.
Достъпност за поддръжка
Достатъчното пространство около машината е от решаващо значение за рутинната поддръжка и ремонти. Техниците се нуждаят от свободен достъп до всички страни на машината за проверки, подмяна на части и отстраняване на неизправности. Тесните пространства могат да удължат времето за поддръжка и да увеличат рисковете за безопасността. Планирането на достъпа за поддръжка от самото начало рационализира бъдещите сервизни операции.
Изисквания за пространство за обработка на материали
Ефективното боравене с материалите около машината влияе пряко върху производителността и безопасността. Цеховете се нуждаят от достатъчно пространство за товарене на суровини и разтоварване на готови части. Минимум от36 инча (3 фута)често служи като базова линия за свободни пътища. За по-големи или по-дълги части, цеховете препоръчват разстояние от 7 до 8 фута (2,1 до 2,4 метра). Това побира инструменти, кутии с инструменти, палети и колички, предотвратявайки случаен контакт с контролите. Един потребител специално е разпределил 10 фута (3 метра) между струг и фреза, за да увеличи максимално пространството и да улесни използването на стрелов кран за товарене на части. Като се има предвид движението на оператора, особено за по-едри хора, се предлага минимум 6 фута (1,8 метра). Осигуряването на място за оборудване като колички за матрици за смяна на тежки приспособления може да изисква 7 до 8 фута (2,1 до 2,4 метра). Цеховете трябва също така да вземат предвид премахването на резервоарите за охлаждаща течност. Те трябва да се уверят, че патронникът на струга не е на една линия с мястото, където операторът може да стои на съседна машина, за безопасност.
Бюджет и обща цена на притежание за стругов център с ЦПУ
Цялостният анализ на бюджета се простира отвъд първоначалната покупна цена. Той включва всички разходи, свързани с притежаването и експлоатацията на машината през целия ѝ жизнен цикъл. Тази обща цена на притежание (TCO) предоставя по-точна финансова картина.
Първоначална покупна цена
Първоначалната покупна цена представлява първоначалната инвестиция за машина. Тази цена варира значително в зависимост от класа, характеристиките и възможностите на машината. Купувачите трябва да съобразят бюджета си с производствените си нужди.
| Клас на струг с ЦПУ | Диапазон на първоначалната покупна цена |
|---|---|
| Настолен струг с ЦПУ | 5 000 – 20 000 долара |
| Струг за средно производство | 30 000 – 100 000 долара |
| Многошпинделен или швейцарски CNC струг | $100 000 – $300 000+ |
Тези цифри илюстрират широкия спектър от налични опции. Специфичните изисквания на даден магазин диктуват подходящото ниво на инвестиция.
Оперативни разходи и ефективност
Експлоатационните разходи обхващат текущите разходи след първоначалната покупка. Те включват консумация на енергия, инструменти, поддръжка и труд. Една ефективна машина минимизира тези повтарящи се разходи. Съвременните машини често разполагат с енергоспестяващи компоненти, което намалява сметките за електроенергия. Висококачествените инструменти издържат по-дълго, намалявайки честотата на подмяна. Редовната поддръжка предотвратява скъпи повреди и удължава живота на машината. Ефективната работа също така намалява работните часове на детайл, което допълнително намалява общите разходи.
Стойност при препродажба и амортизация
Машините се амортизират с времето, което означава, че стойността им намалява. Някои машини обаче запазват стойността си по-добре от други. Факторите, влияещи върху стойността при препродажба, включват репутацията на производителя, историята на поддръжка на машината и нейната технологична актуалност. Инвестирането в добре утвърдена марка със силна сервизна мрежа често води до по-добра стойност при препродажба. Правилната поддръжка също така запазва състоянието на машината, което я прави по-привлекателна за бъдещите купувачи. Купувачите трябва да вземат предвид дългосрочната стойност и потенциалната амортизация, когато вземат инвестиционното си решение.
Сервиз и поддръжка за вашия CNC стругов център
Ефективното обслужване и поддръжка са от първостепенно значение за максималното време на работа на машините и осигуряването на дългосрочна производителност. Купувачите трябва да оценят ангажимента на производителя към удовлетвореността на клиентите и наличието на местна помощ.
Репутация и надеждност на производителя
Репутацията на производителя за надеждност пряко влияе върху дългосрочната производителност на машината и оперативната непрекъснатост на цеха. Компаниите с богат опит често предлагат превъзходни продукти и поддръжка. Например, DMG MORI се гордее с 95% процент на задържане на клиенти, което показва висока удовлетвореност. Haas Automation печели доверието на над 10 000 сервиза в САЩ благодарение на своята надеждност и лекота на използване. Hermle също така постига над 95% удовлетвореност на клиентите. Тези показатели подчертават производителите, които постоянно доставят надеждни машини и отлично обслужване след покупката.
Наличност на местни услуги
Наличието на локални услуги е от решаващо значение за минимизиране на скъпоструващите забавяния в производството. Бързото време за реакция от страна на техниците гарантира бързото връщане на машините в експлоатация.
| Ниво на приоритет | Време за реакция (типично) |
|---|---|
| Приоритет 1 (Критичен) | 2-4 часа |
| Приоритет 2 (висок) | 4-8 часа |
| Приоритет 3 (Среден) | Следващия работен ден |
| Приоритет 4 (нисък) | 2-5 работни дни |
Производствените съоръжения, зависими от производствена линия, често изискват 24/7 покритие с гарантирано време за реакция от 2 часа. Methods Machine набляга на бързото време за реакция за обслужване, предлагайки 24/7 техническа поддръжка на живо чрез базиран в САЩ кол център. Опитни техници са разположени в регионални офиси в Северна Америка. Качеството на обслужване обаче може да варира. Един потребител съобщи за 9-дневно чакане за подмяна на ремък от ремонтна компания. Друг потребител спомена, че почти винаги получава обслужване на следващия ден за своите машини Haas, Mazak и Mori, дори когато са разположени на няколко часа път.
Гаранция и техническа поддръжка
Разбирането на гаранцията и наличната техническа поддръжка защитава инвестицията. Стандартните гаранционни срокове за нови машини обикновено варират от една до три години, като варират в зависимост от производителя и модела. Тези гаранции обикновено покриват дефекти в материалите и изработката, често включително части и труд, гаранции за производителност и достъп до техническа поддръжка. Често се предлагат опции за удължена гаранция. Изключително важно е да се разберат конкретните условия, включително какво покрива гаранцията и какво изключва. Ключовите предложения за поддръжка включват:
- Достъп до квалифицирана техническа поддръжка и бързо обслужване.
- Включване на софтуерни актуализации и поддръжка, за да се поддържа машината актуална и ефективна.
- Наличност на сервиз и ремонти на място за минимизиране на времето за престой.
Автоматизация и бъдещо разширяване със стругов център с ЦПУ
Обмислянето на автоматизацията и възможностите за бъдещо разширяване е от съществено значение при закупуването на машина. Тези характеристики гарантират, че инвестицията в цеха ще остане актуална и продуктивна в продължение на години. Те позволяват на бизнеса да се адаптира към променящите се производствени изисквания и технологичния напредък.
Потенциал за роботизирана интеграция
Роботизираната интеграция значително повишава производителността и ефективността. Роботите постигатПовторяемост ±0,05 мм, което позволява 24/7 производство и увеличава използването на машините с 30%. Шестосните роботи със специализирани захващащи устройства обработват товари до 80 кг. Те работят 2-2,5 пъти по-бързо от ръчните методи. Това намалява времето за товарене и разтоварване с до 60%. Усъвършенстваните CNC заваръчни роботи осигуряват точност от ±0,1 мм. Те намаляват процента на дефекти с 40-50% и увеличават скоростта на производство с 30-35%. Роботите със системи за зрение извършват прецизен монтаж с повторяемост от ±0,02 мм. Те намаляват времето за настройка с до 70% чрез гъвкави приспособления. Роботизираната автоматизация за товарене на материали, смяна на инструменти и разтоварване на части може да увеличи използването на оборудването от 52% до над 82%. Това представлява подобрение от 30%. Интеграцията с CNC машини може да намали средното време на цикъла на детайл с 25%. Това води до значително повишаване на производителността. Последователното, безгрешно боравене с части и автоматизираната проверка намаляват процента на брак с приблизително 8%. Роботите също така се справят с повтарящи се, физически взискателни и опасни задачи. Това освобождава човешките работници за по-сложни роли иподобрява безопасността на работното място.
Съвместимост с подаващото устройство за профили
Съвместимостта с прътоподаващото устройство е друг ключов аспект на автоматизацията. Прътоподаващото устройство автоматично подава суровина към машината. Това позволява непрекъсната работа без надзор за продължителни периоди. Цеховете могат да работят в цеховете през нощта или извън работно време. Това увеличава максимално използването на машината и производителността. Прътоподаващите устройства намаляват разходите за труд, като елиминират необходимостта от ръчно зареждане на материала. Те също така осигуряват постоянно качество на детайлите, като поддържат постоянен поток от материали.
Модулен дизайн за надстройки
Модулните принципи на дизайна позволяват бъдещи подобрения. Това прави тези специализирани машиниориентиран към бъдещетоМодулните конструкции позволяватпреконфигуриране на машинибазирани на специфичните нужди на проекта. Те осигуряват гъвкавост за интегриране на ключови функционалности, когато е необходимо. Тези конструкции улесняват по-лесното надграждане на определени компоненти. Това се случва, без да се налага подмяна на цялата машина. Гарантира, че машините остават актуални с напредването на технологиите.
Енергийна ефективност и въздействие върху околната среда на CNC стругов център
Вземането предвид на енергийната ефективност и въздействието върху околната среда е станало от решаващо значение за съвременното производство. Тези фактори влияят както върху оперативните разходи, така и върху ангажимента на цеха към устойчивост. Предприятията търсят машини, които работят ефективно, като същевременно минимизират екологичния си отпечатък.
Консумация на енергия и разходи
Консумацията на енергия на машината влияе пряко върху експлоатационните разходи и въздействието върху околната среда. МодерниCNC машиничесто разполагат с енергоспестяващи компоненти и интелигентни системи за управление на захранването. Тези системи оптимизират потреблението на енергия по време на работа и по време на престой. Изборът на машина с висока енергийна ефективност намалява сметките за електроенергия и понижава въглеродните емисии. Магазините трябва да оценят енергийните изисквания на различните модели и да вземат предвид дългосрочната им консумация на енергия.
Системи за управление на охлаждащата течност
Ефективното управление на охлаждащата течност ефинансово грамотна стратегияТова осигурява значителни икономии на разходи и ползи за околната среда. Правилното изхвърляне на охлаждащата течност намалява замърсяването на почвата и водата. Предотвратява замърсяването на екосистемите с вредни материали. Тази практика също така намалява вредните емисии чрез устойчиви техники за управление на отпадъците. Рециклирането на охлаждащи течности запазва природните ресурси, намалявайки търсенето на суровини.
Правилното управление на охлаждащата течност предлага и икономически предимства. То намалява разходите за управление на отпадъците чрез ефективни системи за обезвреждане и рециклиране. Рециклирането може дори да генерира приходи от възстановени материали. Освен това, то подобрява репутацията на марката за компаниите, практикуващи устойчиво обезвреждане. Магазините отговарят на екологичните разпоредби, като гарантират спазването на законите за опазване на околната среда от отпадъците. Това избягва правни санкции и глоби, свързани с неспазването им. От оперативна гледна точка, това подобрява безопасността и здравето на работното място, като намалява рисковете за служителите. Също така насърчава иновациите и внедряването на технологии.
Правилното управление на охлаждащата течност еот решаващо значение за минимизиране на въздействието върху околната среда и разходитеУдължава живота на охлаждащата течност, намалявайки необходимостта от честа подмяна. Това повишава производителността на работното място, като поддържа машините да работят безпроблемно. Подобрява качеството на обработваните части, осигурявайки по-добра повърхностна обработка. Също така поддържа стабилна концентрация на целта, което води до по-надеждна машинна производителност. Това насърчава по-безопасна и здравословна работна среда. Защитава скъпото машинно оборудване и удължава живота на инструмента.Система за охлаждане с ЦПУ Pure-Cut® на базата на CO₂ на Fusion Coolant Systemsпредлага по-чиста алтернатива. Тази система използва свръхкритичен CO₂ (scCO₂) като охлаждаща среда. Тя минимизира въздействието върху околната среда, елиминира вредните отпадъци от охлаждаща течност и повишава безопасността чрез:
- Нулеви отпадъци от охлаждаща течност: scCO₂ се изпарява безвредно след употреба.
- Намалена консумация на енергия: Pure-Cut® изисква по-малко енергия.
- Устойчиво добиване на CO₂: Използваният CO₂ обикновено се регенерира.
Стратегии за намаляване на отпадъците
Прилагане на ефективни стратегии за намаляване на отпадъцитеминимизира разхода на материали и разходите за изхвърляне. Магазините могат да възприемат няколко доказани метода.
- Използвайте софтуер за разкрояване: Това автоматизира разполагането на детайлите, за да се сведе до минимум неизползваното пространство. Намалява брака от ламарина, времето за рязане, износването на инструментите и разходите за изхвърляне.
- Преминаване към обработка с почти неточна форма: Това започва с заготовка, която много наподобява крайната част. Това намалява количеството материал, който трябва да се отстрани, скъсява времето за цикъл и удължава живота на инструмента.
- Изберете по-интелигентни траектории на инструмента: Стратегии като адаптивно почистване оптимизират отстраняването на материал. Те намаляват излишните движения и предотвратяват образуването на въздух при рязане, като по този начин минимизират брака и износването.
- Регулиране на подаванията и скоростите: Правилното регулиране предотвратява лошо качество на повърхността, деформация на материала и прекомерно генериране на стружки. Това намалява обемите на повторна обработка и изхвърляне.
- Симулирайте преди да режете: Извършването на виртуални тестови разрези помага за идентифициране и коригиране на потенциални грешки. Това предотвратява загубата на материал и преработката.
Обучение на оператора и функции за безопасност на струговия център с ЦПУ
Лекота на работа и крива на обучение
TheКривата на обучение за CNC обработка може първоначално да бъде стръмнаВъпреки това, с практиката става по-интуитивно. Няколко фактора влияят върху тази сложност. Те включват технически познания в областта на механичните и електрическите системи, владеене на CAD/CAM, умения за програмиране като G-код и практически опит. Съвременните системи за управление се стремят да опростят този процес. Например,HEIDENHAIN TNC7разполага с интуитивен и лесен за употреба интерфейс. Операторите могат да персонализират началния екран със своите предпочитани функции, което намалява кривата на обучение. Вградените видеоклипове с процеси насочват потребителите през прости задачи, помагайки на новите оператори да се адаптират по-бързо. По подобен начин,Брадър контролере много подобен на Haas, което го прави лесен за адаптиране от тези с опит с Haas. Документацията за Brother Speedio е отлична и добре написана. Управлението Speedio е изключително лесно за използване. Потребителите могат да започнат бързо. Съвременните управления обикновено са лесни за научаване за основни операции като настройване на инструменти, отмествания на детайлите и изпълнение на програми, обикновено в рамките на няколко часа.
Предлагани програми за обучение
Цялостни програми за обучениеса от съществено значение за новите оператори. Обучението трябва да обхваща основни концепции за CNC, програмиране с G-код и симулации. То включва също CAD/CAM софтуер, избор на инструменти, четене на чертежи, основна математика и материалознание. Практическият опит е от решаващо значение за развитието на практически умения. Това включва контролирана работа с машини, използване на симулатор и работа по реални проекти. Операторите се нуждаят от обучение за отстраняване на неизправности и решаване на проблеми. Това включва прогнозна поддръжка, идентифициране и разрешаване на проблеми с машините, регулиране на отместванията, разбиране на алармени кодове и познаване кога да се ескалират проблеми. Протоколите за безопасност също са жизненоважни. Цялостното обучение трябва да включва съответствие с OSHA, безопасност на машините, процедури за аварийно спиране и ергономичност за предотвратяване на наранявания. Съвременното обучение включва и концепции за Индустрия 4.0, обучение, базирано на симулация или виртуална реалност (VR), и модули за зелено производство.
Предпазни блокировки и предпазители
Машинните предпазители са предпазни бариери или устройствакоито обхващат опасните части на оборудването. Те предотвратяват контакт с движещи се части. OSHA публикува специфични стандарти за предпазване на машини. Съществуват три основни вида предпазители за машини: фиксирани предпазители, блокиращи предпазители и регулируеми предпазители. Блокиращите предпазители или предпазните блокировки са подвижни бариери, комбинирани с предпазен механизъм. Този механизъм спира машината, когато е отворен. Други предпазни мерки включват светлинни завеси, предпазни контактни подложки и защитно стъкло за CNC машини. Аварийните стоп-аварии (E-stops) са големи червени бутони, които бързо изключват машината. Процедурите за заключване/маркиране (LOTO) физически изключват оборудването от захранването.Предоперативната проверка е от решаващо значение за операторитеПреди стартиране, операторите трябва да проверят за разхлабени или липсващи предпазители, повредени кабели, разхлабени закрепвания и функционалността на всички функции за безопасност.ANSI 11.19 (2010)предоставя критерии за ефективност на защитните мерки. Този стандарт се прилага за всички машини и оборудване. Той опростява стандартите за защитни мерки.
Цялостната оценка е от решаващо значение за всякоCNC стругов центърпокупка. Магазините трябва да дадат приоритет на дългосрочната стойност и възвръщаемостта на инвестицията пред първоначалната цена. Този стратегически подход гарантира оптимална инвестиция. Внимателно обмислете всички обсъждани фактори. Тази старателна работа води до успешно и продуктивно придобиване за вашия магазин, подобрявайки неговите възможности за години напред.
ЧЗВ
Каква е разликата между стругов център с CNC и струг с CNC?
A CNC стругизвършва предимно стругови операции. CNC струговият център предлага по-разширени възможности. Той често включва инструменти с въртящ се механизъм, множество оси и функции за автоматизация. Тези допълнения позволяват фрезоване, пробиване и нарязване на резба с една настройка.
Какви са основните предимства на въртящите се инструменти на стругов център с ЦПУ?
Инструментите за завъртане значително подобряват гъвкавостта на струговия център. Те позволяват на машината да извършва операции по фрезоване, пробиване и нарязване на резба. Това елиминира необходимостта от прехвърляне на части към друга машина. Цеховете постигат по-голяма гъвкавост при проектиране и намаляват времето за настройка.
Защо термичната стабилност е важна за струговия център с ЦПУ?
Термичната стабилност е от решаващо значение за поддържане на точността. Машинните компоненти се разширяват, когато се нагряват по време на работа. Това разширение причинява размерни промени. Ефективните системи за охлаждане и компенсационните модели смекчават тези ефекти. Те осигуряват постоянно качество на детайлите.
Какво означава общата цена на притежание (TCO) за стругов център с ЦПУ?
Общите разходи за притежание на собственост (TCO) включват всички разходи, свързани с машината през целия ѝ жизнен цикъл. Това надхвърля първоначалната покупна цена. То покрива оперативни разходи като енергия, инструменти и поддръжка. TCO взема предвид също труд, амортизация и потенциална стойност при препродажба.
Време на публикуване: 12 декември 2025 г.