


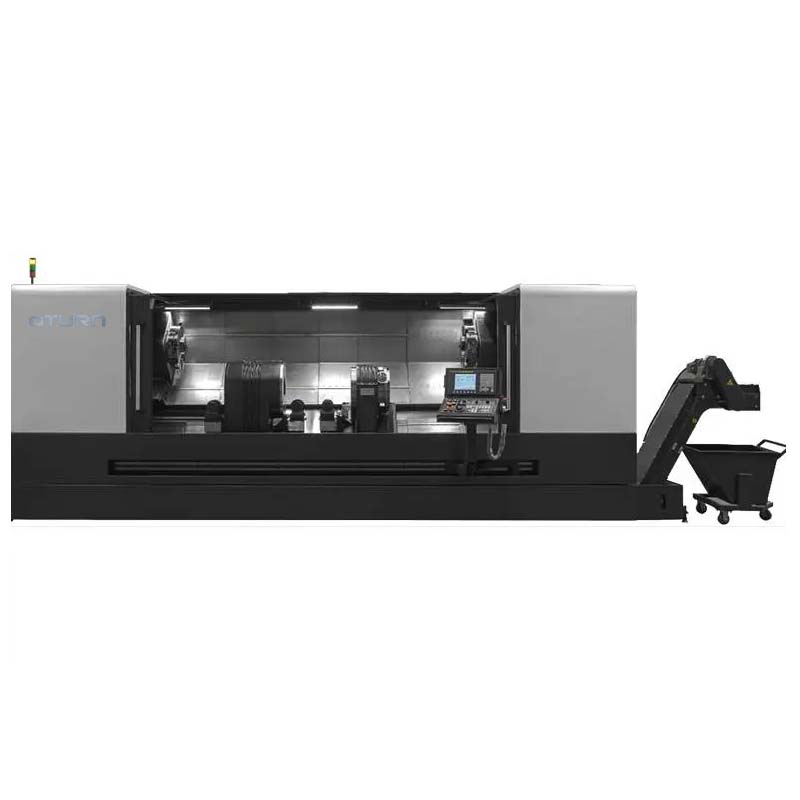
Струг с централно задвижване за ос
Анализ на технологията на автомобилните оси
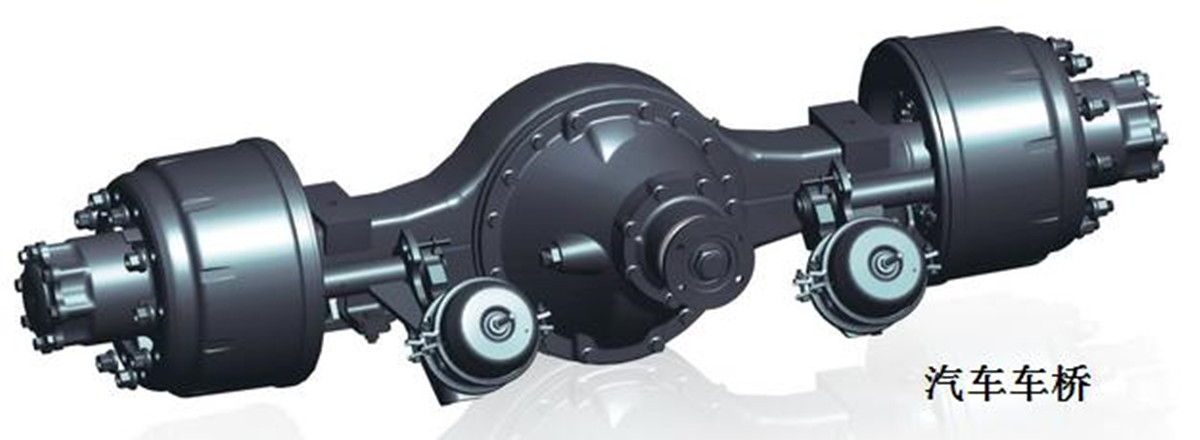
Автомобилна ос
Осите с колела от двете страни на шасито (рамата) се наричат общо автомобилни оси, а осите с възможност за задвижване обикновено се наричат оси. Основната разлика между двете е дали има задвижване в средата на оста (оста). В тази статия автомобилната ос със задвижващото устройство се нарича автомобилна ос, а превозното средство без задвижване се нарича автомобилна ос, за да се покаже разликата.
С нарастващото търсене на логистика и транспорт, превъзходството на автомобилните оси, особено на ремаркетата и полуремаркетата, в професионалния транспорт и специалните операции става все по-очевидно, а пазарното търсене се е увеличило значително.
Тази технология анализира процеса на обработка на оста, с надеждата да помогне на клиентите да изберат по-подходяща CNC машина.
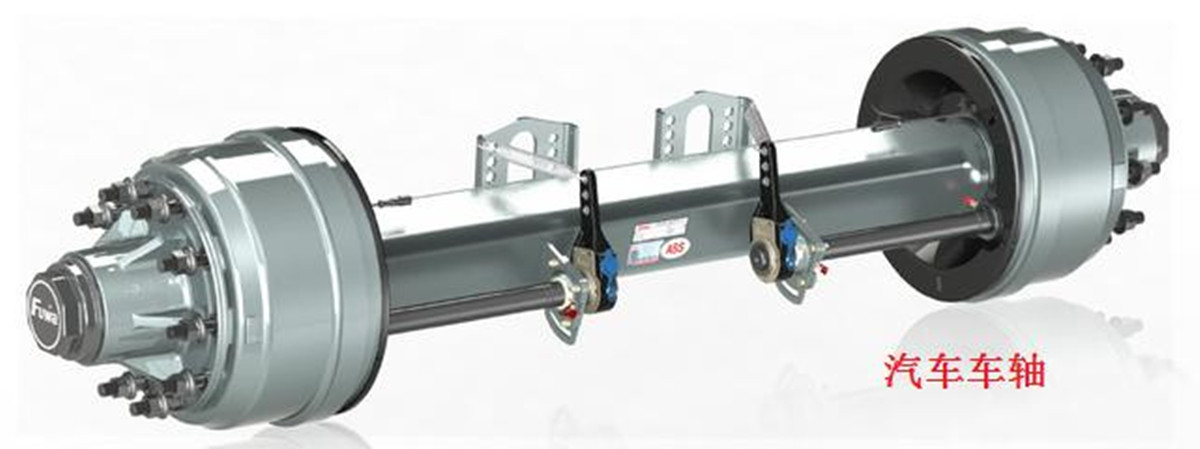
Класификация на автомобилните оси:
Видовете оси са различни в зависимост от вида на спирачката и се разделят на: оси с дискови спирачки, оси с барабанни спирачки и др.
Според размера на структурата на диаметъра на вала, тя се разделя на: американска ос, немска ос и др.
Според формата и структурата, тя се разделя на:
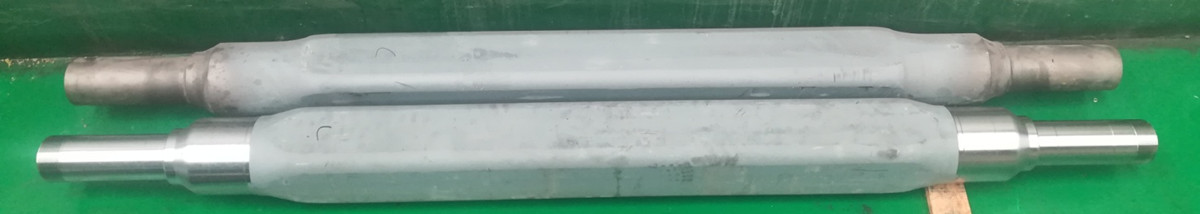
цялото: плътна ос с квадратна тръба, куха ос с квадратна тръба, куха кръгла ос;
разделено тяло: глава на вала + заваряване на тръба с кух вал.
От съдържанието на обработката на оста, плътните и кухите оси са свързани с избора на оборудване за обработка.
Следва анализ на производствения процес на цялата ос (също разделена на плътна и куха; квадратна тръба и кръгла тръба) и разделената ос (плътна и куха глава на вала + заваряване на куха тръба на вала). По-специално, процесът на обработка е анализиран, за да се избере по-подходяща машина.
Производствен процес и машина за автомобилни оси:
1. Традиционният производствен процес на цялостната ос:
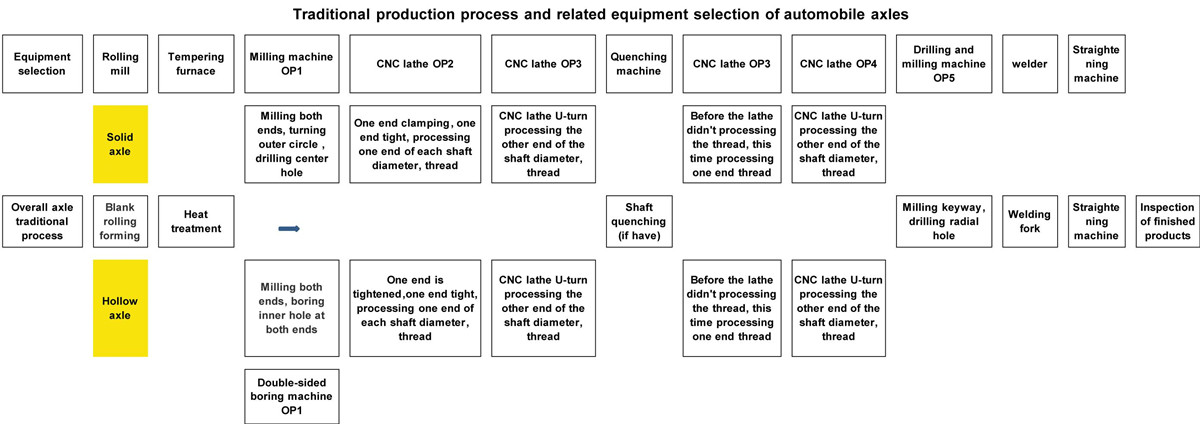
От гореописания процес на производство на оси, за завършване на обработката са необходими поне три вида машинни инструменти: фреза или двустранно пробивна машина, CNC струг, пробивно-фрезова машина и CNC струг, който трябва да се обърне (някои клиенти са избрали CNC струг с двойна глава). Що се отнася до обработката на резбата, ако диаметърът на вала е закален, той се обработва след закаляване; ако няма закаляване, се обработва в OP2 и OP3, а машинните инструменти от последователността OP4 и OP5 се пропускат.
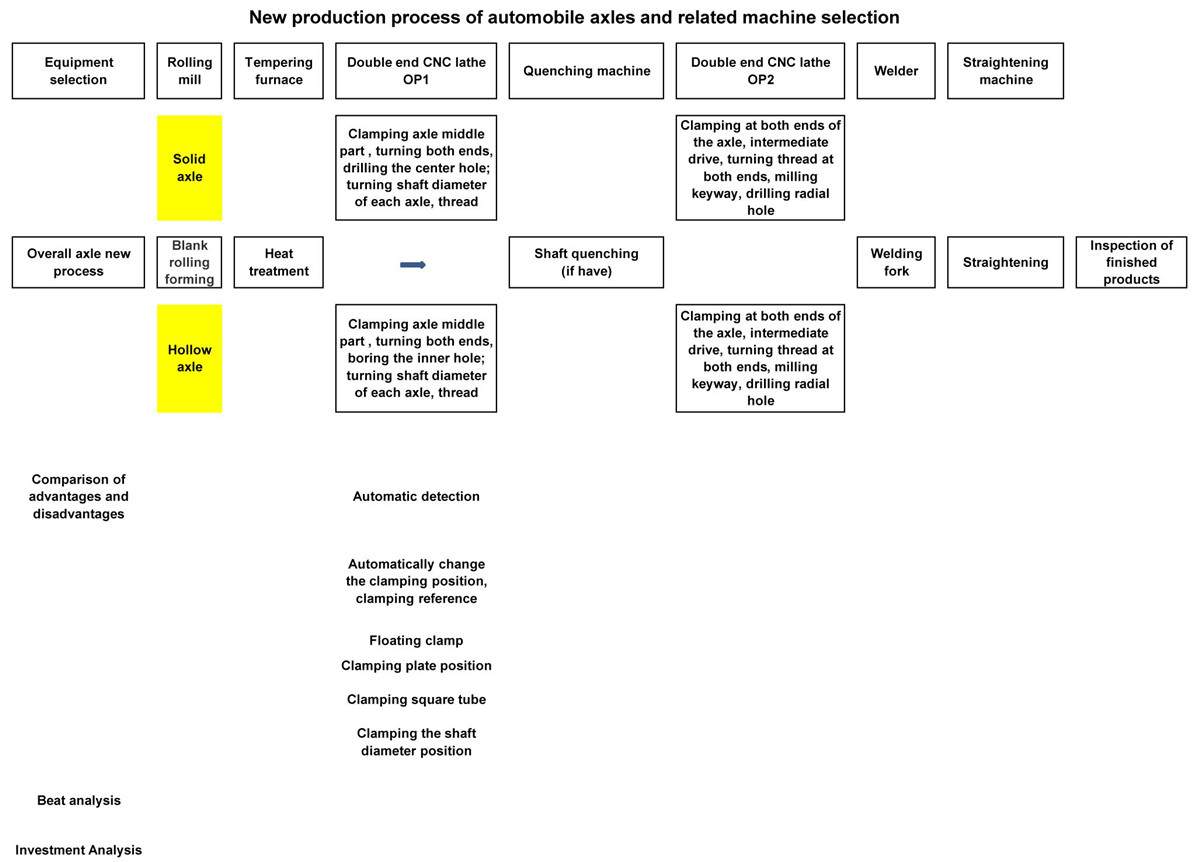
От новия производствен процес, фрезата, използвана за обработка (плътна ос) или двустранно пробивна машина (куха ос) плюс CNC струг, традиционно фрезоване OP1, стругова последователност OP2, OP3 и дори пробиване и фрезоване OP5, може да бъде заменена от двустранен CNC струг OP1.
За плътни оси, при които диаметърът на вала не изисква закаляване, цялата обработка може да се извърши с една настройка, включително фрезоване на канали за шпонки и пробиване на радиални отвори. За кухи оси, при които диаметърът на вала не изисква закаляване, стандартът за автоматично преобразуване на затягането може да се реализира в машинния инструмент и обработката може да се извърши от един машинен инструмент.
Изборът на специални CNC стругове с двоен край на осите за обработка на осите значително съкращава маршрута на обработка, а видът и количеството на избраните машинни инструменти също ще бъдат намалени.
3. Процес на производство на разделени оси:
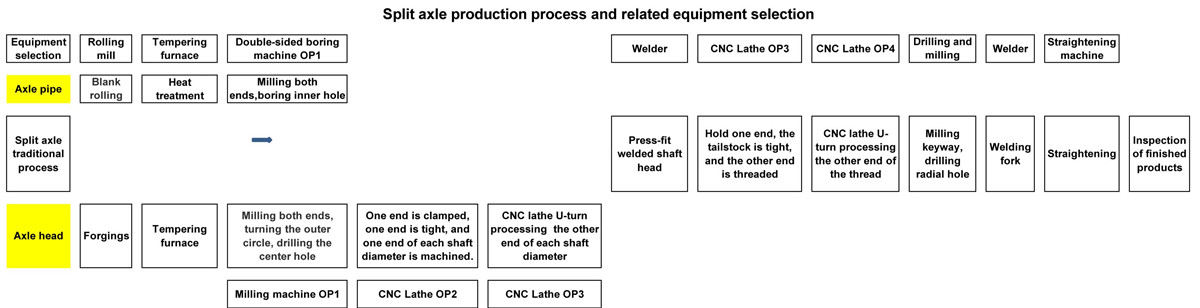
От горния процес, оборудването за обработка на тръбата на оста преди заваряване може да бъде избрано и като двустранен CNC струг. За обработка на оста след заваряване, специалният CNC струг за двустранни оси трябва да бъде първият избор: едновременна обработка и от двата края, висока ефективност на обработка и добра точност на обработка. Ако е необходимо да се обработят шпонковият канал и радиалният отвор в двата края на оста, машината може да бъде оборудвана и с държач за електрически инструменти, за да се обработи съвместно следващият шпонков канал и радиален отвор.
4. Предимството и характеристиката на новата машина за избор на процеси:
1) Концентрация на процеса, намаляване на времето за затягане на детайла, намаляване на времето за спомагателна обработка, използване на технология за едновременна обработка и в двата края, ефективността на производството е значително подобрена.
2) Еднократното затягане, едновременната обработка от двата края подобрява точността на обработка и съосността на оста.
3) Съкращаване на производствения процес, намаляване на оборота на частите на производствената площадка, подобряване на ефективността на използване на площадката и подпомагане за подобряване на организацията и управлението на производството.
4) Благодарение на използването на високоефективно оборудване за обработка, то може да бъде оборудвано с устройства за товарене и разтоварване и устройства за съхранение, за да се постигне напълно автоматизирано производство и да се намалят разходите за труд.
5) Детайлът е затегнат в междинна позиция, затягането е надеждно, а въртящият момент, необходим за рязане на машинния инструмент, е достатъчен и може да се извърши голямо количество струговане.
6) Машината може да бъде оборудвана с устройство за автоматично откриване, особено за кухата ос, което може да осигури равномерна дебелина на оста след обработка.
7) При кухи оси, когато вътрешните отвори в двата края на секвенсера OP1 са завършени, традиционният клиент ще използва единия край, за да повдигне скобата, а другия край, за да използва задното седло, за да затегне детайла за струговане, но размерът на вътрешния отвор е различен. При по-малкия вътрешен отвор, твърдостта на затягане е недостатъчна, горният въртящ момент на затягане е недостатъчен и не може да се извърши ефективно рязане.
При новия двустранен струг, кухата ос, когато вътрешните отвори в двата края на превозното средство са завършени, машината автоматично превключва режима на затягане: двата края се използват за затягане на детайла, а средното задвижване го придвижва, за да предава въртящ момент.
8) Главата с вградено хидравлично затягане на детайла може да се движи по Z посока на машината. Клиентът може да задържи позицията в средната квадратна тръба (кръгла тръба), позицията на долната плоча и позицията на диаметъра на вала на оста, както е необходимо.
5. Заключение:
С оглед на горепосочената ситуация, използването на двустранни CNC стругове за обработка на автомобилни оси има значителни предимства пред традиционните процеси. Това е усъвършенствана производствена технология, която може да замени традиционните машинни инструменти по отношение на производствения процес и структурата на машината.
Средната част на
6. Случай на клиент за ос
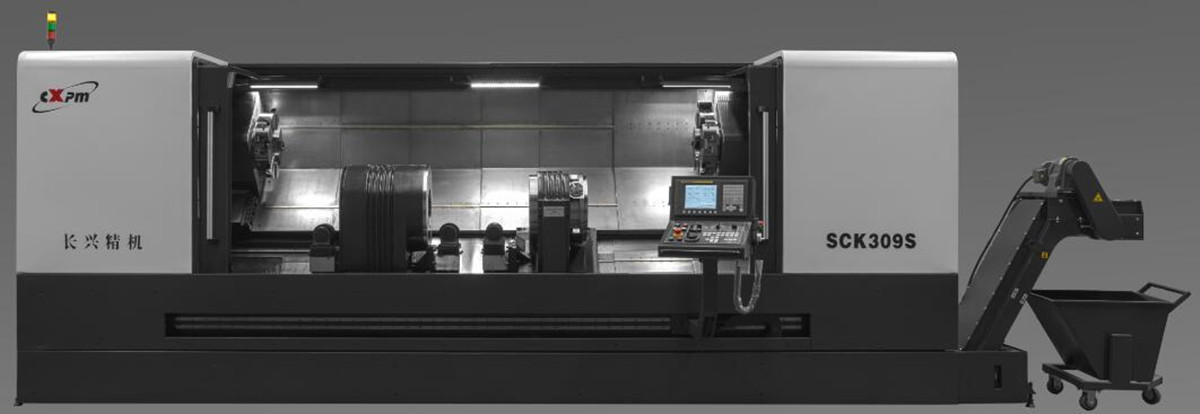
Специален CNC струг с двоен край на ос Въведение
Диапазон на обработка на оси: ∮50-200 мм, □50-150 мм, дължина на обработка: 1000-2800 мм
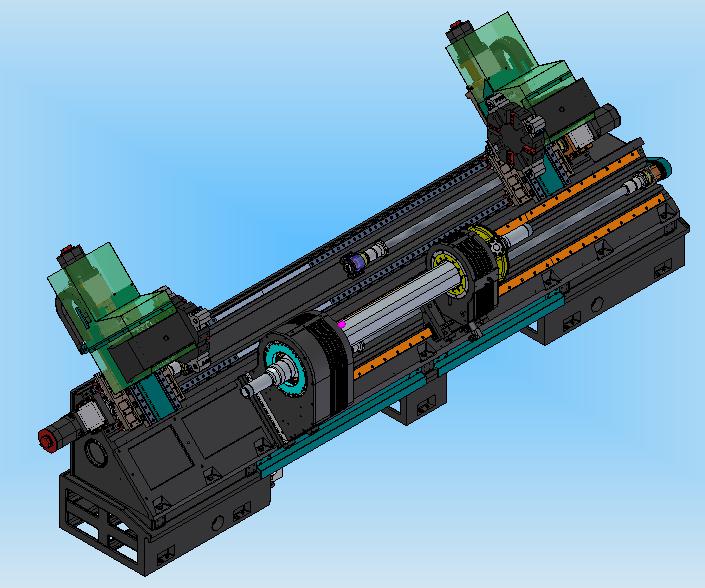
Въведение в структурата и производителността на машината
Машината е с наклонено легло под ъгъл 45°, което осигурява добра твърдост и лесно отвеждане на стружките. Главата с междинно задвижващо затягане е разположена в средата на леглото, а двата държача за инструменти са разположени от двете страни на кутията на шпиндела. Минималната дължина на затягане на машината е 1200 мм, а максималната дължина на обработка е 2800 мм. Използва се ролков водач, а всеки серво подаващ вал е с високошумен сачмен винт, а еластичната връзка е директно свързана, което осигурява нисък шум и висока точност на позициониране и прецизност на повторно позициониране.
■Машината е оборудвана с двуканална система за управление. Двата държача за инструменти могат да бъдат свързани към шпиндела едновременно или поотделно, за да се извърши едновременна или последователна обработка на двата края на детайла.
■Машината е оборудвана с двойни шпиндели. Основният шпиндел е фиксиран в средата на леглото, а серво моторът захранва главния вал чрез зъбен ремък. Кутията на подшпиндела е монтирана на долната направляваща релса на машината, коаксиално с кутията на главния шпиндел, и може да се движи аксиално от серво мотора, за да се улесни зареждането и разтоварването на детайлите, като е удобно да се регулират различни позиции на затягане. При обработка на детайли, основата на подшпиндела е заключена към машинната релса. Коаксиалната точност на двата шпиндела е гарантирана от производствения процес, което води до по-висока степен на концентричност на обработваните детайли.
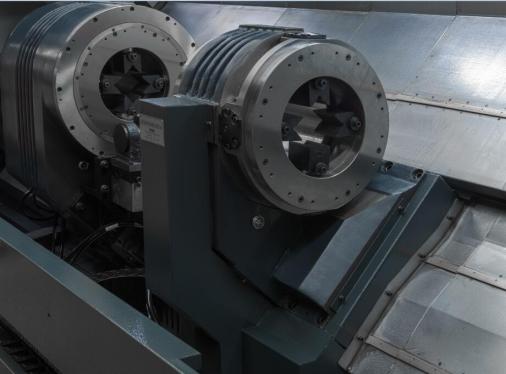
■Шефът интегрира шпинделната система, приспособлението и системата за разпределение на маслото и има компактна структура и надеждна работа. Специфичният диаметър на затягане и ширината на шефа се определят от частите на оста на клиента.
Главната шпинделна скоба се забавя от два етапа - ремък и зъбно колело, което позволява на шпиндела да генерира голям въртящ момент. Скоба е монтирана съответно в левия край на главната шпинделна скоба и в десния край на подглавната скоба, за да се осъществи затягането на частите. Когато главната шпинделна скоба задвижва частите да се въртят, скобата на подглавната скоба, която затяга частите, се върти заедно с главната шпинделна скоба.
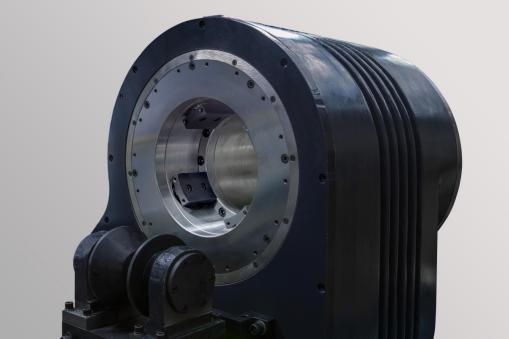
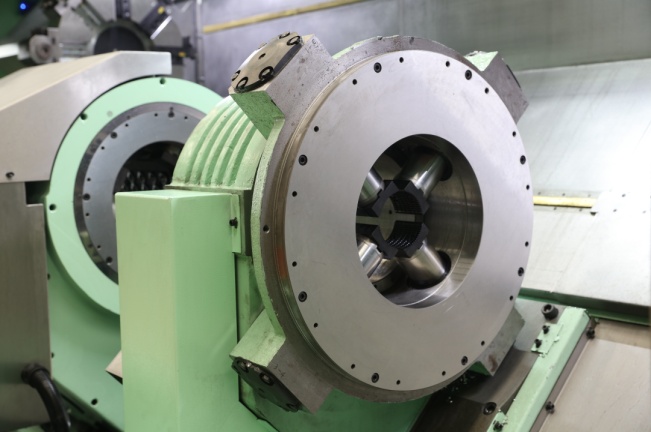
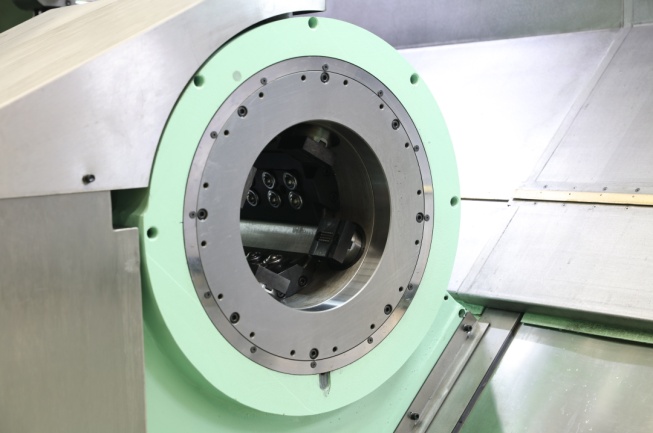
Приспособлението е оборудвано с три радиални цилиндъра (четири радиални цилиндъра, ако се затягат както кръглият, така и квадратният материал), като буталото се движи възвратно-постъпателно от хидравличното налягане, а зъбците са монтирани в края на буталото, за да се осъществи самоцентриране на частите. Затягане. Смяната на зъбците при смяна на частите е бърза и лесна. Силата на затягане се регулира от хидравличното налягане на хидравличната система. Когато детайлът се обработва, скобата се върти заедно с главния вал, а системата за разпределение на маслото подава масло към скобата, така че тя да има достатъчна сила на затягане по време на въртене. Скобата има предимствата на голяма сила на затягане и голям ход на зъбците.
■ За да се реши проблемът с равномерната дебелина на стената след обработка на куха ос от клиента, машината може да бъде оборудвана с автоматично устройство за проверка на детайла. След завършване на затягането на оста, детайлът автоматично разпознава, че сондата се изтегля и измерва позицията на детайла; след като измерването е завършено, устройството се прибира в затвореното пространство.
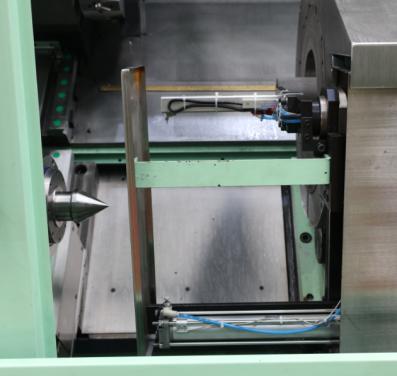
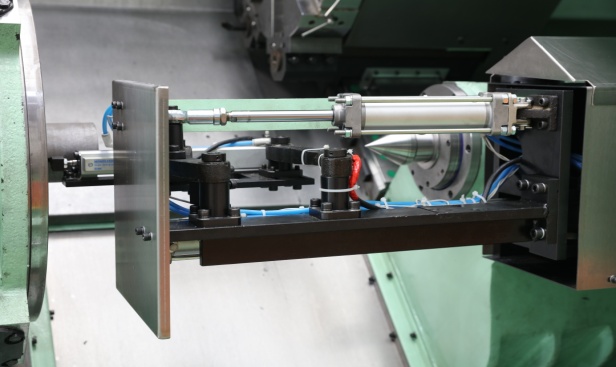
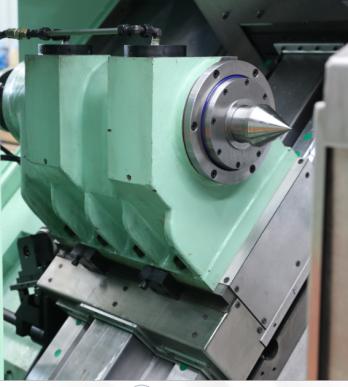
За различни процеси на обработка на кухи оси, ако позицията на лагера се използва като отправна точка за затягане, може да се избере структура на машината с автоматично затягане и затягане, а програмируемото задно седло е предвидено от двете страни на главните и спомагателните шпинделни глави, за да се отговори на изискванията на една машина. Очаква се обработката да се извършва на две стъпки едновременно. В същото време, това прави частите с автоматично зареждане и разтоварване да имат повече и по-добър избор.
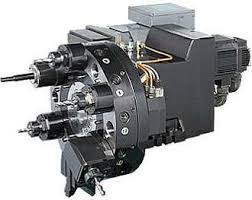
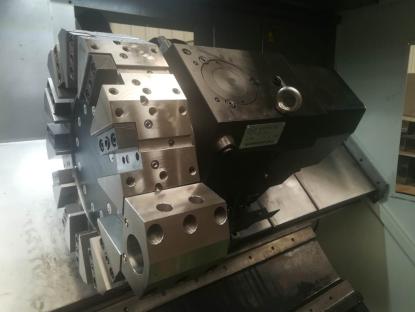
■Левият и десният държач за инструменти могат да бъдат оборудвани с обикновени ротационни държачи за инструменти или електрически револверни глави. Те имат функции за пробиване и фрезоване, които могат да извършват пробиване и фрезоване на ключови детайли.
■ Машината е напълно затворена и оборудвана с устройство за автоматично смазване и устройство за автоматично отстраняване на стружки (отпред). Тя има добри защитни характеристики, красив външен вид, лесна е за работа и удобна поддръжка.
■ Детайлните спецификации и конфигурации на машината се определят според изискванията за осите и изискванията на клиента и няма да бъдат повтаряни тук.
Благодаря за вниманието!
Категории продукти
-

CNC обработващ център с висока твърдост от серия VC с...
-

Линеен водач за хоризонтална подвижна колона от серия HP...
-

Линеен водач с хоризонтална подвижна колона от серия HT...
-

Четирирелсова CNC машинна машина с тежък режим на работа VS Series...
-

CNC обработващ център от серия V с висока твърдост
-

Двуколонен CNC обработващ център от серия X
-

Хоризонтален 5-осен CNC обработващ център TKG1600
-

CNC вертикален струговащ и фрезов композитен център...
-

Високоскоростен CNC обработващ център серия GM
-

Високоскоростно CNC фрезоване GT серия
-

Двушпинделен CNC струг SK32
-

CNC вертикален обработващ център RFTV510 за колела...