


Струг с централно задвижване за тънкостенни тръби
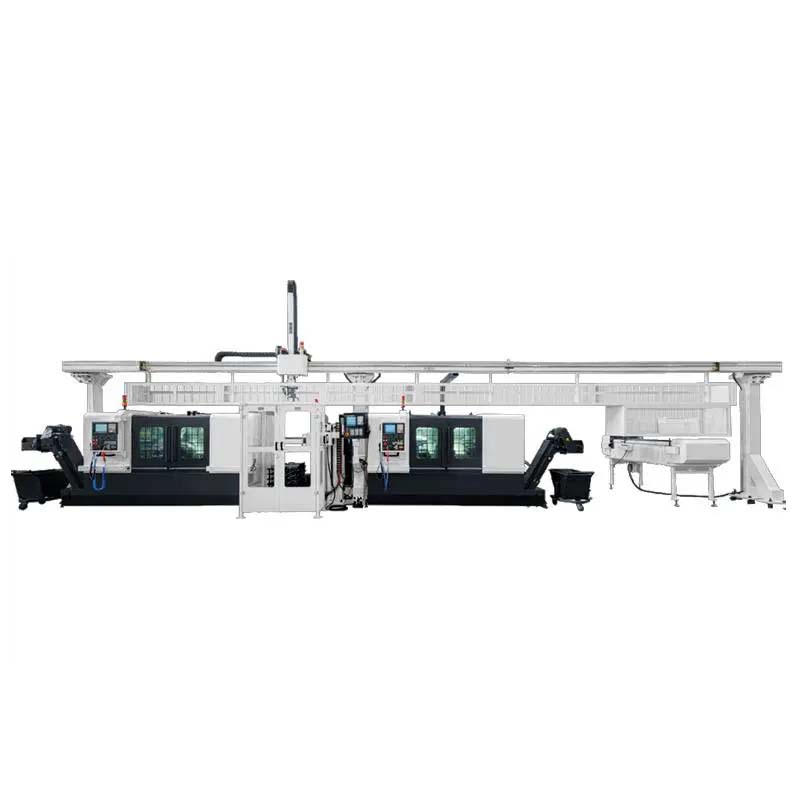
Тънкостенни тръби и тръбни части
Технологично решение
1. Анализ на процеса на обработка на тънкостенни цилиндрични части
Тънкостенните тръби и тръбните части винаги са били трудна част от машинната обработка. Например: корпусът на перфориращия пистолет на перфориращото оборудване, използвано при сондиране на нефтени машини, вътрешната и външната обвивка на амортисьора в сондажа, вътрешната и външната обвивка на протектора на маслената помпа, печатащият барабан на печатарските машини, въртящият се барабан на текстилните машини, конвейерната ролка на трансмисионните машини, оборудването за сондиране и взривяване в сондажа.
Външната обвивка и т.н., разбира се, включва и гилзите на военни или цивилни куршуми.
1.1 Типични части
Структура на перфориращия пистолет: основните компоненти на перфориращия пистолет са тялото на пистолета, главата на пистолета, опашката на пистолета, централната връзка, детонационният аксесоар, уплътнителният пръстен и държачът за патрон. Основни изисквания за производителност на изстрелващия пистолет. Като основна носеща част на профилния енергиен перфоратор, най-основната характеристика на перфориращия пистолет е неговата механична здравина. Само когато механичните му свойства са спазени, може да се гарантира възможността и безопасността на профилния енергиен перфоратор по време на перфорация на сондажа.
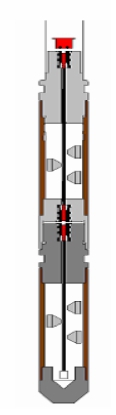
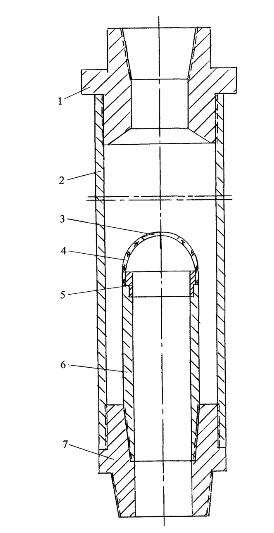
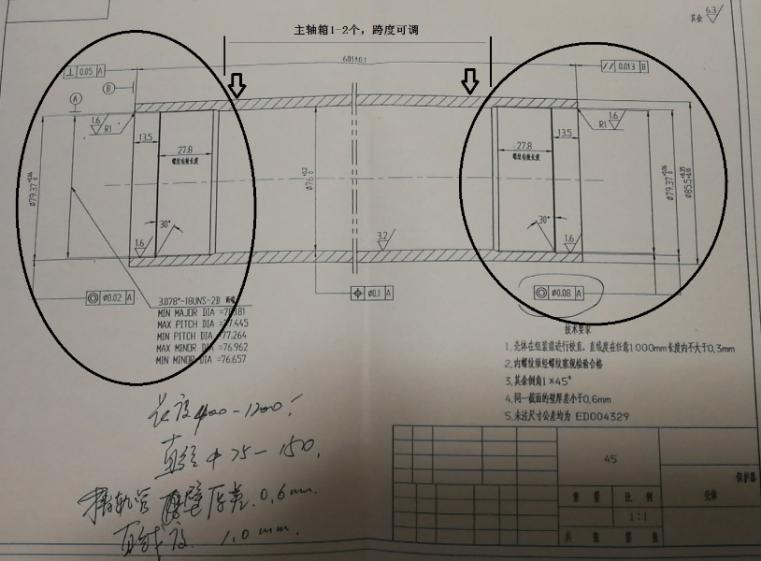
Протектор за маслена помпа
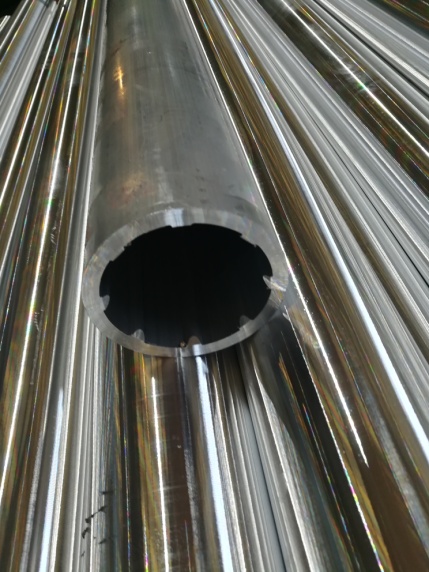
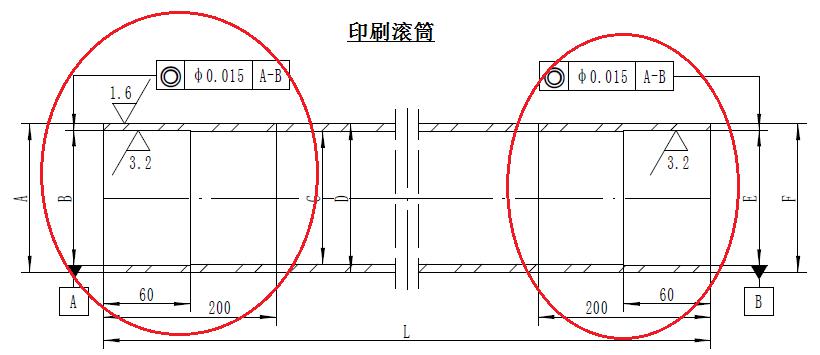
Печатен цилиндър
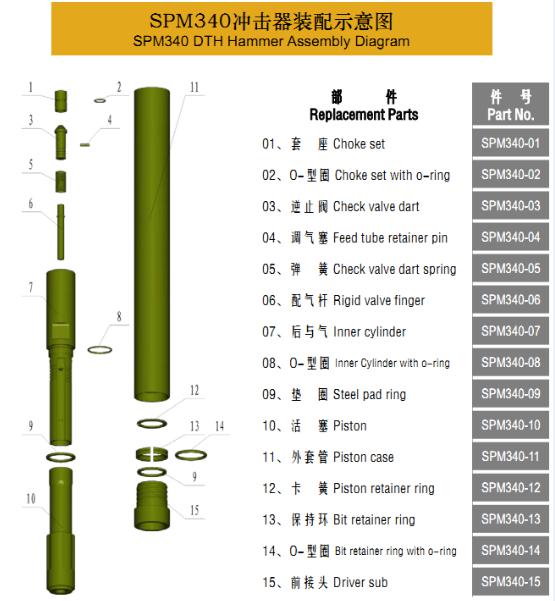
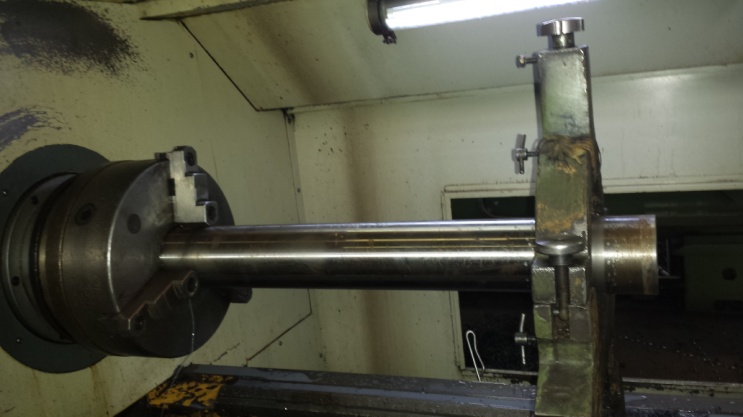
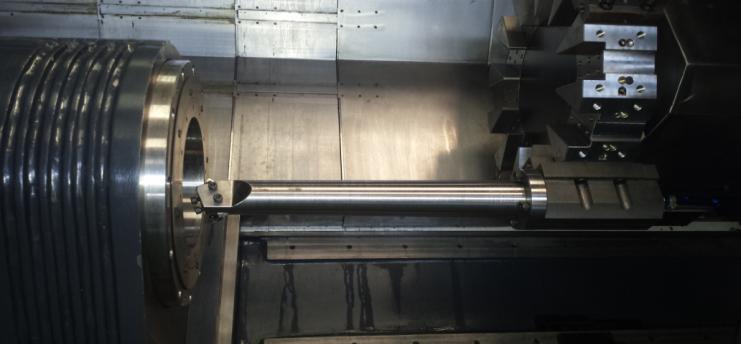
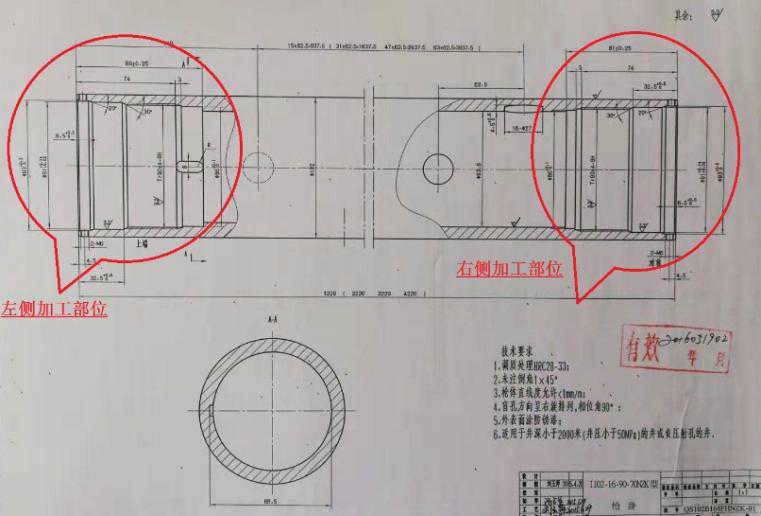
Сравнение на нова и стара технология за обработка на корпуса на ударния елемент
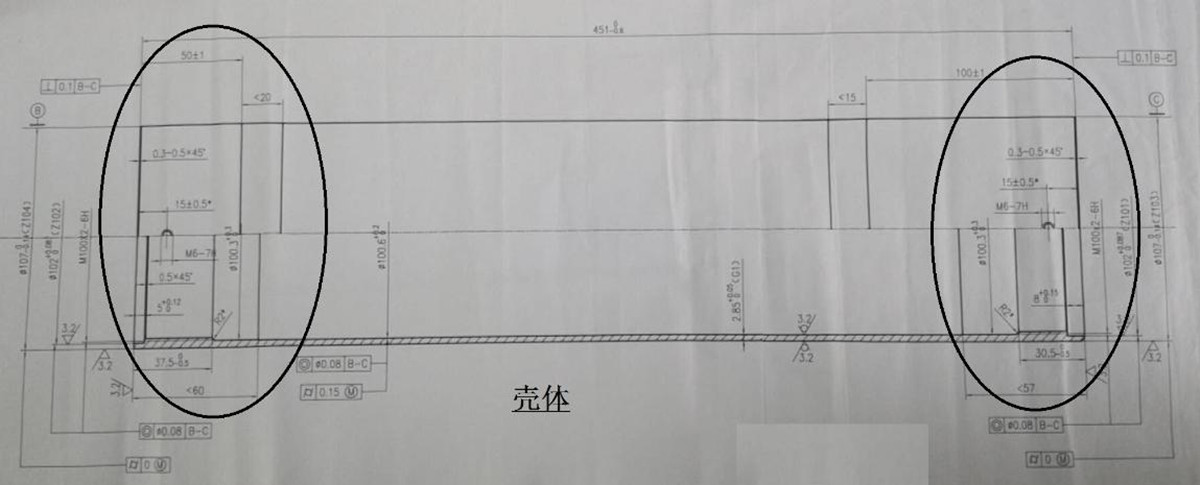
Този тип части имат едно общо нещо: тънкостенните тръби, оформени чрез валцоване или извиване, се обработват главно от двата края, ограничител на вътрешния отвор (за монтаж), резба на вътрешния отвор (за свързване), малък външен кръг, външна резба (ако е необходимо), вътрешни и външни празни ламели и фаска.
1.2. Анализ на процеса.
1) Традиционна технология за обработка:
Обикновено единият край на струга се използва за затягане, а другият край използва задното седло, за да запълни вътрешния отвор и централната рамка на автомобила, след което централната рамка се използва за поддържане и след това фино пробиване на вътрешния отвор на този край, крайната повърхност на автомобила и обработката, която може да е необходима за завъртане на външните кръгли части или затягащите части, необходими за завъртане и завъртане.
Обръщане на детайла: вътрешна опора или тяло на външен цилиндър за затягане, затягане на детайла от задното седло, гнездо на централната рамка на автомобила, опора на централната рамка, повторно пробиване на вътрешен отвор, крайна повърхност на автомобила, външен кръг.
Ако коаксиалността на вътрешните отвори в двата края на цилиндъра е малко по-висока, обработката може да се повтори многократно.
2) Използване на технология за обработка с двустранно CNC стругиране:
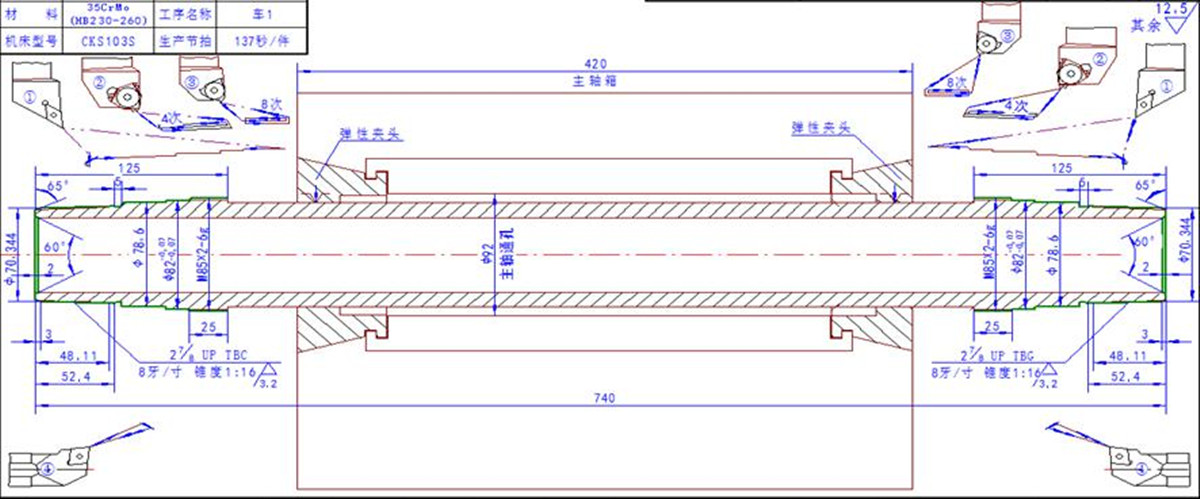
Обработката на горепосоченото съдържание може да се извърши с едно затягане и двата края могат да се обработват едновременно, което не само намалява броя на машинните инструменти, но и скъсява технологичния процес и обработката на материалите, и значително подобрява производствената ефективност. Тъй като двата края се обработват едновременно, коаксиалността на детайла също е надеждно гарантирана.
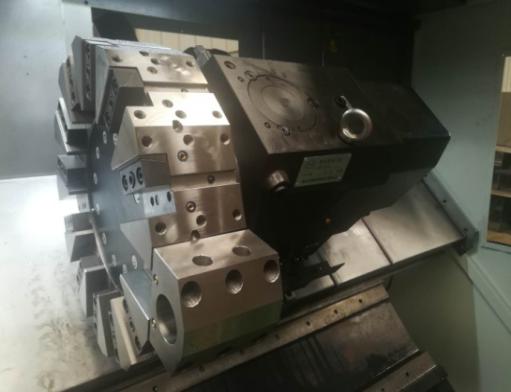
По-конкретно: в зависимост от дължината на детайла, могат да се използват една или две глави за затягане на външния кръг на детайла. Диаметърът на затягане и ширината на затягане на главата се определят според диаметъра и дължината на детайла. Две 8/12-позиционни ротационни револверни глави едновременно обработват челната повърхност, вътрешния отвор и външния кръг от двата края. Тъй като броят на инструментите, които могат да се монтират, е достатъчен, това може да задоволи нуждите от еднократна обработка на сложни части.
Ако външната затягаща част на машинния инструмент в тази последователност трябва да бъде обработена, използвайте машинен инструмент, за да обработите двойно вътрешните отвори в двата края на детайла, за да завъртите или шлифовате външния кръг.
Има и клиенти, които използват безцентрова шлифовъчна машина, за да шлифоват предварително външния кръг, а след това използват двустранен CNC струг, за да обработят вътрешните отвори и челните повърхности от двата края според изискванията на процеса.
3) Случаи на цилиндрични части, обработени от двустранни CNC стругове:
①Цилиндър за обработка на печатарски машини, изберете модел SCK208S (с двойна шпинделна кутия).
②Моделът SCK309S (единична глава) се използва за обработка на централната ос на автомобила.
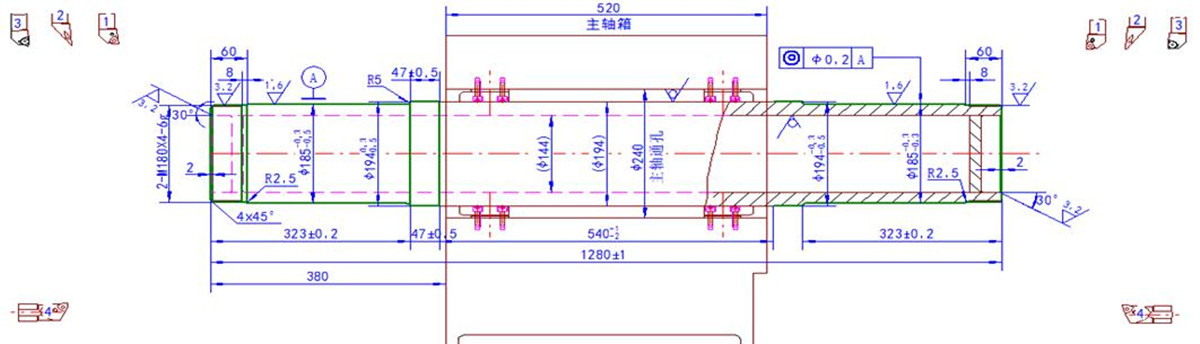
Моделът SCK105S се използва за обработка на тънкостенни военни тръби.
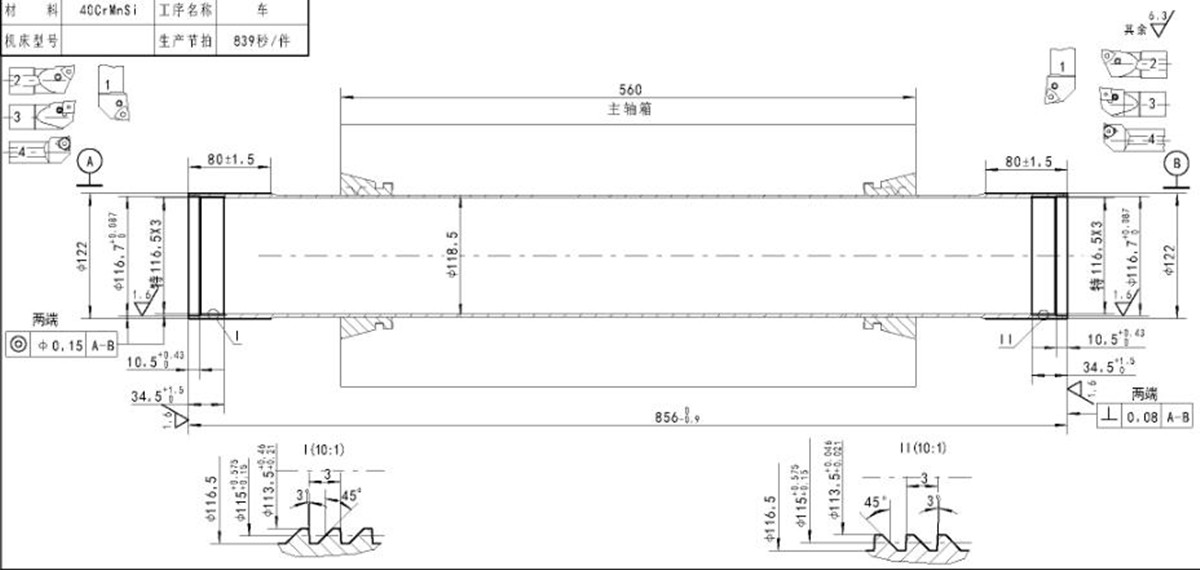
④За обработка на тънкостенни военни тръби изберете модел SCK103S
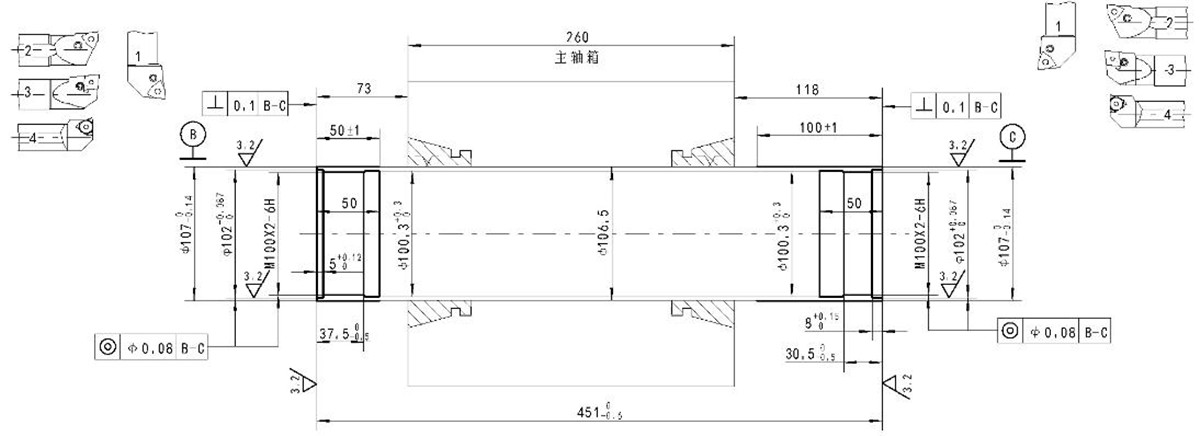
Моделът SCK105S е избран за обработка на нефтопроводи на нефтени машини.
Въведение в двустранния CNC струг от серия SCK
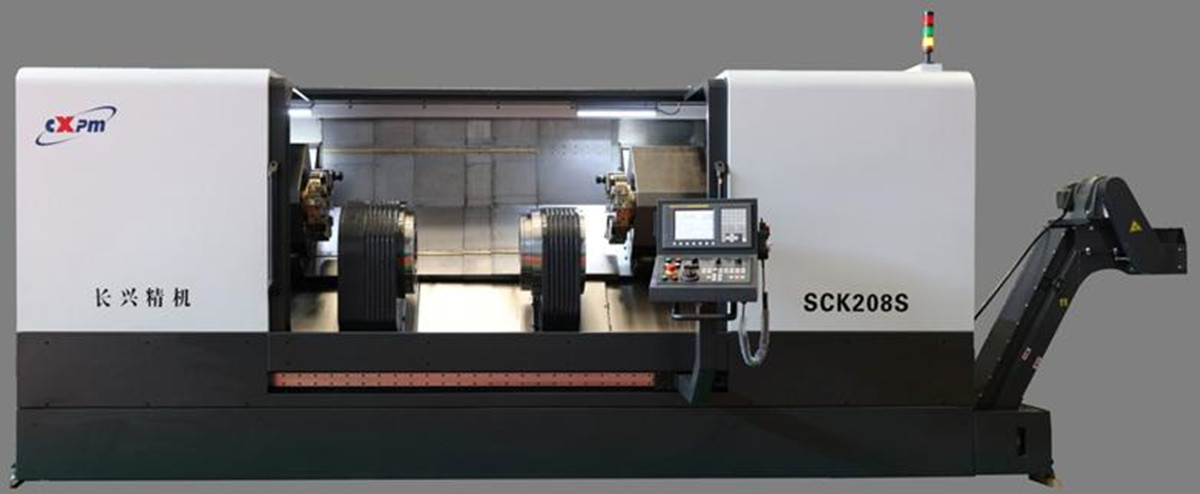
■Специализираният CNC струг с двойна повърхност е вид високоефективно и прецизно модерно производствено оборудване. Той може едновременно да обработва външния кръг, челната повърхност и вътрешния отвор на двата края на детайла с едно затягане. В сравнение с традиционния процес на двойно затягане на частите и обръщане, той има предимствата на висока производствена ефективност, добра коаксиалност и висока прецизност на обработваните части.
В момента има повече от 10 вида модели, диаметър на затягане: φ5-φ250 мм, дължина на обработка: 140-3000 мм; ако се вземе предвид специално за части от тръбна обвивка, диаметърът на затягане може да достигне φ400 мм.
■ Цялата машина има наклонено под 450 градуса легло, което осигурява добра твърдост и удобно отстраняване на стружки. Шпинделната кутия с междинно задвижване и функция за затягане е разположена в средата на леглото, а от двете страни на шпинделната кутия са разположени две опори за инструменти.
■С помощта на двуканална система за управление, двете опори за инструменти могат да бъдат свързани със шпиндела едновременно или поотделно, за да се извърши едновременна обработка или последователна обработка на двата края на детайла.
■ Всяка серво ос за подаване използва високотих сачмен винт, а еластичната връзка е директно свързана, с нисък шум, висока точност на позициониране и висока точност на повторно позициониране.
■ В зависимост от дължината на обработка на различните детайли, могат да бъдат оборудвани 1-2 междинни задвижващи глави. Сред тях, лявата главна шпинделна кутия е фиксирана, а дясната подшпинделна кутия се задвижва от серво мотор, за да движи сферично-винтовата сфера в посока Z. Може да се използва само основната главина за затягане, за да се завърши обработката на къси части; може да се използват и две глави за затягане заедно, за да се завърши обработката на дълги части.
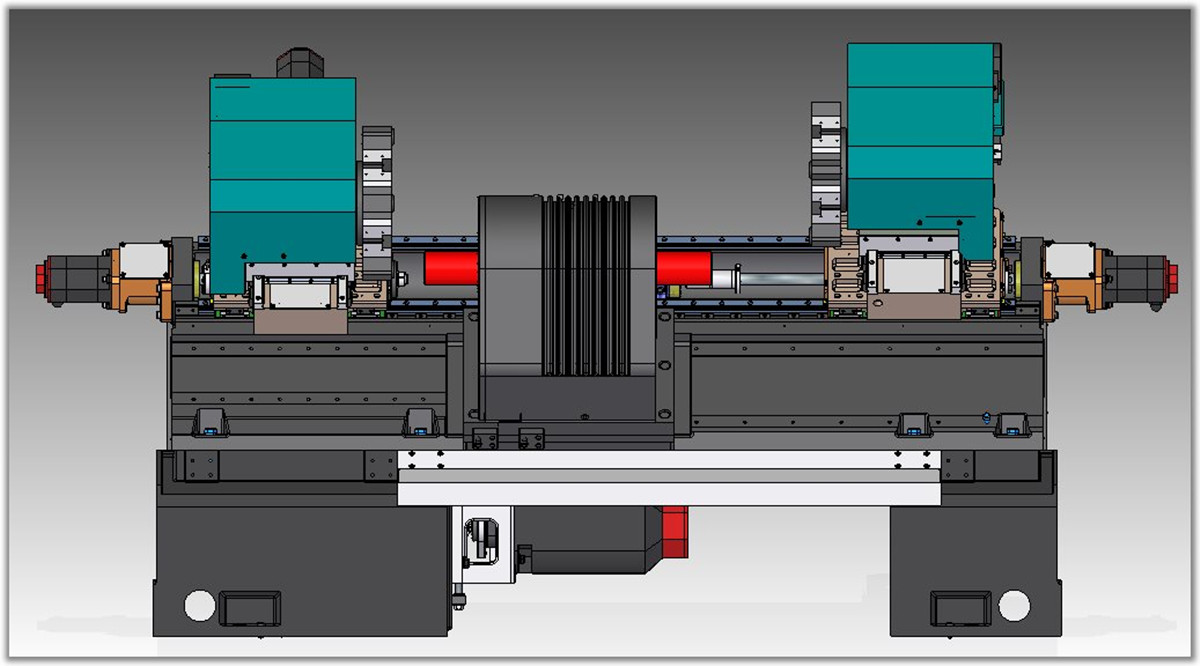

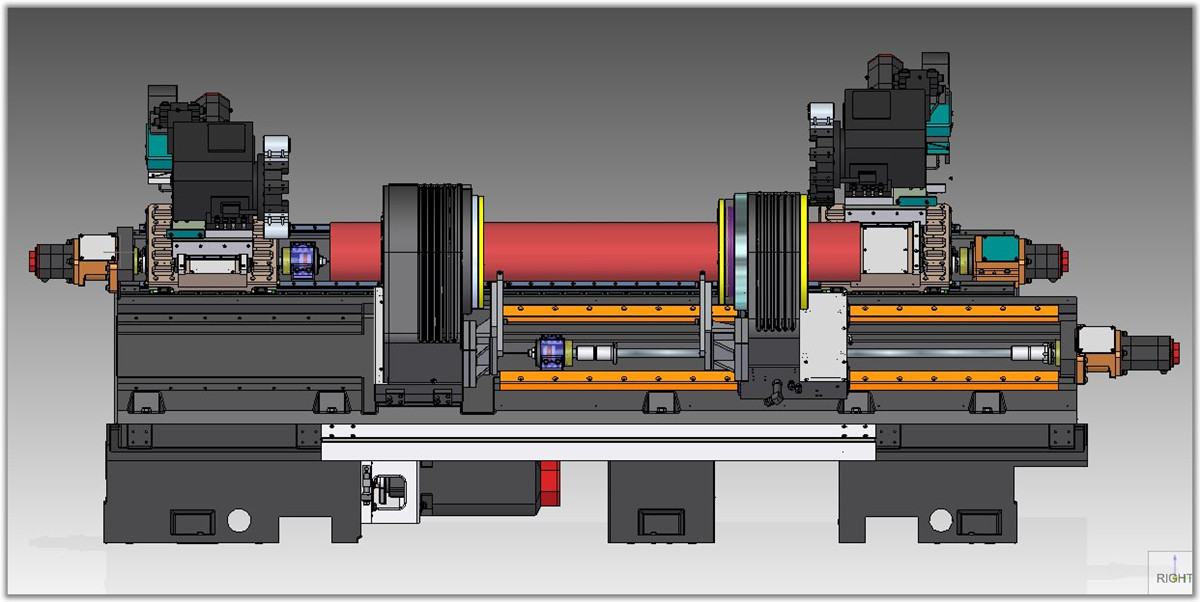
■ Кутията на шпиндела интегрира петте компонента на шпинделната система: скоби, затягащ цилиндър, система за разпределение на маслото и задвижващо устройство, с компактна структура и надеждна работа. Всички затягащи устройства са хидравлично задвижвани, а силата на затягане може да отговори на нуждите на максималния въртящ момент на завъртане.
■ Приспособленията са монтирани в кутията на шпиндела. Структурата на приспособленията включва цангов тип със средна скоба и двустранна скоба, както и средна скоба и двустранни челюсти за скоба.
Поради лесните деформационни характеристики на затягане на тънкостенни цилиндрични части, обикновено се използват цангови скоби. Скобите се задвижват от буталото на цилиндъра, което ги кара да се деформират еластично, за да се осъществи разхлабване или затягане на патронника. Деформацията на еластичния патронник е 2-3 мм (диаметър). Патронникът затяга затягащата част на детайла по цялата периферна посока, силата на затягане е равномерна и деформацията на детайла е малка. Когато точността на повърхността на затягащата част на детайла е добра, ще има висока точност на затягане. В същото време е важно да се намали деформацията на частите, за да се осигури правилен надвес на частите.
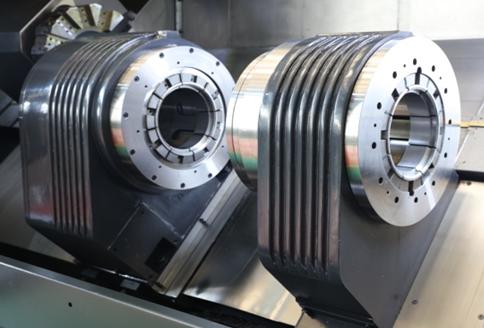
■Когато частите имат спецификация с голям диаметър, регулиращият нокът може да се монтира в конструкцията на патронника. Регулиращият нокът е мек нокът, който се фиксира върху вътрешния диаметър на скобата. Преди употреба той има висока точност на затягане и бърза и лесна подмяна.
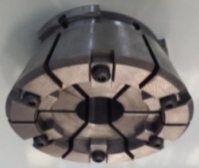
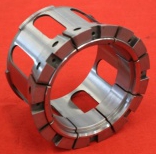
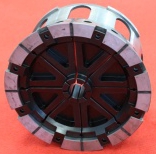
■ Машината е с модулен дизайн и може да има разнообразни структури, конфигурации и функционални комбинации според изискванията на потребителя. Има много опции за инструменталната стойка, като например тип редови инструменти, тип револверна глава и електрически револвер. Двете инструментални опори могат да бъдат свързани към шпиндела едновременно или поотделно, за да се извърши едновременна или последователна обработка на двата края на детайла.
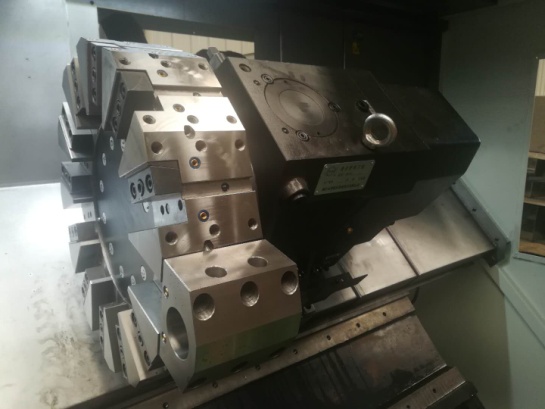
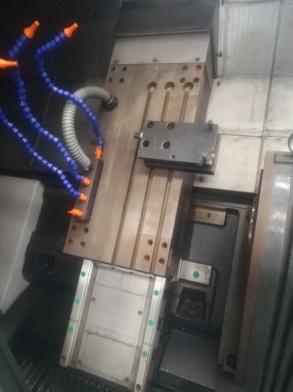
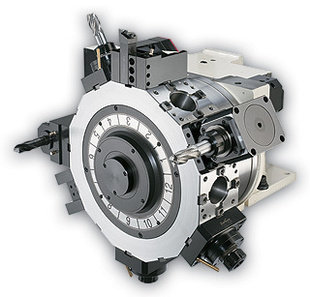
Комбинация от държачи за инструменти: двоен държач за инструменти; двуредов инструмент; държач за електрически инструменти; ляв ред инструменти + десен държач за инструменти; ляв държач за инструменти + десен ред инструменти.
■ Машината е напълно затворена и защитена, оборудвана с автоматично смазване и устройства за автоматично отстраняване на стружки, с добри защитни характеристики, красив външен вид, лесна работа и удобна поддръжка.
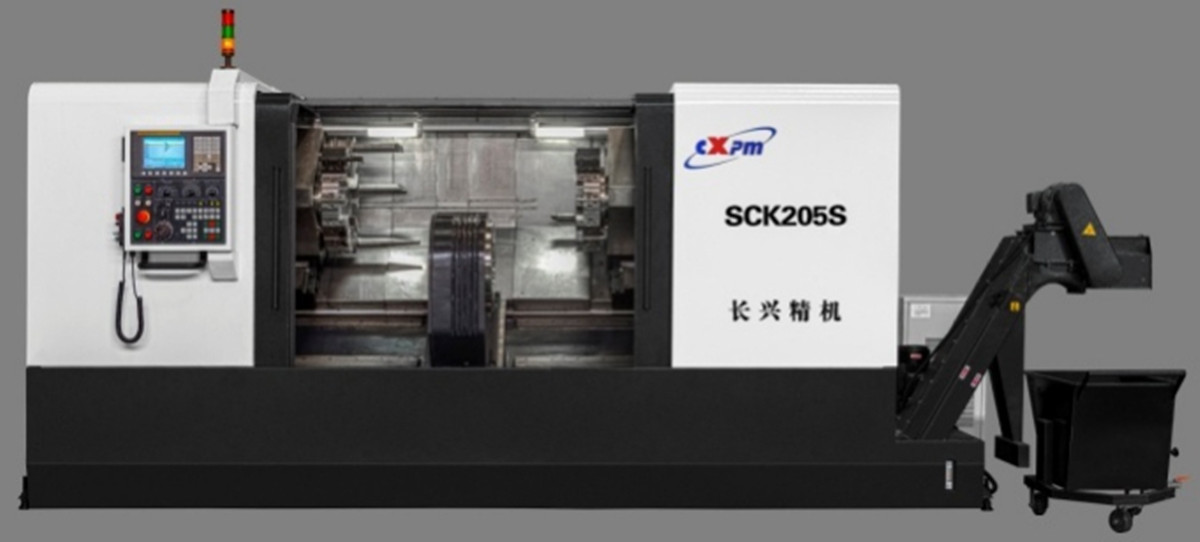
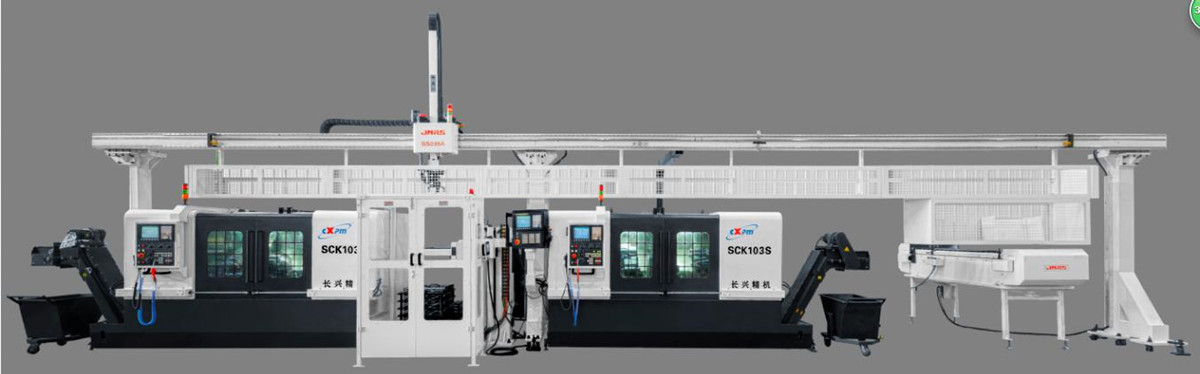
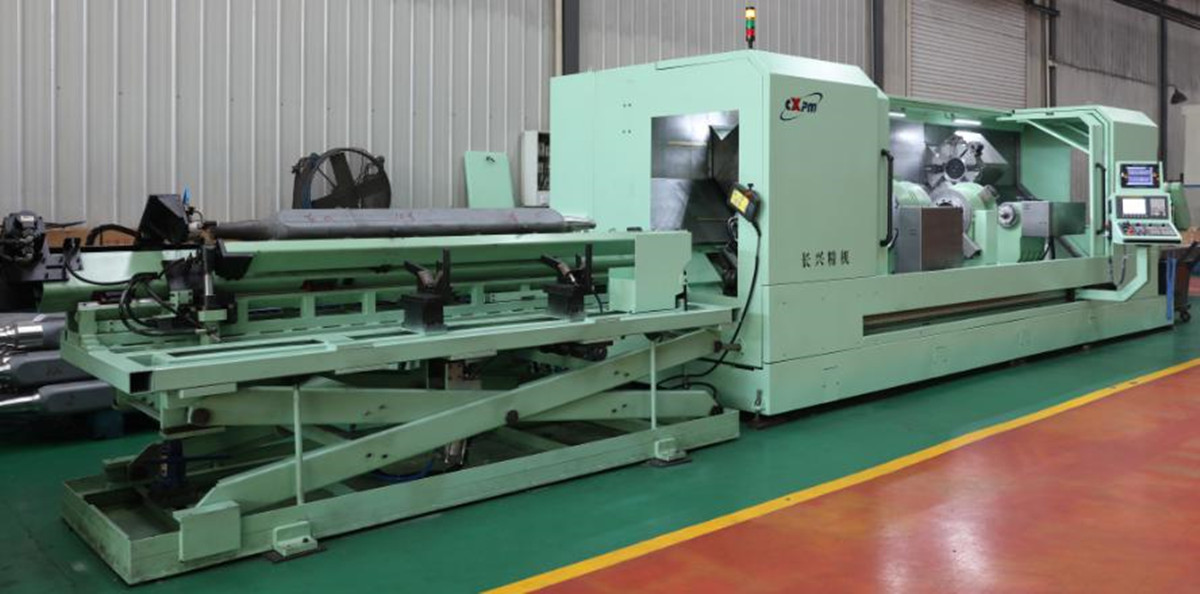
■ Машината може да бъде оборудвана с носеща рамка, спомагателно устройство за товарене и разтоварване и устройство за автоматично товарене и разтоварване. Вижте видеото и снимките на машината.
Категории продукти
-

CNC обработващ център с висока твърдост от серия VC с...
-

Линеен водач за хоризонтална подвижна колона от серия HP...
-

Линеен водач с хоризонтална подвижна колона от серия HT...
-

Четирирелсова CNC машинна машина с тежък режим на работа VS Series...
-

CNC обработващ център от серия V с висока твърдост
-

Двуколонен CNC обработващ център от серия X
-

Хоризонтален 5-осен CNC обработващ център TKG1600
-

CNC вертикален струговащ и фрезов композитен център...
-

Високоскоростен CNC обработващ център серия GM
-

Високоскоростно CNC фрезоване GT серия
-

Двушпинделен CNC струг SK32
-

CNC вертикален обработващ център RFTV510 за колела...