


BOSM -5020-5Z Пробивна фреза с противоположни глави
1Използване на оборудване:
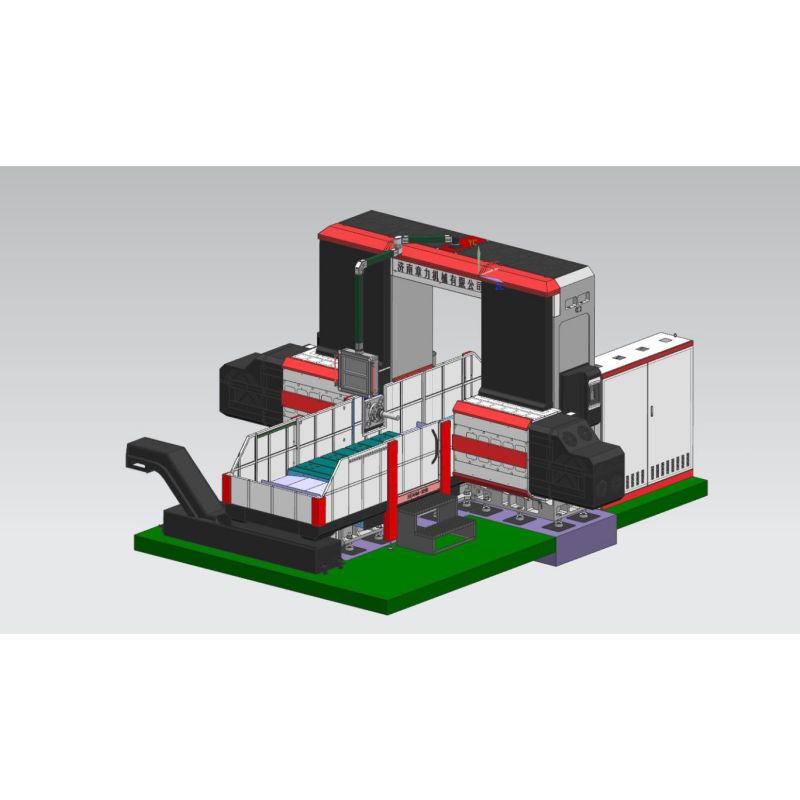
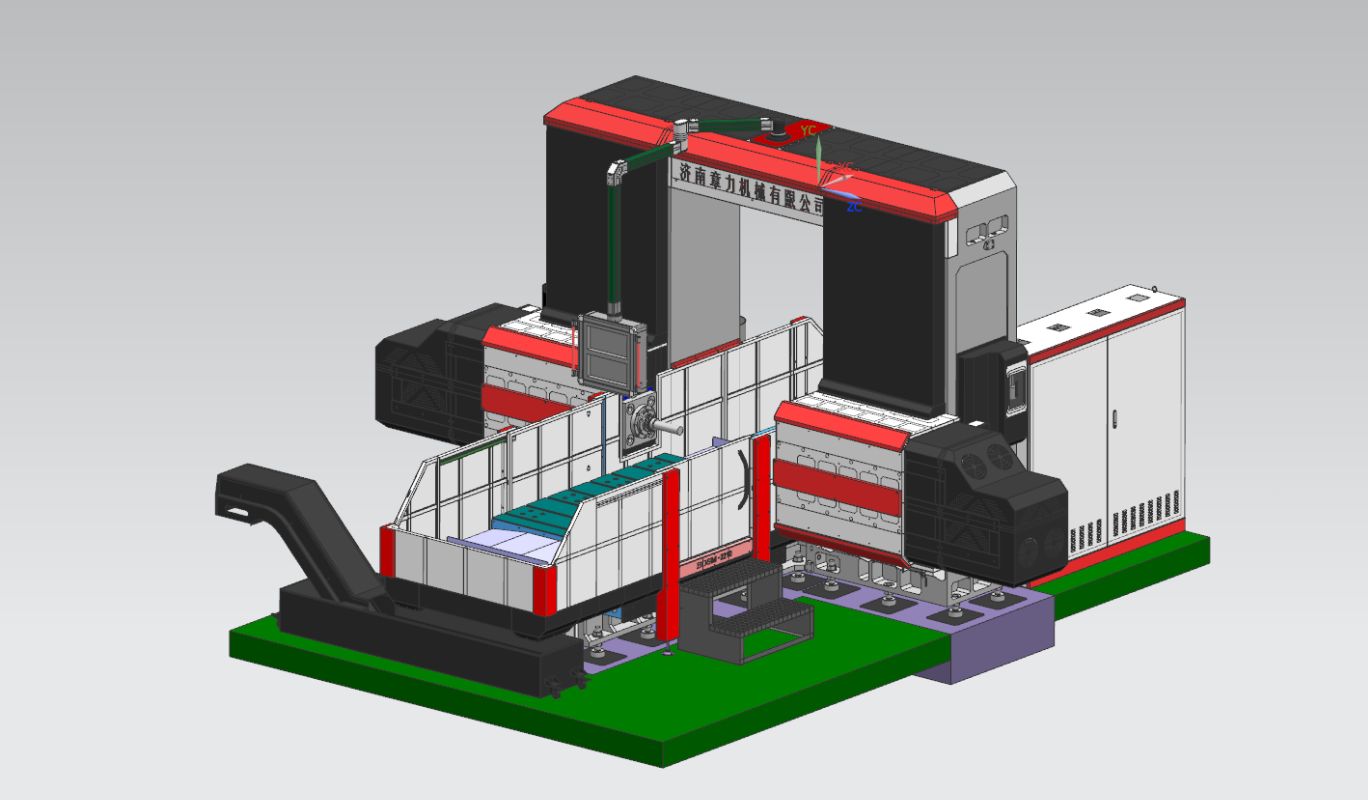
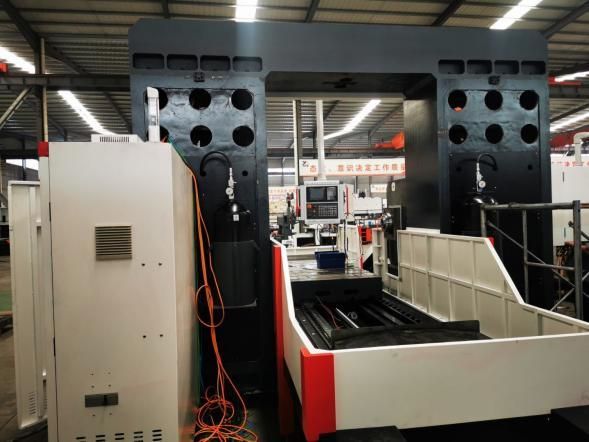
Мобилната двуколонна пробивна и фрезова машина BOSM-5020-5Z с ЦПУ е специализирана машина за симетрични детайли в инженерните машини. Машината е оборудвана със специална подвижна работна маса и два комплекта хоризонтални бутала, които могат да извършват пробиване, фрезоване, разстъргване и други обработки на детайла в рамките на ефективния диапазон на ход. Детайлът може да се обработва на място едновременно (без необходимост от вторично затягане), с бърза скорост на товарене и разтоварване, бърза скорост на позициониране, висока точност на обработка и висока ефективност на обработка.
2Структура на оборудването:
2.1. Основни компоненти на машината
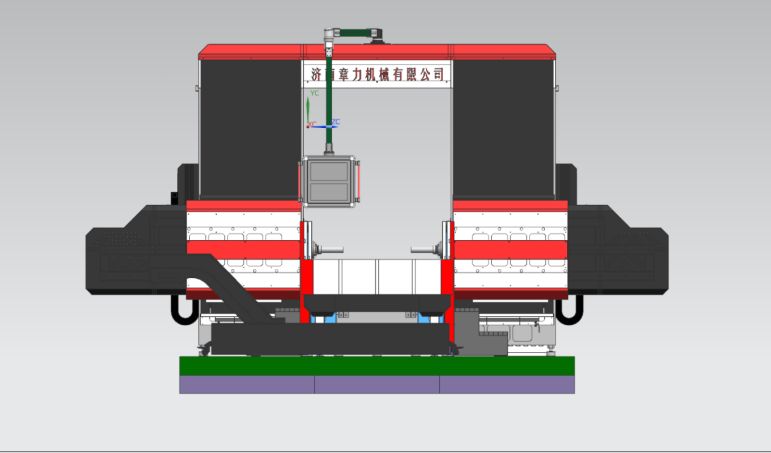
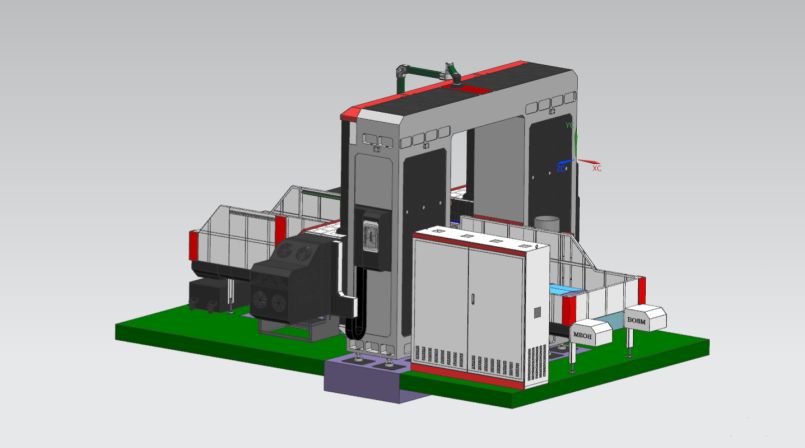
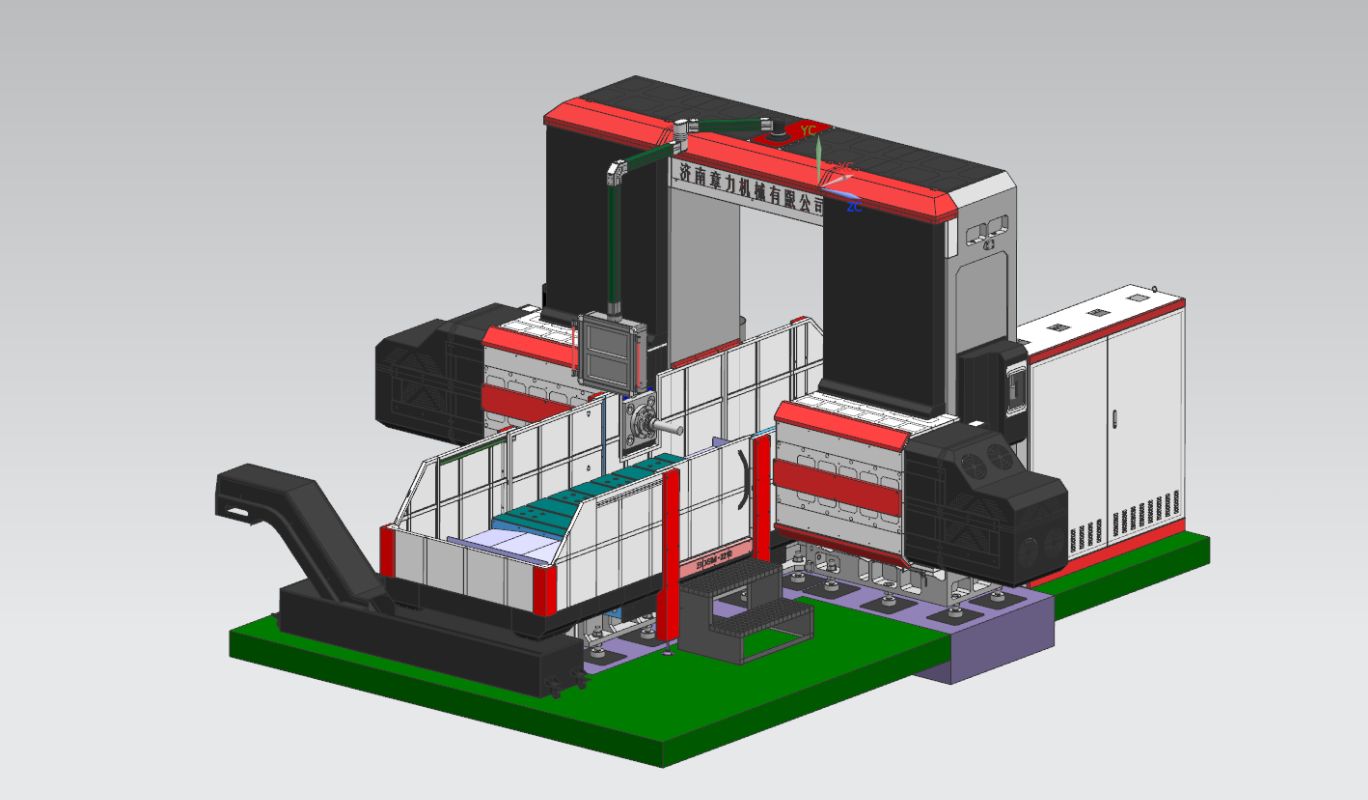
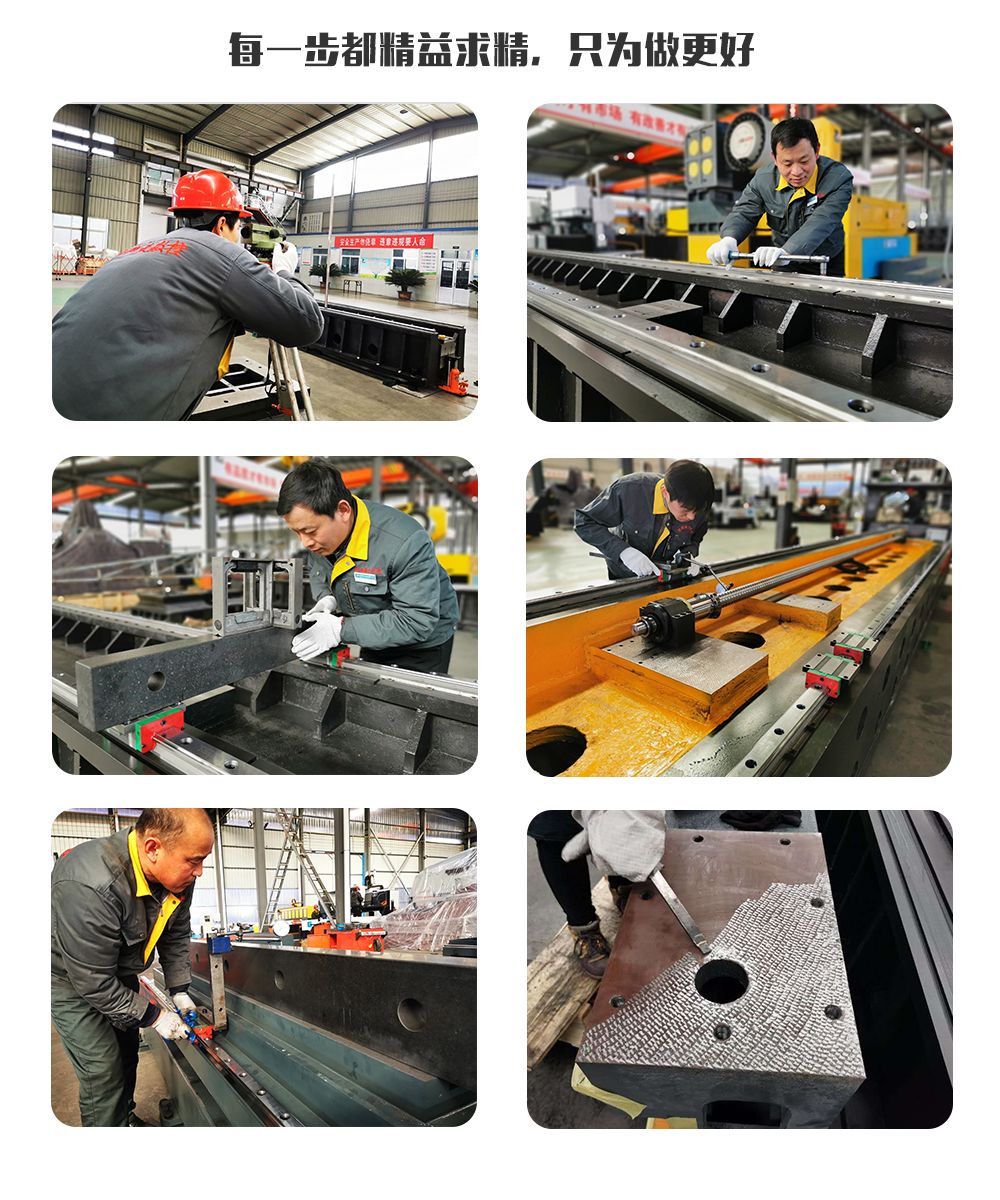
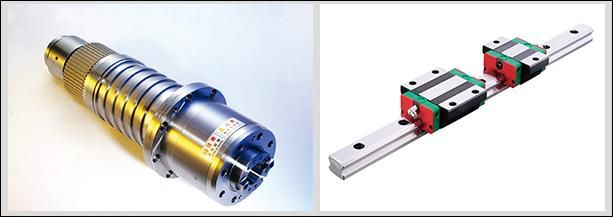
Леглото, работната маса, лявата и дясната колони, гредите, свързващите греди на портала, седлата, рамената и др. са изработени от смолно пясъчно формоване, висококачествена отливка от сив чугун 250, отгрята в гореща пясъчна шахта → вибрационно стареене → отгряване в пещ → вибрационно стареене → груба обработка → вибрационно стареене → отгряване в пещ → вибрационно стареене → довършителна обработка, като по този начин се елиминира напълно отрицателното напрежение на частите и се поддържат стабилни характеристики на частите. Неподвижното легло, лявата и дясната колони, порталът и работната маса се движат; машината има функции за фрезоване, разстъргване, рязане, пробиване, зенкеруване, нарязване на резба и други, методът на охлаждане на инструмента е външно охлаждане, машината съдържа 5 оси за подаване, които могат да реализират 4-осно свързване, 5-осно еднодействащо задвижване, 2 задвижващи глави, аксиалното и аксиалното задвижване на машината. Задвижващата глава е показана на фигурата по-долу.
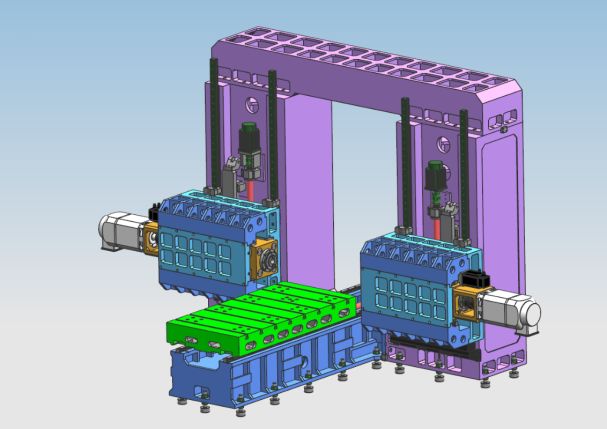
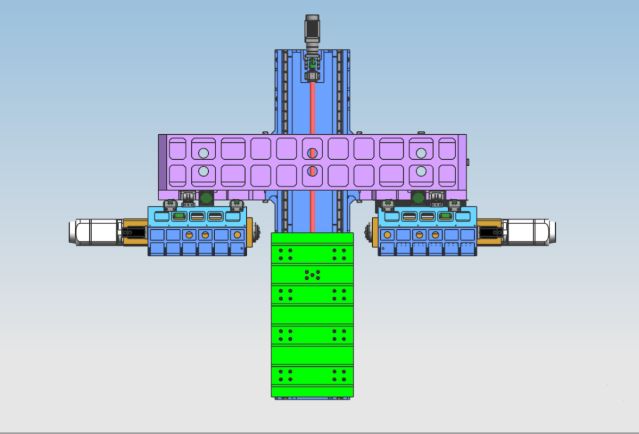
2.2. Основната структура на захранващата част на аксиалната трансмисия
2.2.1. Ос X: Работната маса се движи възвратно-постъпателно странично по направляващата релса на неподвижното легло.
Трансмисия по оста X: AC серво мотор и високопрецизен планетарен редуктор се използват за задвижване на работната маса чрез сачмено-винтова трансмисия, за да се реализира линейно движение по оста X.
Форма на направляващата релса: поставете две високоякостни прецизни линейни направляващи релси
2.2.2.Ос Y1: Задвижващата глава и бутало са вертикално монтирани от предната страна на колоната и се движат възвратно-постъпателно наляво и надясно по направляващата релса на колоната.
Y1-ос трансмисия: AC серво моторът се използва за задвижване на сферичния винт, за да се движи седлото и да се реализира линейното движение по Y1-ос.
Форма на направляваща релса: 4 броя линейни направляващи релси тип 45.
2.2.3.Ос Y2: Вторият бутален механизъм на задвижващата глава е монтиран вертикално от предната страна на колоната и се движи възвратно-постъпателно наляво и надясно по направляващата релса на колоната.
Y2-ос трансмисия: AC серво моторът се използва за задвижване на сферичния винт, за да се задвижи движението на седлото, за да се реализира линейното движение на оста Y1.
Форма на направляващата релса: 4 броя линейни направляващи релси тип 45
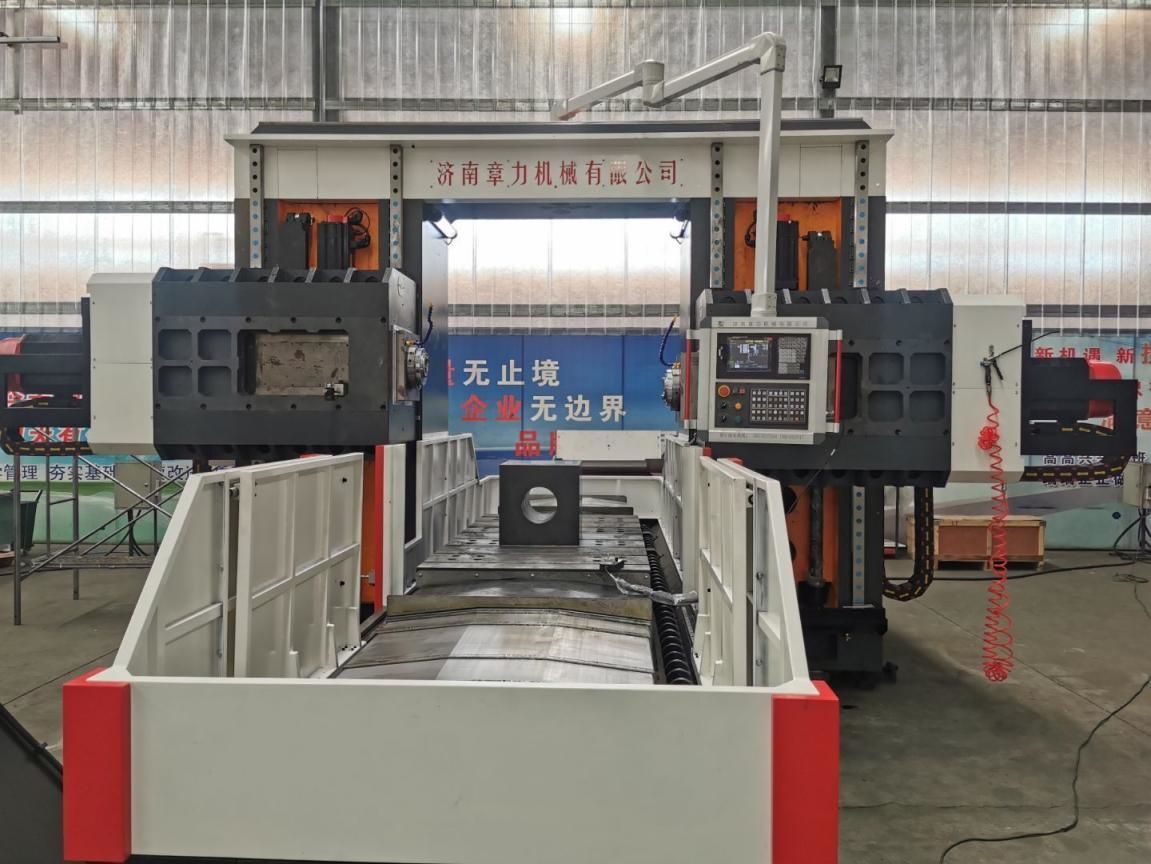
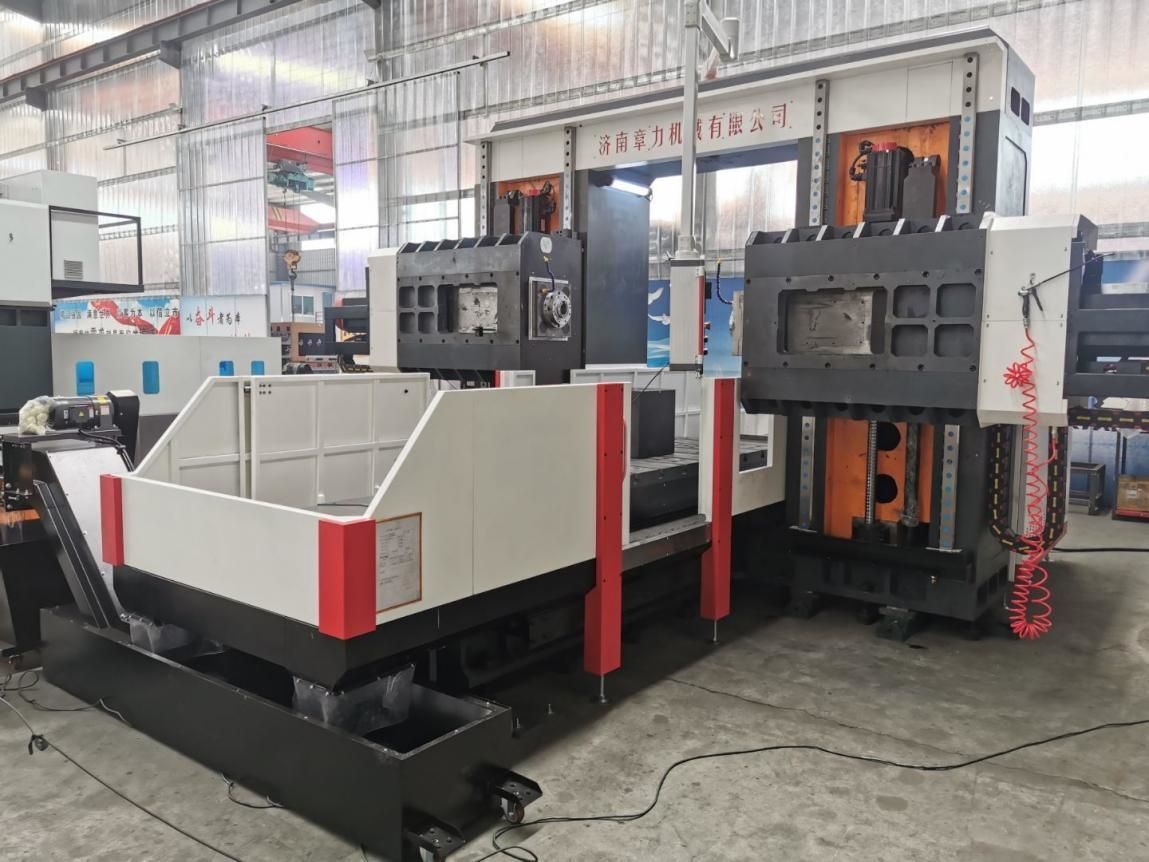
2.2.4. Ос Z1: Плъзгащата се седловина на захранващата глава е монтирана вертикално от предната страна на дясната колона и се движи възвратно-постъпателно нагоре и надолу по направляващата релса на колоната.
Трансмисия по ос Z1: AC серво мотор и високопрецизен планетарен редуктор се използват за задвижване на оръжието, за да се движи през сферично-винтовата предавка, за да се реализира линейно движение по ос Z1.
Форма на направляващата релса: 2 линейни направляващи релси тип 65
2.2.5.Ос Z2: Плъзгащата се седловина на захранващата глава е монтирана вертикално от предната страна на дясната колона и се движи възвратно-постъпателно нагоре и надолу по направляващата релса на колоната.
Трансмисия по ос Z1: AC серво мотор плюс високопрецизен планетарен редуктор се използват за задвижване на оръжието, за да се движи през сферично-винтовата предавка, за да се реализира линейно движение по ос Z2.
Форма на направляващата релса: 2 линейни направляващи релси тип 65
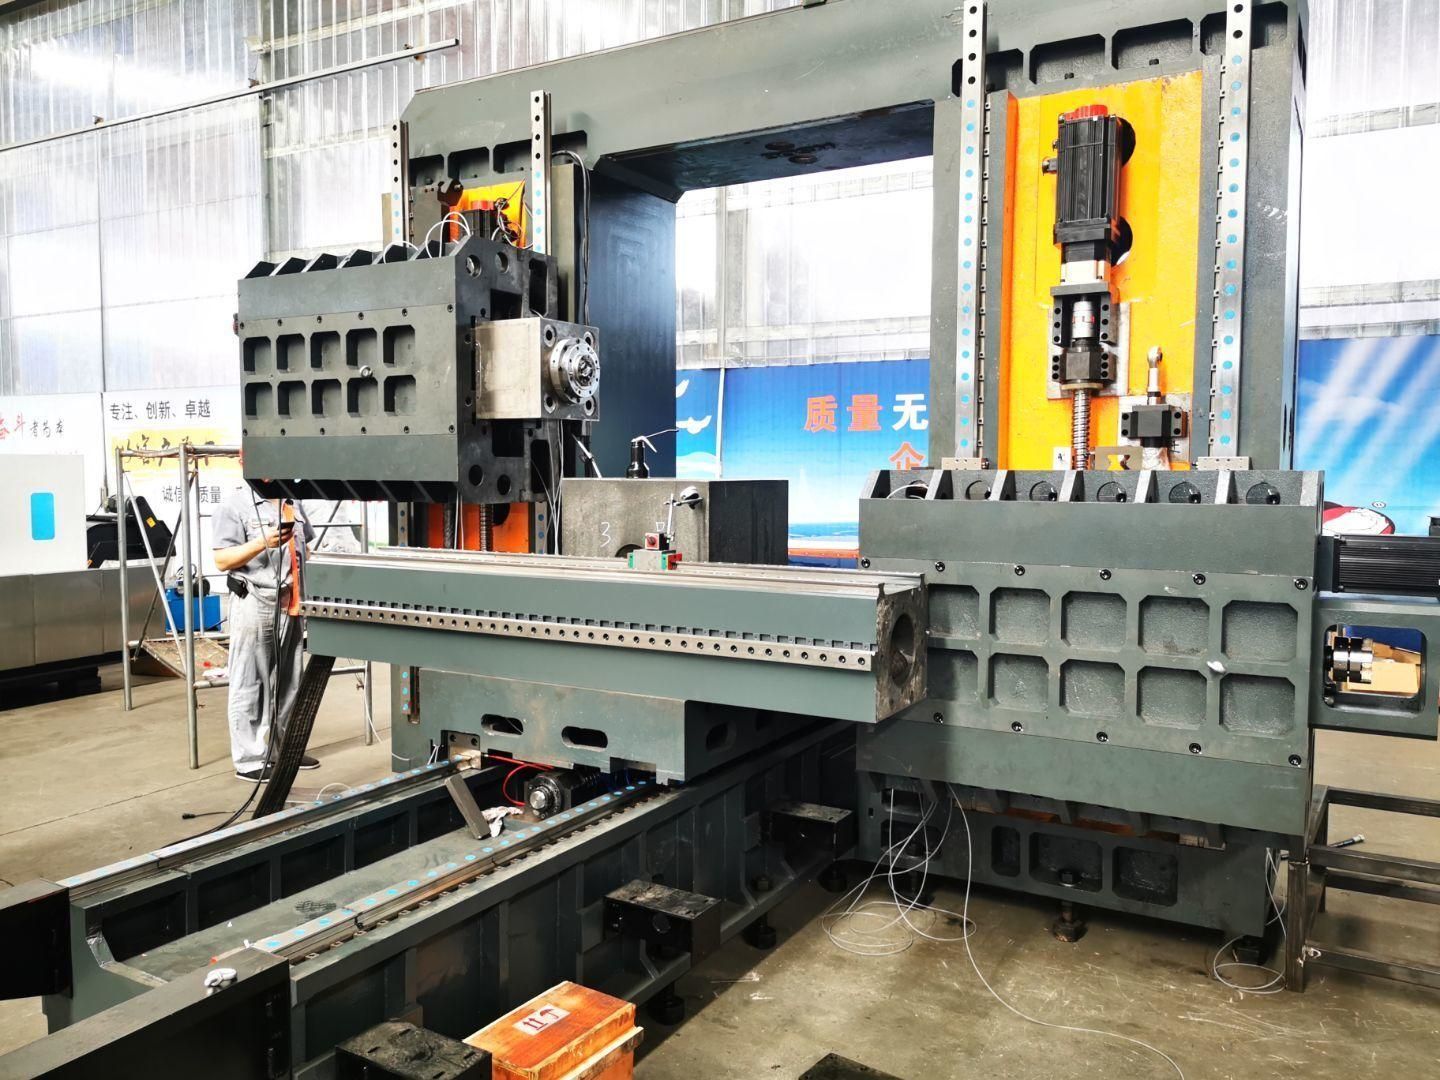
Висококачествена леярска колона HT250, 2 броя линейни направляващи релси тип 65 за тежки условия на работа
Главата за пробиване и фрезоване (включително глава 1 и 2) е сложен квадратен бутален механизъм, а посоката на движение се управлява от 4 линейни ролкови направляващи релси. Задвижването използва AC серво мотор за задвижване на прецизната двойка сачмени винтове. Машината е оборудвана с азотен балансиращ прът. Намалява товароносимостта на машинната глава върху винта и серво мотора. Z-остият мотор има функция за автоматично спиране. В случай на прекъсване на захранването, автоматичната спирачка ще държи здраво вала на мотора, така че той да не може да се върти. По време на работа, когато свредлото не докосва детайла, то ще се подава бързо; когато свредлото докосне детайла, то автоматично ще превключи на работно подаване. Когато свредлото проникне в детайла, то автоматично ще превключи на бързо превъртане назад; когато краят на свредлото напусне детайла и достигне зададената позиция, то ще се премести в следващата позиция на отвора, за да реализира автоматична циркулация. Също така може да реализира функциите на пробиване на слепи отвори, фрезоване, скосяване, чупене на стружки, автоматично отстраняване на стружки и др., което подобрява производителността на труда.
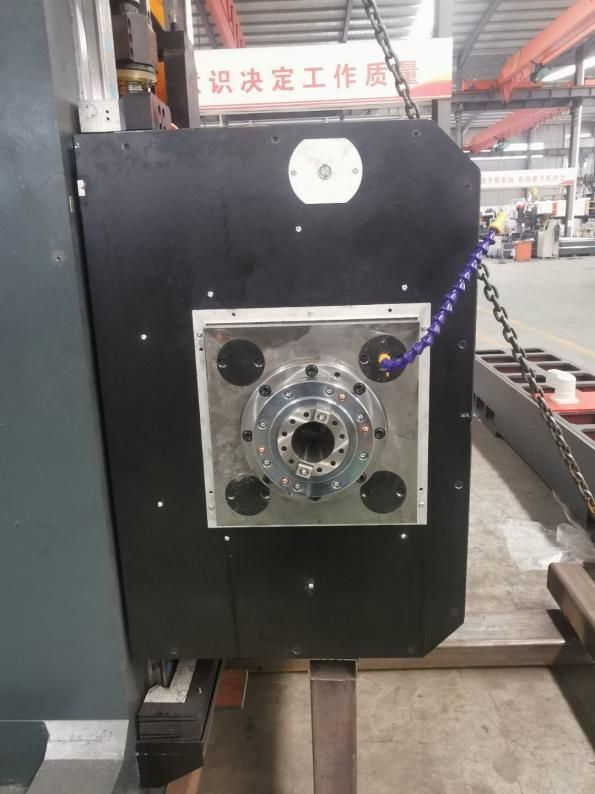
Силовата глава с комбиниран квадратен барабан с ход 500 мм използва линейни водачи вместо традиционни вложки, за да подобри значително точността на водене, като същевременно запазва твърдостта на квадратния барабан.
2.3. Отстраняване на стружки и охлаждане
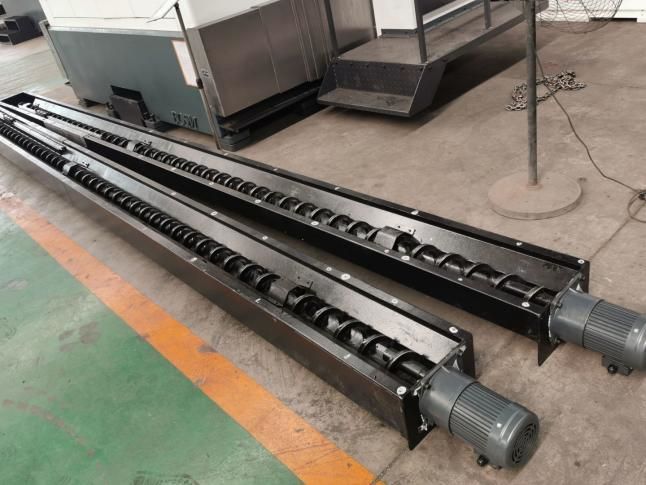
От двете страни под работната маса са монтирани спирални и плоски верижни транспортьори за стружки, като стружките могат автоматично да се транспортират до конвейера за стружки в края през два етапа от спирални и верижни плочи, за да се реализира цивилизовано производство. В резервоара за охлаждаща течност на конвейера за стружки има охлаждаща помпа, която може да се използва за външно охлаждане на инструмента, за да се осигури производителност и експлоатационен живот на инструмента, а охлаждащата течност може да се рециклира.
3. Пълна цифрова система за числово управление:
3.1. С функцията за чупене на стружка, времето за чупене на стружка и цикълът на чупене на стружка могат да се зададат чрез интерфейса човек-машина.
3.2. Снабден с функция за повдигане на инструмента, разстоянието за повдигане на инструмента може да се зададе чрез интерфейса човек-машина. Когато разстоянието бъде достигнато, инструментът се повдига бързо, след което стружките се изхвърлят и след това бързо се пренасочва към повърхността за пробиване и автоматично се преобразува в работно състояние.
3.3. Централизираното табло за управление и преносимото устройство използват система за цифрово управление и са оборудвани с USB интерфейс и LCD дисплей с течни кристали. За улесняване на програмирането, съхранението, показването и комуникацията, операционният интерфейс има функции като диалог човек-машина, компенсация на грешки и автоматична аларма.
3.4. Оборудването има функция за предварителен преглед и повторна проверка на позицията на отвора преди обработка, а операцията е много удобна.
4Автоматично смазване
Прецизните машинни линейни направляващи релси, прецизните сачмени винтови двойки и други високопрецизни двойки за движение са оборудвани с автоматични системи за смазване. Автоматичната смазочна помпа изпуска масло под налягане, а маслото в количествената смазочна камера навлиза в маслото. След като маслената камера се напълни с масло, когато налягането в системата се повиши до 1,4-1,75 Mpa, превключвателят за налягане в системата се затваря, помпата спира и разтоварващият клапан се разтоварва едновременно. Когато налягането на маслото в системата падне под 0,2 Mpa, количественият смазочен уред започва да запълва смазочната точка и завършва едно пълнене с масло. Благодарение на точното подаване на масло от количествения инжектор за масло и откриването на налягането в системата, подаването на масло е надеждно, което гарантира наличието на маслен филм върху повърхността на всяка кинематична двойка, намалявайки триенето и износването и предотвратявайки повредите на вътрешната структура, причинени от прегряване, за да се гарантира точността и живота на машината. В сравнение с плъзгащата се направляваща двойка, търкалящата се линейна направляваща двойка, използвана в тази машина, има редица предимства:
①Чувствителността към движение е висока, коефициентът на триене на търкалящата се направляваща релса е малък, само 0,0025~0,01, а задвижващата мощност е значително намалена, което е еквивалентно само на 1/10 от обикновените машини.
② Разликата между динамичното и статичното триене е много малка, а проследяващите характеристики са отлични, т.е. интервалът от време между задвижващия сигнал и механичното действие е изключително кратък, което е благоприятно за подобряване на скоростта на реакция и чувствителността на системата за числено управление.
③Подходящ е за високоскоростно линейно движение, а моментната му скорост е около 10 пъти по-висока от тази на плъзгащите се направляващи релси.
④ Може да реализира безпроблемно движение и да подобри твърдостта на движението на механичната система.
⑤Произведен от професионални производители, той е с висока прецизност, добра гъвкавост и лесна поддръжка.
5.Триосен лазерен контрол:
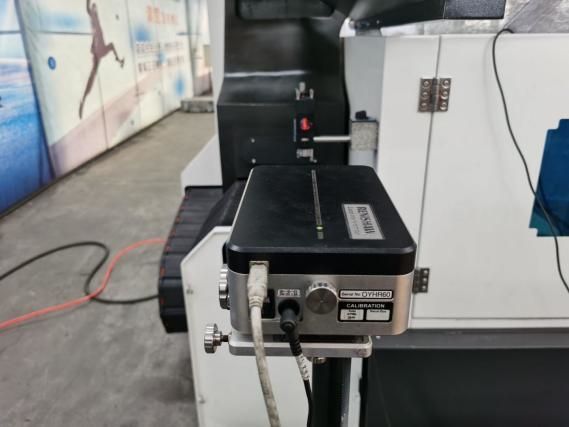
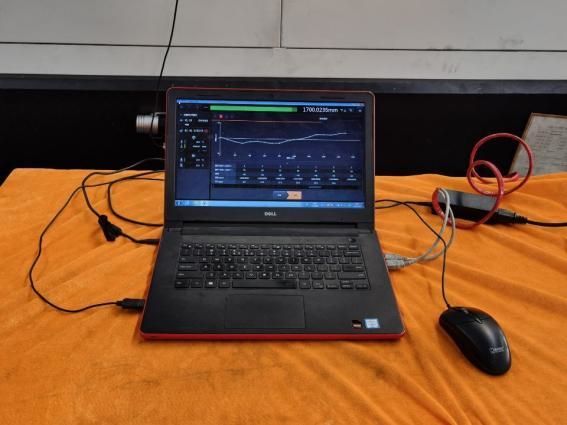
Всяка машина на Bosman се калибрира с лазерен интерферометър на компанията RENISHAW в Обединеното кралство, за да се провери точно и да се компенсира грешката в стъпката, хлабината, точността на позициониране, точността на повторно позициониране и др., за да се гарантира динамичната, статичната стабилност и точността на обработка на машината. Инспекция с Ballbar Всяка машина използва ballbar от британската компания RENISHAW за калибриране на истинската точност на окръжността и геометричната точност на машината, както и за провеждане на експерименти с кръгово рязане едновременно, за да се гарантира точността на 3D обработка и кръговата точност на машината.
6. Среда за използване на машината:
6.1. Изисквания за средата, в която се използва оборудването
Поддържането на постоянно ниво на околната температура е съществен фактор за прецизната машинна обработка.
(1) Изискванията за околна температура са от -10°C до 35°C, а когато околна температура е 20°C, влажността трябва да бъде от 40% до 75%.
(2) За да се поддържа статичната точност на машината в рамките на определения диапазон, оптималната температура на околната среда трябва да бъде от 15°C до 25°C, а температурната разлика не трябва да надвишава ±2°C/24h.
6.2. Захранващо напрежение: 3 фази, 380V, в диапазона от ±10% колебание на напрежението, честота на захранването: 50HZ.
6.3. Ако напрежението в зоната на употреба е нестабилно, машината трябва да бъде оборудвана със стабилизирано захранване, за да се осигури нормалната ѝ работа.
6.4. Машината трябва да има надеждно заземяване: заземяващият проводник е меден, диаметърът на проводника не трябва да бъде по-малък от 10 mm², а съпротивлението на заземяването трябва да бъде по-малко от 4 ома.
6.5. За да се осигури нормалната работна производителност на оборудването, ако сгъстеният въздух от източника на въздух не може да отговори на изискванията му, преди всмукателния отвор на машината трябва да се добави комплект устройства за пречистване на източника на въздух (обезвлажняване, обезмасляване, филтриране).
6.6. Дръжте оборудването далеч от пряка слънчева светлина, вибрации и източници на топлина, високочестотни генератори, електрически заваръчни машини и др., за да избегнете производствени повреди или загуба на точност на машината.
7Технически параметри:
| Модел | 5020-5Z | |
| Максимален размер на обработвания детайл | Дължина × ширина × височина (мм) | 5000×2000×2500 |
| Максимално подаване на портала | Ширина (мм) | 2300 |
| размер на работното бюро | Дължина X Ширина (мм) | 5000*2000 |
| Пътуване с маса | Работната маса се движи напред и назад (мм) | 5000 |
| Двойно повдигане и спускане на рамото | Ход нагоре и надолу на рамото (мм) | 2500 |
| Хоризонтална пробивна глава тип раменообразна глава с мощност едно две | Количество (2) | 2 |
| Хоризонтална пробивна глава тип раменообразна глава с мощност едно две | Конус на шпиндела | БТ50 |
| Скорост на шпиндела (об/мин) | 30~5000 | |
| Мощност на серво шпинделния двигател (kw) | 37*2 | |
| Разстоянието между центровете на носовите краища на двата шпиндела (мм) | 1500-2500 мм | |
| Ляв и десен ход на единичен бутало (мм) | 500 | |
| Ляв и десен ход на двойния бутало (мм) | 1000 | |
| Двупосочна точност на позициониране | 300 мм * 300 мм | ±0,025 |
| Двупосочна точност на повторно позициониране | 300 мм * 300 мм | ±0,02 |
| Бруто тегло (т) | (около) 55 | Бруто тегло (т) |
Категории продукти
-

CNC обработващ център с висока твърдост от серия VC с...
-

Линеен водач за хоризонтална подвижна колона от серия HP...
-

Линеен водач с хоризонтална подвижна колона от серия HT...
-

Четирирелсова CNC машинна машина с тежък режим на работа VS Series...
-

CNC обработващ център от серия V с висока твърдост
-

Двуколонен CNC обработващ център от серия X
-

Хоризонтален 5-осен CNC обработващ център TKG1600
-

CNC вертикален струговащ и фрезов композитен център...
-

Високоскоростен CNC обработващ център серия GM
-

Високоскоростно CNC фрезоване GT серия
-

Двушпинделен CNC струг SK32
-

CNC вертикален обработващ център RFTV510 за колела...