


BOSM - Хоризонтална контрапробивна и разпробивна машина
1. Използване на оборудване:
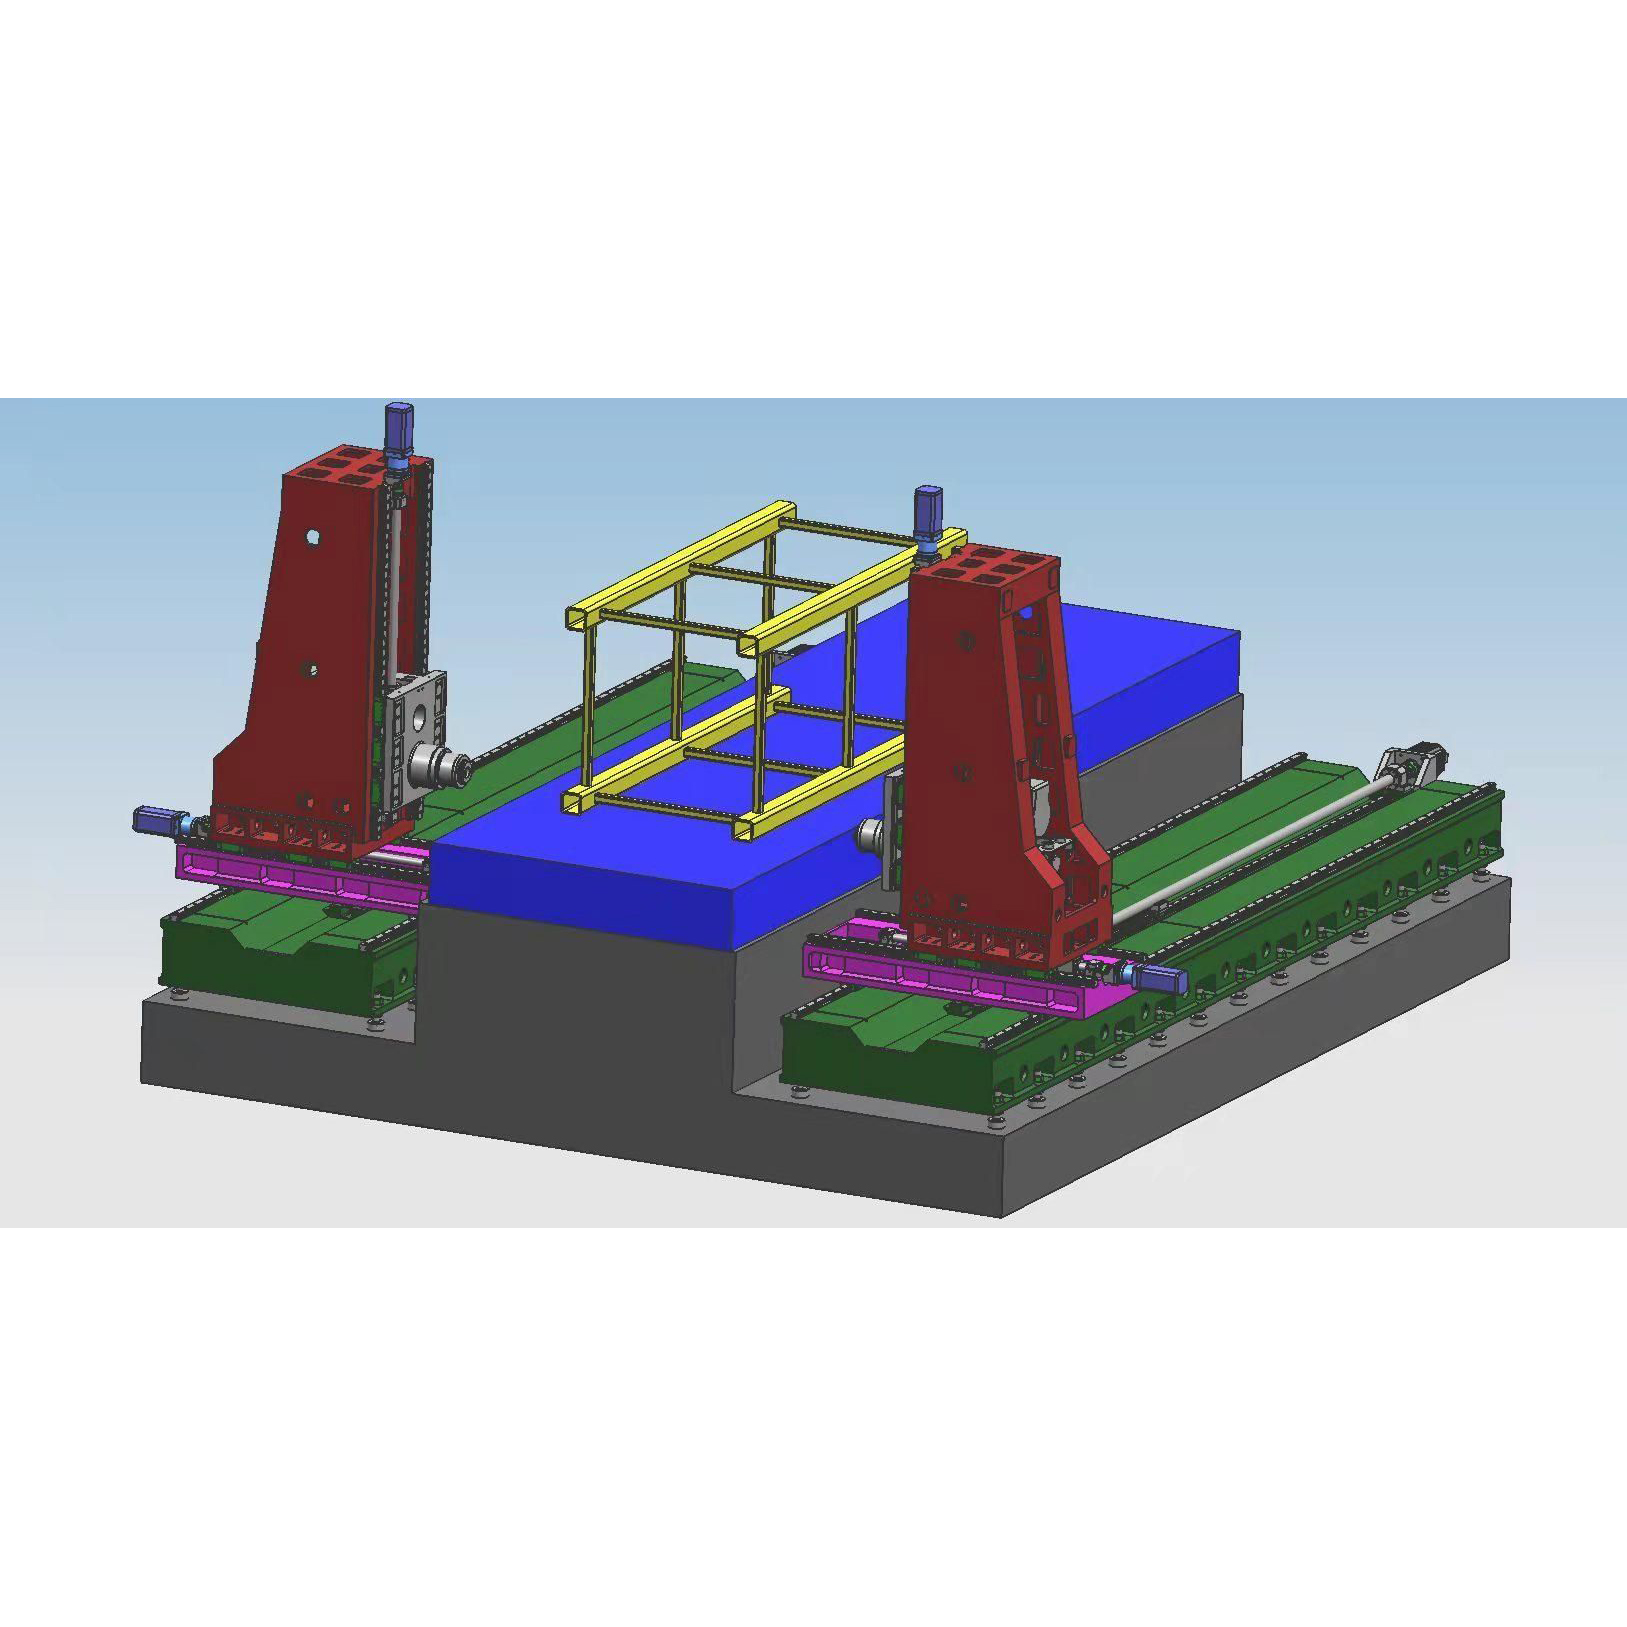
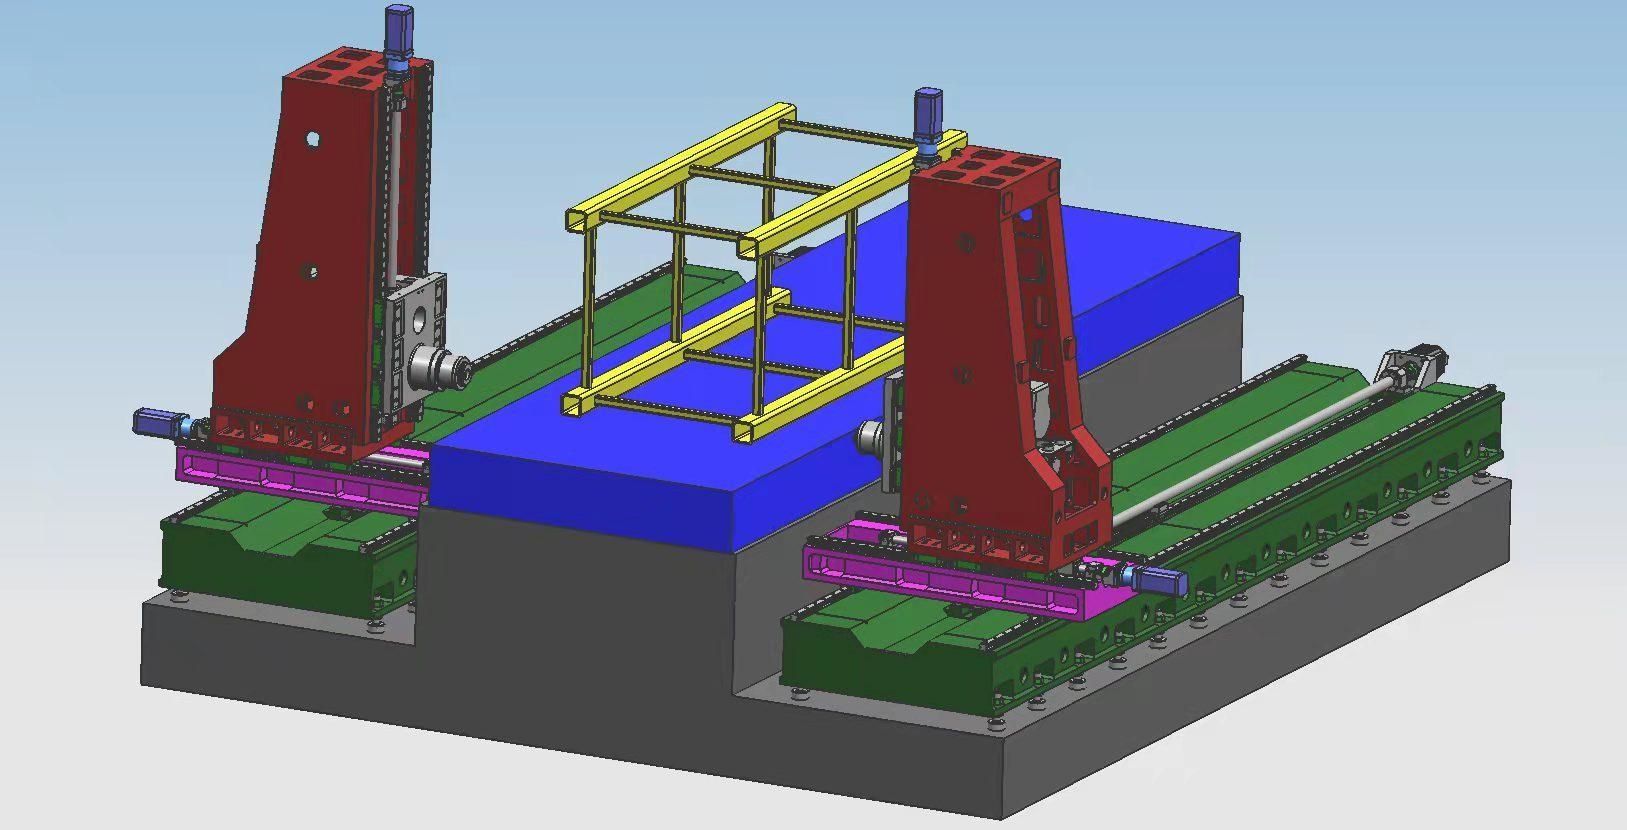
Хоризонталната пробивна и разпробивна машина BOSM е специална машина за вашата компания за обработка на капаци на кулокранове. Машината е оборудвана с 2 комплекта хоризонтални пробивни и разпробивни глави, които могат да извършват пробиване, фрезоване и разпробиване на детайли в рамките на ефективния диапазон на ход. При рязане и други обработки, скоростта на позициониране на оборудването е висока, точността на обработка е висока, а ефективността на обработката е висока.
2. Характеристики на конструкцията на оборудването:
2. 1. Основни компоненти наМашина
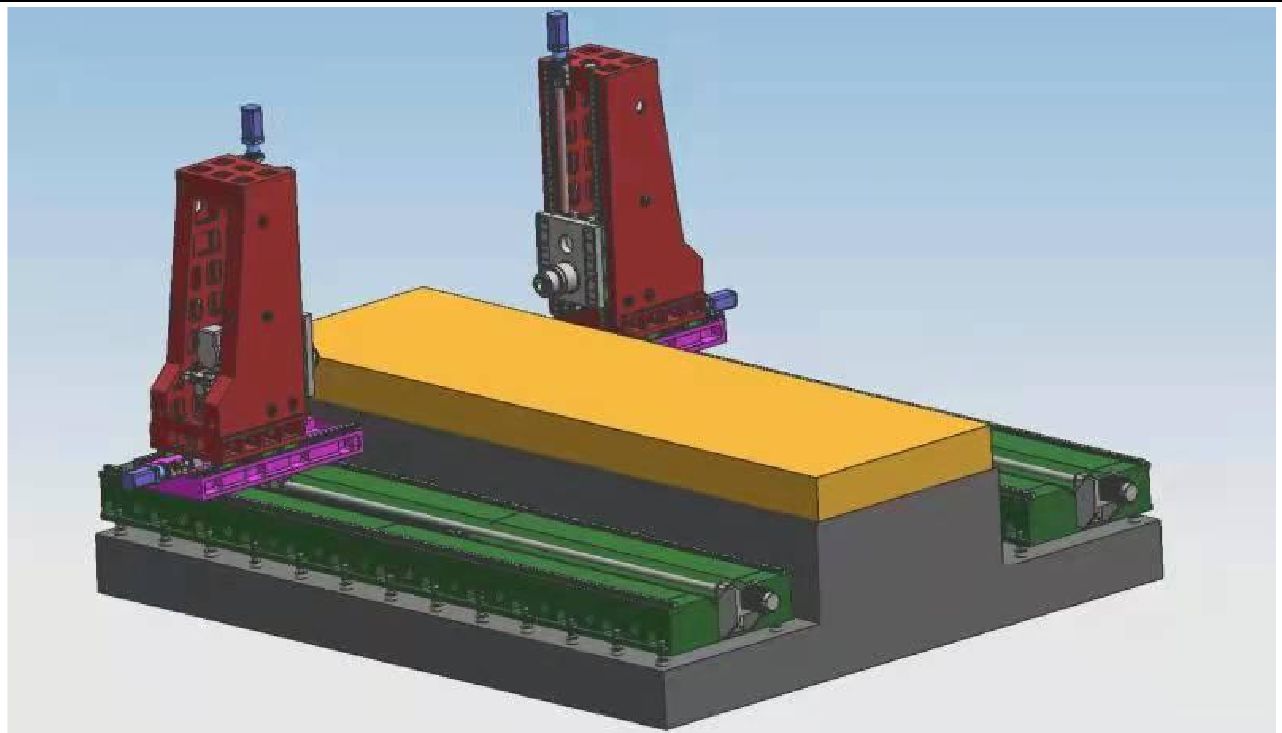
Основните компоненти на машината: легло, работна маса, лява и дясна колона, седла, бутални механизми и др. Големите части са изработени чрез формоване на пясък от смола, отливка от висококачествен сив чугун 250, отгрят в гореща пясъчна шахта → вибрационно стареене → отгряване в гореща пещ → вибрационно стареене → груба обработка → вибрационно стареене → отгряване в пещ → вибрационно стареене → довършителна обработка, за да се елиминира напълно отрицателното напрежение върху частите и да се поддържа стабилна производителност на частите. Работната маса на оборудването е фиксирана, а задвижващите глави от двете страни могат да се движат в предната и задната посока на основата; машината има функции като пробиване, разстъргване, зенкеруване, нарязване на резба и др. Методът на охлаждане на инструмента е вътрешно охлаждане плюс външно охлаждане. Машината съдържа 5 оси за подаване, 2 режещи задвижващи глави, които могат да бъдат синхронизирани с 5 оси едновременно, или могат да бъдат еднодействащи. Аксиалната посока на машината и задвижващата глава са показани на фигурата по-долу.
2. 2 Основната структура на захранващата част на аксиалната трансмисия
2.2.1 Ос X: Задвижващата глава се движи възвратно-постъпателно странично по направляващата релса на основата.
Задвижване по ос X1: AC серво мотор плюс високопрецизен планетарен редуктор се използват за задвижване на силовата глава чрез задвижването с сферично винтово съединение, за да се реализира линейното движение по оста X.
Трансмисия по ос X2: AC серво мотор плюс високопрецизен планетарен редуктор се използват за задвижване на силовата глава чрез сачмено-винтова трансмисия, за да се реализира линейно движение по оста X.
Форма на направляващата релса: Две високоякостни прецизни линейни направляващи релси са разположени върху разширената основа.
2.2 Ос Y1: Задвижващата глава се движи възвратно-постъпателно нагоре и надолу по колоната.
Задвижване по оста Y1: Използва се AC серво мотор за задвижване чрез сачмен винт, за да се реализира линейно движение по оста Y1. Форма на направляващата релса: 4 броя линейни направляващи релси тип 45.
2.2.3 Ос Y2: Задвижващата глава се движи възвратно-постъпателно нагоре и надолу по колоната.
Y2-ос трансмисия: AC серво мотор се използва за задвижване през сферично-винтова система, за да се реализира линейно движение по оста Y1.
Форма на направляваща релса: 4 броя линейни направляващи релси тип 45.
2.2.4 Ос Z1: Задвижващата глава се движи възвратно-постъпателно напред-назад по седлото.
Трансмисия по ос Z1: AC серво мотор и високопрецизен планетарен редуктор се използват за задвижване на движението през сферично-винтовата система, за да се реализира линейното движение на оста Z1.
2.2.5 Ос Z2: Задвижващата глава се движи възвратно-постъпателно напред-назад по седлото.
Трансмисия по ос Z2: AC серво мотор и високопрецизен планетарен редуктор се използват за задвижване на движението през сферично-винтовата система, за да се реализира линейно движение по ос Z2.
2.3. Отстраняване на стружки и охлаждане
От двете страни под работната маса са монтирани плоски верижни транспортьори за стружки, като в края на конвейера за стружки железните стружки могат да се изхвърлят, за да се реализира цивилизовано производство. В резервоара за охлаждаща течност на конвейера за стружки има охлаждаща помпа, която може да се използва за вътрешно + външно охлаждане на инструмента, за да се гарантира производителността и експлоатационният живот на инструмента, а охлаждащата течност може да се рециклира.
3. Пълна цифрова система за числово управление:
3.1. С функцията за чупене на стружка, времето за чупене на стружка и цикълът на чупене на стружка могат да се зададат чрез интерфейса човек-машина.
3.2. С функцията за повдигане на инструмента, разстоянието за повдигане на инструмента може да се зададе чрез интерфейса човек-машина. Когато разстоянието бъде достигнато, инструментът ще се повдигне бързо, след което стружките ще бъдат изхвърлени, след което бързо ще се придвижи напред към повърхността за пробиване и автоматично ще се преобразува в работно състояние.
3.2. Централизираното табло за управление и преносимото устройство използват система за цифрово управление и са оборудвани с USB интерфейс и LCD дисплей с течни кристали. За улесняване на програмирането, съхранението, показването и комуникацията, операционният интерфейс има функции като диалог човек-машина, компенсация на грешки и автоматична аларма.
3.2. Оборудването има функция за предварителен преглед и повторна проверка на позицията на отвора преди обработка, а операцията е много удобна.
4Автоматично смазване
Прецизните машинни линейни направляващи релси, прецизните сачмени винтови двойки и други високопрецизни двойки за движение са оборудвани с автоматични системи за смазване. Автоматичната смазочна помпа изпуска масло под налягане, а маслото в камерата на количествения лубрикатор навлиза в маслото. Когато маслената камера се напълни с масло и налягането в системата се повиши до 1,4~1,75 Mpa, превключвателят за налягане в системата се затваря, помпата спира и разтоварващият клапан се разтоварва едновременно. Когато налягането на маслото в системата падне под 0,2 Mpa, количественият лубрикатор започва да запълва точката на смазване и завършва едно пълнене с масло. Благодарение на точното количество масло, подавано от количествения лубрикатор, и способността за откриване на налягането в системата, подаването на масло е надеждно и гарантира, че върху повърхността на всяка кинематична двойка има маслен филм, което намалява триенето и износването и предотвратява повреди по вътрешната структура, причинени от прегряване, за да се гарантира точността и живота на машината.
5. Машинаизползва среда:
Захранване: Трифазен AC380V±10%, 50Hz±1 Температура на околната среда: -10°~ 45°
6Критерии за приемане:
JB/T10051-1999 "Общи технически спецификации за хидравлична система на металорежещи машини"
7Технически параметри:
| Модел | 2050-5Z | |
| Максимален размер на обработвания детайл | Дължина × ширина × височина (мм) | 5000×2000×1500 |
| размер на работното бюро | Дължина X Ширина (мм) | 5000*2000 |
| Посока на движение на основата на захранващата глава | Движение напред-назад (мм) | 5000 |
| Захранваща глава нагоре и надолу | Ход нагоре и надолу на рамото (мм) | 1500 |
|
Хоризонтална пробивна глава тип раменообразна Силова глава 1 2 | Количество (2 бр.) | 2 |
| Конус на шпиндела | БТ50 | |
| Диаметър на пробиване (мм) | Φ2-Φ60 | |
| Диаметър на нарязване на резба (мм) | М3-М30 | |
| Скорост на шпиндела (об/мин) | 30~3000 | |
| Мощност на серво шпинделния двигател (kw) | 22*2 | |
| Ляв и десен ход (мм) | 600 | |
| Двупосочна точност на позициониране | 300 мм * 300 мм | ±0,025 |
| Двупосочна точност на повторно позициониране | 300 мм * 300 мм | ±0,02 |
Категории продукти
-

CNC обработващ център с висока твърдост от серия VC с...
-

Линеен водач за хоризонтална подвижна колона от серия HP...
-

Линеен водач с хоризонтална подвижна колона от серия HT...
-

Четирирелсова CNC машинна машина с тежък режим на работа VS Series...
-

CNC обработващ център от серия V с висока твърдост
-

Двуколонен CNC обработващ център от серия X
-

Хоризонтален 5-осен CNC обработващ център TKG1600
-

CNC вертикален струговащ и фрезов композитен център...
-

Високоскоростен CNC обработващ център серия GM
-

Високоскоростно CNC фрезоване GT серия
-

Двушпинделен CNC струг SK32
-

CNC вертикален обработващ център RFTV510 за колела...