


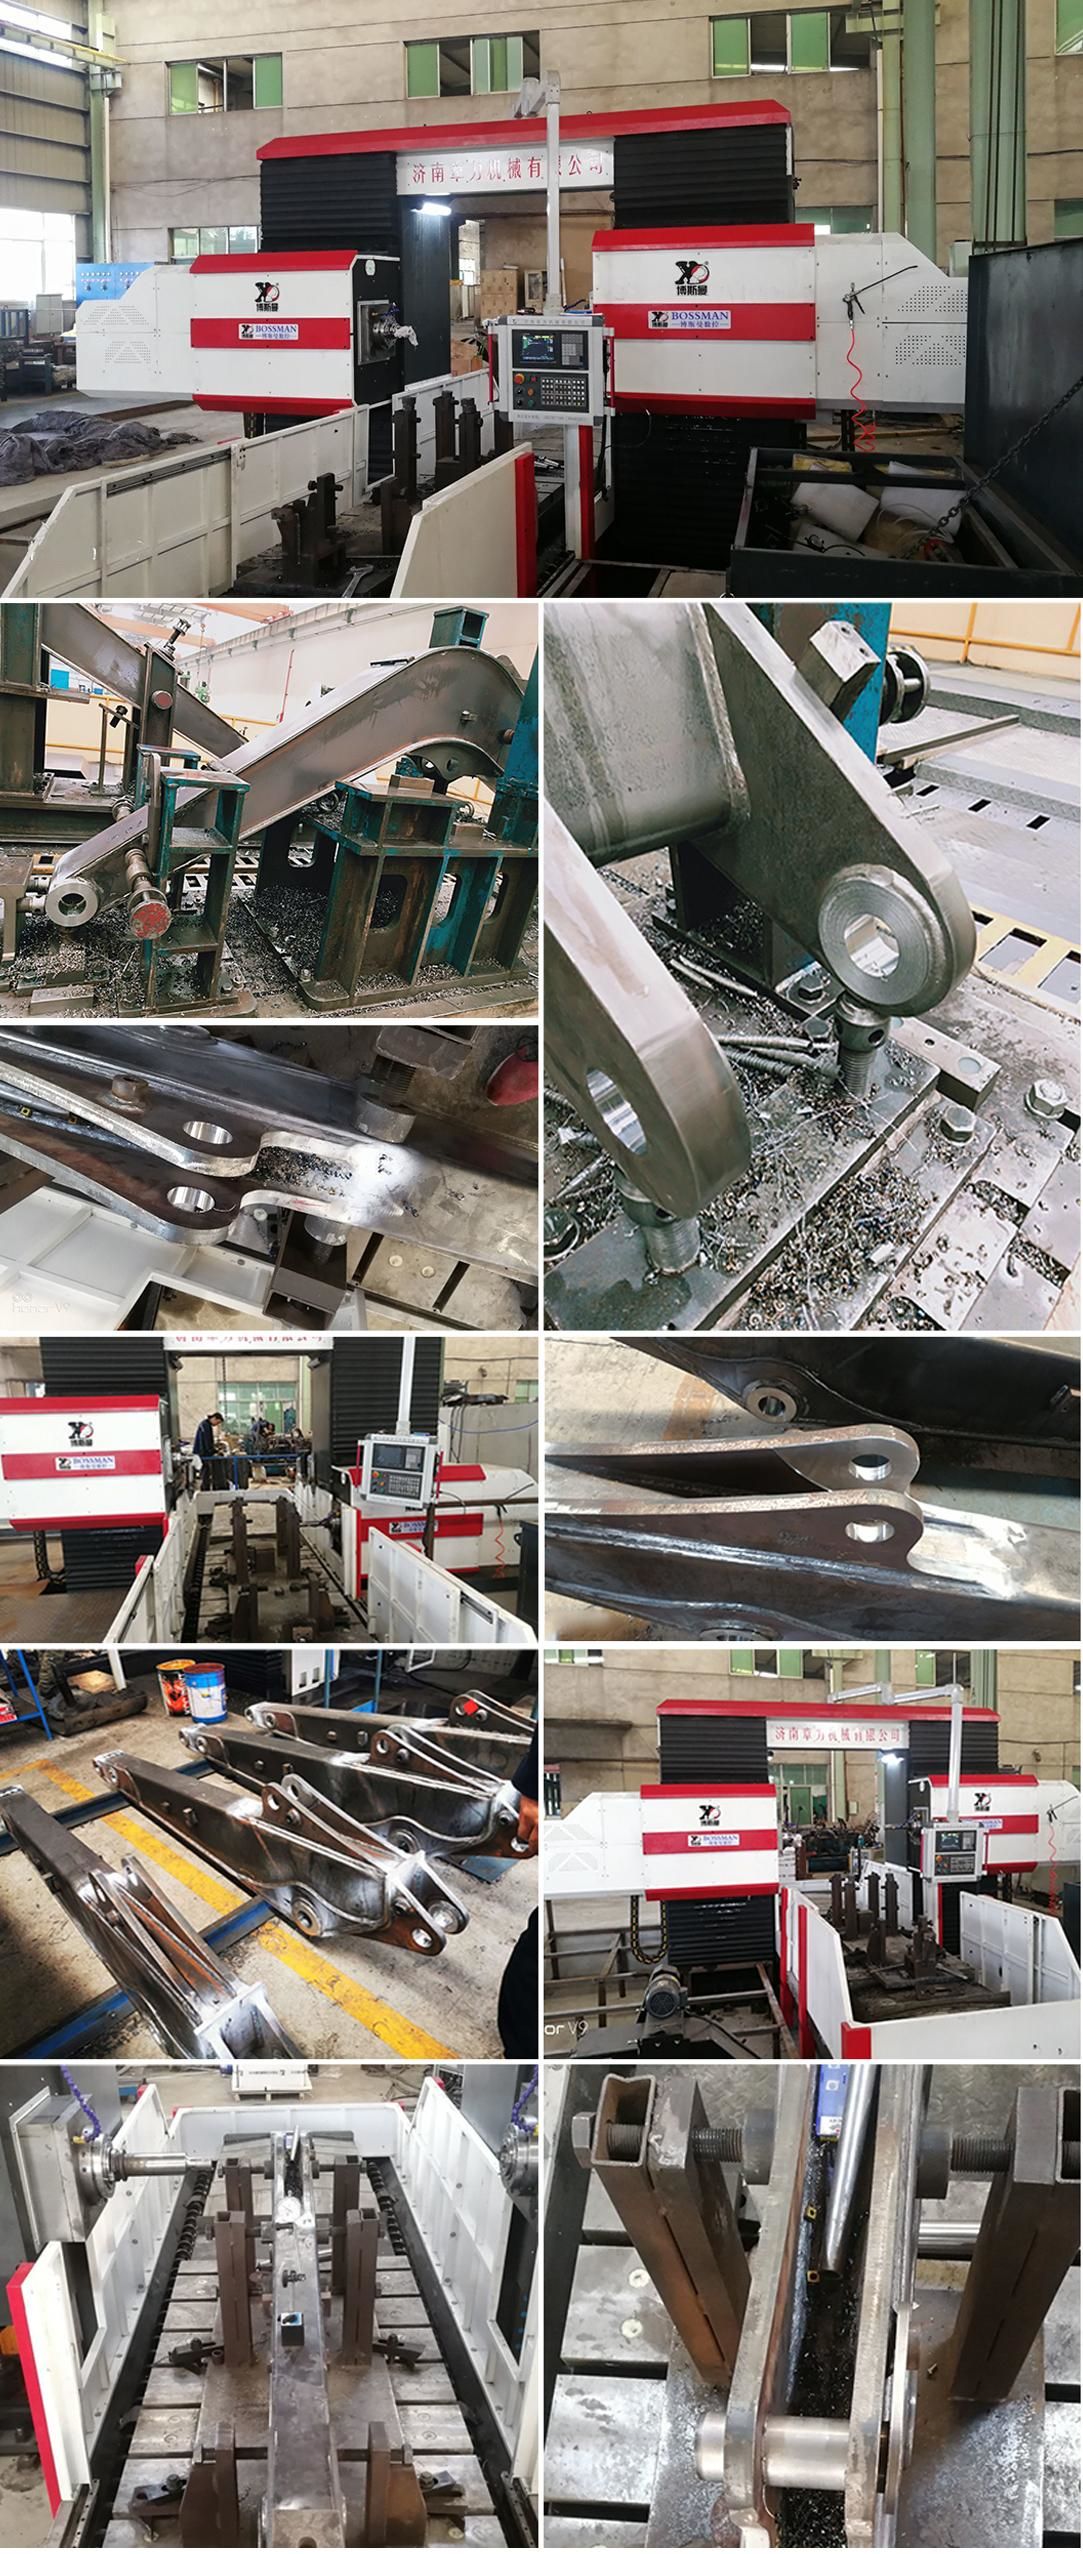
BOSM-6010 Противоположно-глава пробивна фреза
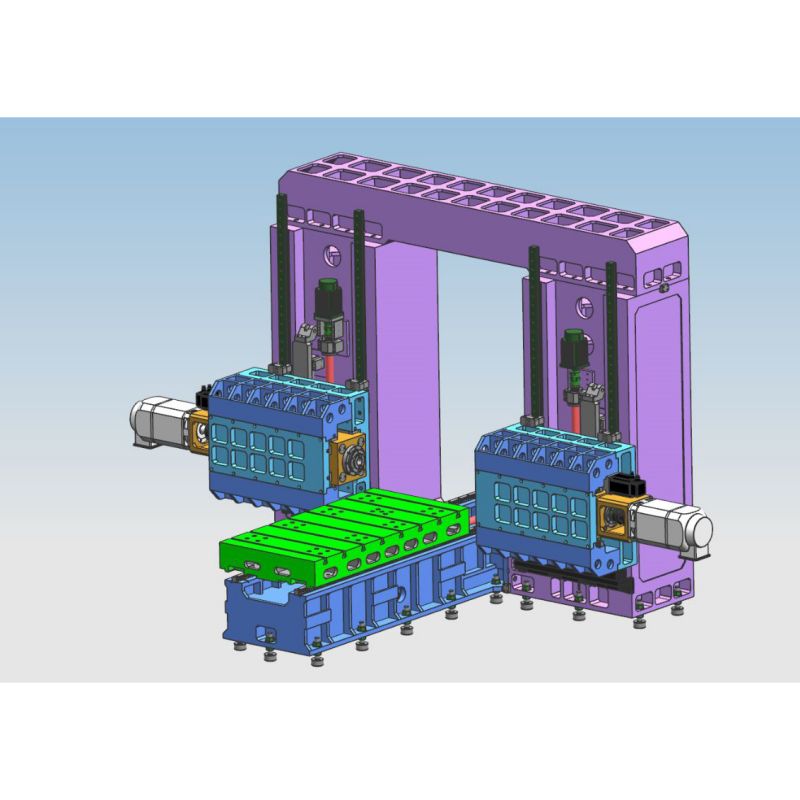
1. Използване на машина:
BOSM-6000*1000 CNC портална двуколонна пробивно-фрезова машина с фиксирана греда е специализирана машинна машина за обработка на рамена/лостове на багери. С функция на възглавница, тя може да се използва за бърза обработка на детайла, като детайлът може да се пробива, фрезова и разпробива в рамките на ефективния диапазон на хода, детайлът може да се обработва на място едновременно (няма нужда от вторично затягане), скоростта на товарене и разтоварване е висока, скоростта на позициониране е висока, а точността на обработка е висока. Висока, висока ефективност на обработка.
2.Машинна структурахарактеристики:
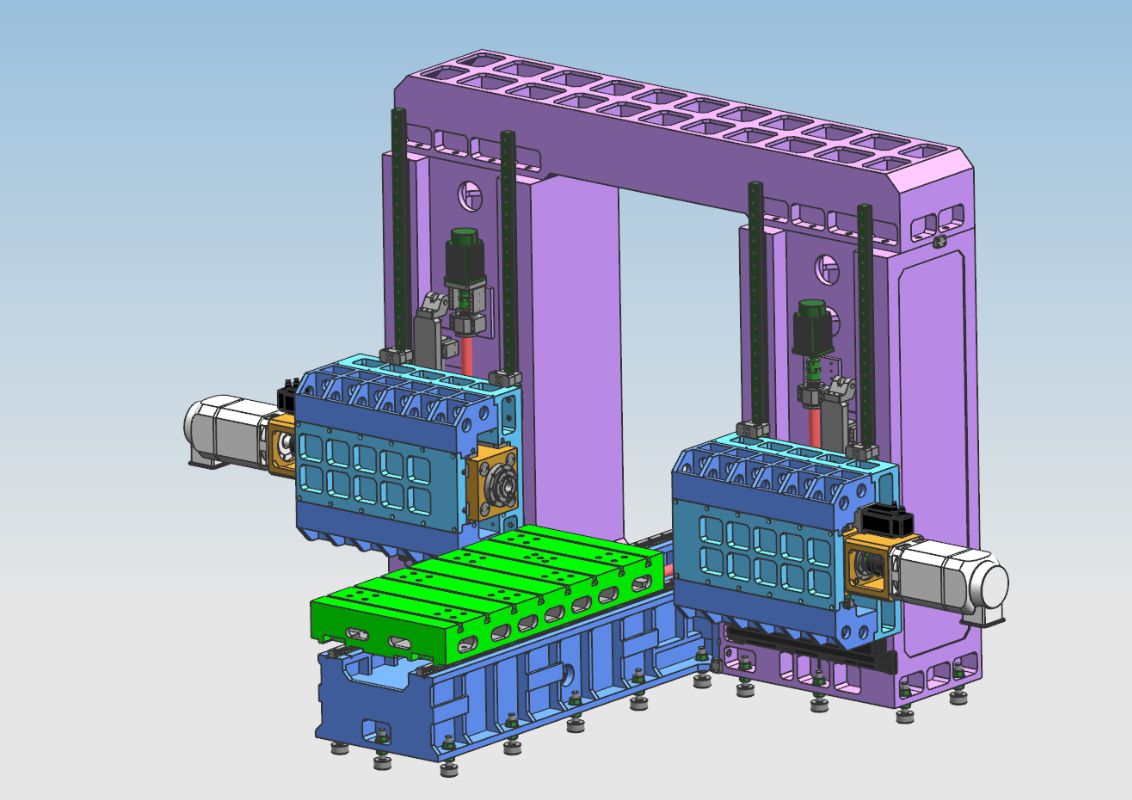
Основните компоненти на машинния инструмент: легло, работна маса, лява и дясна колона, греди, свързващи греди на портала, седла, бутала и др. Големите части са изработени от смолно пясъчно формоване, отливка от висококачествен сив чугун 250, отгрявана в гореща пясъчна шахта → вибрационно стареене → термична обработка. Отгряване в пещ → вибрационно стареене → груба обработка → вибрационно стареене → отгряване в гореща пещ → вибрационно стареене → довършителна обработка. Това напълно елиминира отрицателното напрежение на частите и поддържа стабилни характеристики на частите. Неподвижното легло, лявата и дясната колона, порталът и работната маса се движат; те имат функции за фрезоване, разстъргване, пробиване, зенкеруване, нарязване на резба и др. Методът на охлаждане на инструмента е външно охлаждане. Машинният инструмент съдържа 5 оси за подаване, които могат да реализират 4-осно свързване и 5-осно еднодействащо. Има 2 задвижващи глави. Оста на машинния инструмент и задвижващата глава са показани на фигурата по-долу.
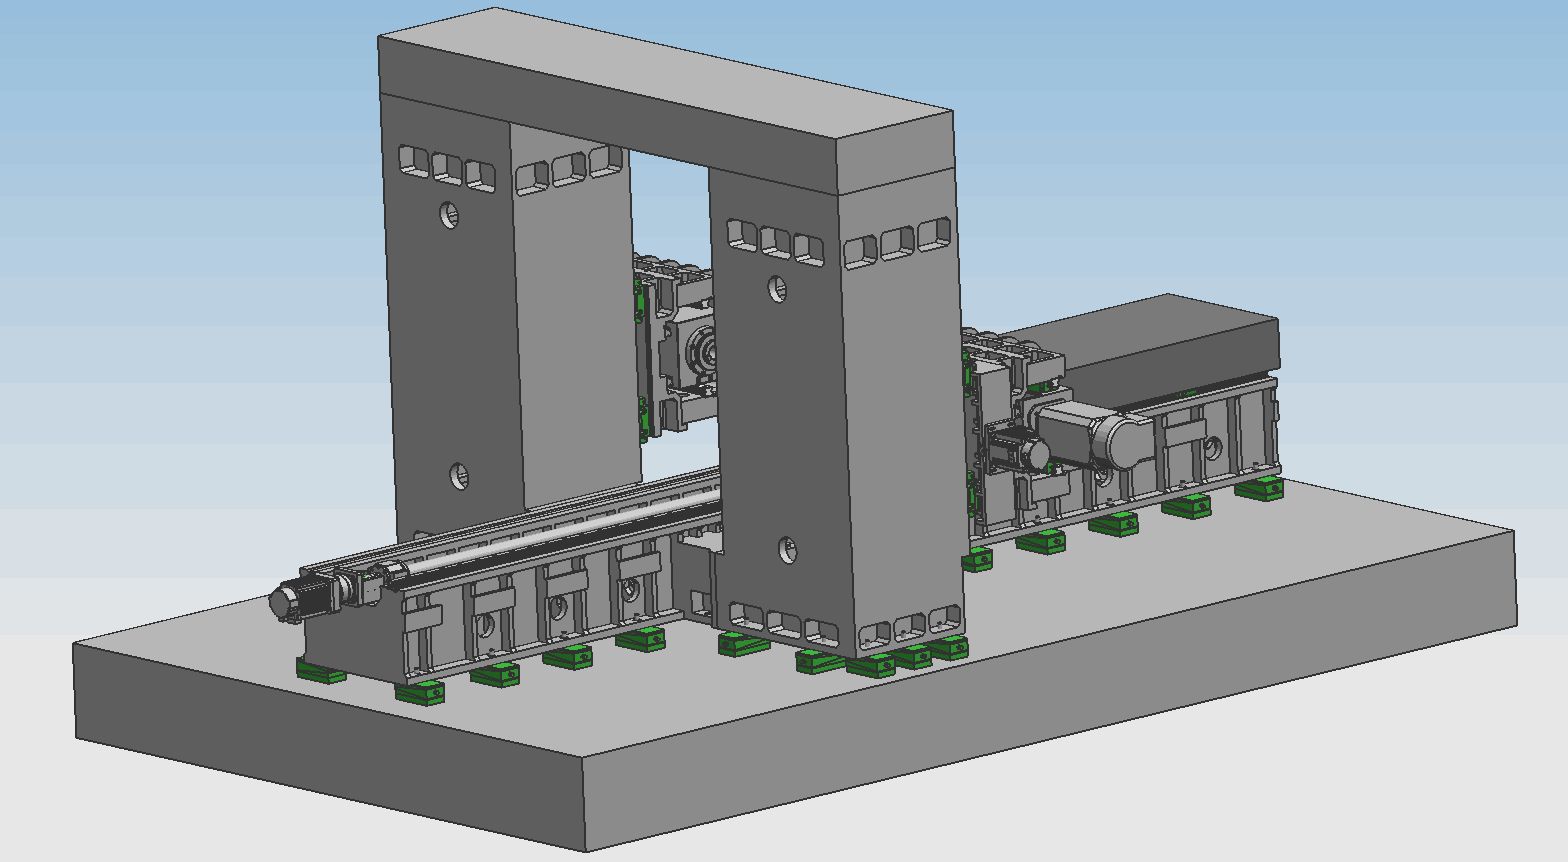
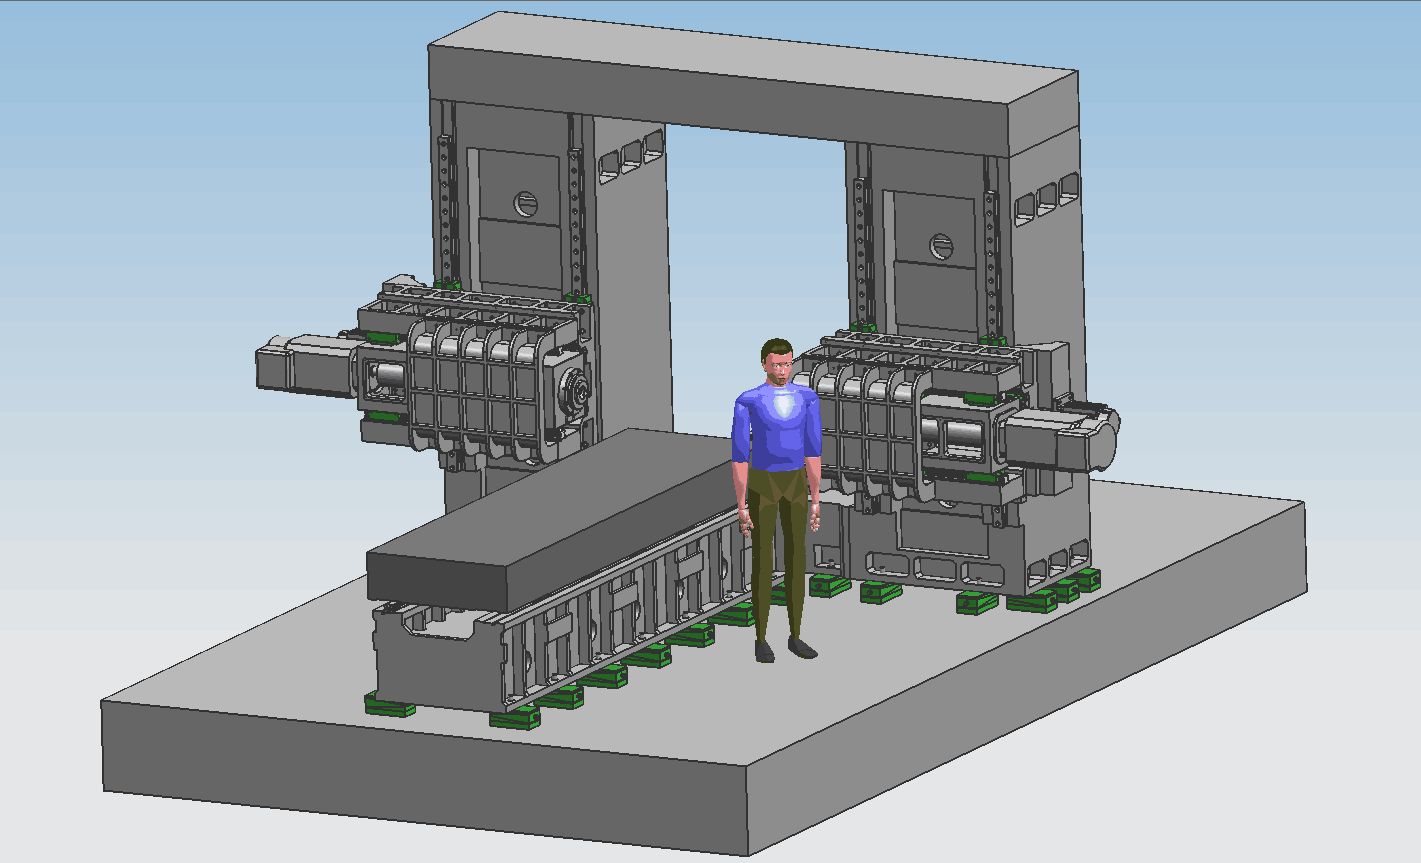
2.1Основната структура на захранващата част на аксиалната трансмисия
2.1.1. X-ос:Работната маса се движи странично възвратно-постъпателно по направляващата релса на неподвижното легло.
X 1-осно задвижване: AC серво мотор плюс високопрецизен планетарен редуктор се задвижват от сферичен винт, за да задвижват движението на работната маса и да реализират линейно движение на оста X.
Форма на направляващата релса: поставете две високоякостни прецизни линейни направляващи релси.
2.1.2 Ос Z1:Захранващата глава и седлото са вертикално монтирани от предната страна на колоната и се движат възвратно-постъпателно нагоре и надолу по направляващата релса на колоната.
Трансмисия по ос Z1: AC серво мотор и синхронно колело се използват за задвижване на сферичния винт, за да се осъществи линейно движение по оста Z
2.1.3 Ос Z2:Захранващата глава и седлото са вертикално монтирани от предната страна на колоната и се движат възвратно-постъпателно нагоре и надолу по направляващата релса на колоната.
Трансмисия по ос Z2: AC серво мотор и синхронно колело се използват за задвижване на сферично-винтовата система, за да се осъществи линейно движение по оста Z.
2.1.4 Ос Y1:Седлото на захранващата глава е монтирано вертикално от предната страна на дясната колона и се движи възвратно-постъпателно наляво и надясно по направляващата релса на колоната.
Y1-ос трансмисия: AC серво мотор плюс високопрецизен планетарен редуктор се използват за задвижване на оръжието, за да се движи през сферичния винт, за да се реализира линейното движение на оста Y1.
2.1.5 ос Y2:Седлото на захранващата глава е монтирано вертикално от предната страна на дясната колона и се движи възвратно-постъпателно наляво и надясно по направляващата релса на колоната.
Y2-ос трансмисия: AC серво мотор плюс високопрецизен планетарен редуктор се използват за задвижване на оръжието, за да се движи през сферично-винтовата предавка, за да се реализира линейното движение по оста Y2.
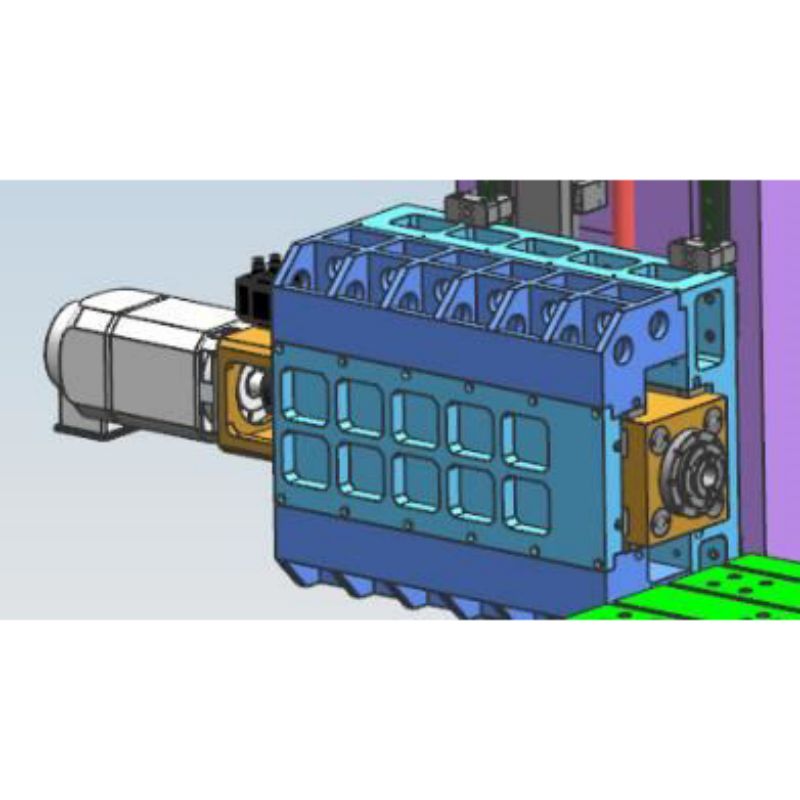
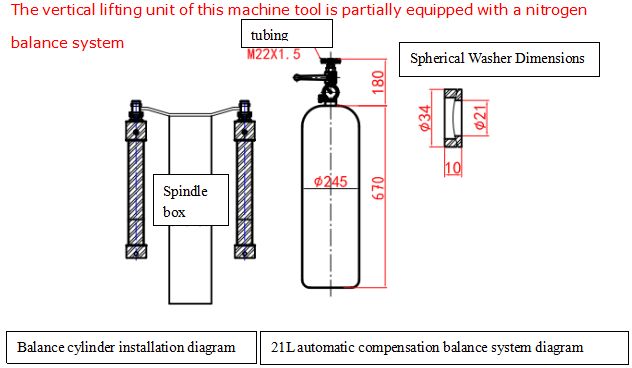
2.2 Посоката на движение на сондажната и фрезовата задвижваща глава (включително задвижваща глава 1 и 2) се управлява от 4 линейни ролкови направляващи релси, а задвижването използва AC серво мотор за задвижване на синхронния ремък (i=2) и прецизната сачмено-винтова трансмисия. Задвижващата глава използва серво мотор. Моторът се забавя от синхронния ремък и синхронното колело, направлявани от тежкотоварната прецизна сачмено-винтова двойка, и задвижва вертикалната сачмено-винтовата система да се върти, за да се осъществи вертикалното движение на задвижващата глава. Тя е оборудвана и с азотен балансиращ лост за намаляване на напрежението между главата и винта и серво мотора. Z-оста мотор има функция за автоматично спиране. В случай на прекъсване на захранването, автоматичната спирачка ще държи здраво вала на двигателя, така че той да не може да се върти. По време на работа, когато свредлото не докосва детайла, то ще се подава бързо; когато свредлото докосне детайла, то автоматично ще превключи на работно подаване. Когато свредлото проникне в детайла, то автоматично ще превключи на бързо превъртане назад; Когато краят на свредлото напусне детайла и достигне зададената позиция, работната маса ще се премести към следващата позиция на отвора, за да се осъществи автоматична циркулация. Задвижващата глава използва комбинация от тел и твърда релса, което не само осигурява скоростта на работа на оборудването, но и значително повишава неговата здравина. Освен това може да реализира функции като пробиване на слепи отвори, фрезоване, скосяване, чупене на стружки, автоматично отстраняване на стружки и др., което подобрява производителността на труда.
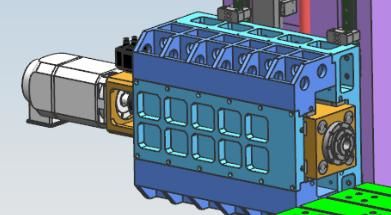
(лява захранваща глава)
2.3. Отстраняване на стружки и охлаждане
От двете страни под работната маса са монтирани спирални и плоски верижни транспортьори за стружки, като стружките могат автоматично да се изхвърлят към транспортьора за стружки в края през два етапа от спирални и верижни плочи, за да се реализира цивилизовано производство. В резервоара за охлаждаща течност на транспортьора за стружки има охлаждаща помпа, която може да се използва за външно охлаждане на инструмента, за да се гарантира производителността на пробиване и експлоатационният живот на свредлото, а охлаждащата течност може да се рециклира.
3. Пълна цифрова система за числово управление:
3.1. С функцията за чупене на стружка, времето за чупене на стружка и цикълът на чупене на стружка могат да се зададат чрез интерфейса човек-машина.
3.2. С функцията за повдигане на инструмента, височината на повдигане на инструмента може да се зададе чрез интерфейса човек-машина. Когато пробиването достигне тази височина, свредлото бързо се повдига до горната част на детайла, след което стружките се изхвърлят и бързо се прехвърлят към повърхността на пробиване, автоматично преобразувайки се в работна повърхност.
3.3. Централизираното управление и преносимото устройство използват система за цифрово управление и са оборудвани с USB интерфейс и LCD дисплей с течни кристали. За улесняване на програмирането, съхранението, показването и комуникацията, операционният интерфейс има функции като диалог човек-машина, компенсация на грешки и автоматична аларма.
3.4. Оборудването има функция за предварителен преглед и повторна проверка на позицията на отвора преди обработка, а операцията е много удобна.
3.5. Автоматично смазване
Прецизните линейни направляващи релси, прецизните сачмени винтови двойки и други високопрецизни двойки за движение са оборудвани с автоматични системи за смазване. Автоматичната смазочна помпа изпуска масло под налягане, а маслото в камерата на количествения лубрикатор навлиза в маслото. След като маслената камера се напълни с масло, когато налягането в системата се повиши до 1,4-1,75 Mpa, превключвателят за налягане в системата се затваря, помпата спира и разтоварващият клапан се разтоварва едновременно. Когато налягането на маслото в системата падне под 0,2 Mpa, количественият лубрикатор започва да запълва точката на смазване и завършва едно пълнене с масло. Благодарение на точното подаване на масло от инжектора за количествено масло и откриването на налягането в системата, подаването на масло е надеждно, което гарантира наличието на маслен филм върху повърхността на всяка кинематична двойка, намалявайки триенето и износването и предотвратявайки повредите на вътрешната структура, причинени от прегряване, за да се гарантира точността и живота на машината. В сравнение с плъзгащата се направляваща двойка, търкалящата се линейна направляваща двойка, използвана в тази машина, има редица предимства:
①Чувствителността към движение е висока, коефициентът на триене на търкалящата се направляваща релса е малък, само 0,0025~0,01, а задвижващата мощност е значително намалена, което е еквивалентно само на 1/10 от обикновените машини.
② Разликата между динамичното и статичното триене е много малка, а проследяващите характеристики са отлични, т.е. интервалът от време между задвижващия сигнал и механичното действие е изключително кратък, което е благоприятно за подобряване на скоростта на реакция и чувствителността на системата за числено управление.
③Подходящ е за високоскоростно линейно движение, а моментната му скорост е около 10 пъти по-висока от тази на плъзгащите се направляващи релси.
④ Може да реализира безпроблемно движение и да подобри твърдостта на движението на механичната система.
⑤Произведен от професионални производители, той е с висока прецизност, добра гъвкавост и лесна поддръжка.
4. Среда за използване на машината:
Захранване: трифазно AC380V ± 10%, 50Hz ± 1 Температура на околната среда: 0° ~ 45°
5. Основнотехнически параметри:
| Модел | BOSM6010 | |
| Максимален размер на обработвания детайл | Дължина × ширина × височина (мм) | 6000×1000×1500 |
| Максимално подаване на портала | Ширина (мм) | 1300 |
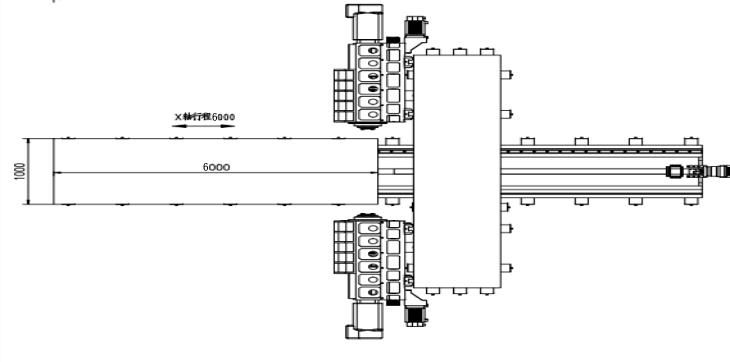
| размер на работното бюро | Дължина X Ширина (мм) | 6000*1000 |
|
Хоризонтална пробивна глава тип рамено захранваща глава едно две
| Количество (2) | 2 |
| Конус на шпиндела | БТ50 | |
| Диаметър на пробиване (мм) | Φ2-Φ60 | |
| Диаметър на нарязване на резба (мм) | М3-М30 | |
| Скорост на шпиндела (об/мин) | 30~6000 | |
| Мощност на серво шпинделния двигател (kw) | 37 | |
| Разстояние от центъра на масата до върха на единичния шпиндел (мм) | 150-650 | |
| Централно разстояние на двойния шпиндел (мм) | 300-1300 | |
| Ляв и десен ход на единичен цилиндър (мм) | 500 | |
| Разстоянието между центъра на барабана и равнината на масата (мм) | 200-1700 | |
| Ход нагоре и надолу на рамото (мм) | 1500 | |
| Повторяемост | 300 мм * 300 мм | ±0,02 |
| Размери на машинните инструменти | Дължина × ширина × височина (мм) | според чертежите |
| Бруто тегло (т) | (приблизително) 36 | |
Горните параметри са предварителни параметри на проектиране. В действителния проект може да има промени в зависимост от изискванията за обработка на детайла и изискванията за проектиране на машинния инструмент, така че да се отговаря на изискванията за обработваните части на вашата компания.
Категории продукти
-

CNC обработващ център с висока твърдост от серия VC с...
-

Линеен водач за хоризонтална подвижна колона от серия HP...
-

Линеен водач с хоризонтална подвижна колона от серия HT...
-

Четирирелсова CNC машинна машина с тежък режим на работа VS Series...
-

CNC обработващ център от серия V с висока твърдост
-

Двуколонен CNC обработващ център от серия X
-

Хоризонтален 5-осен CNC обработващ център TKG1600
-

CNC вертикален струговащ и фрезов композитен център...
-

Високоскоростен CNC обработващ център серия GM
-

Високоскоростно CNC фрезоване GT серия
-

Двушпинделен CNC струг SK32
-

CNC вертикален обработващ център RFTV510 за колела...